
充电桩内部线束背胶魔术贴怎么选?耐温基材模切一次讲清
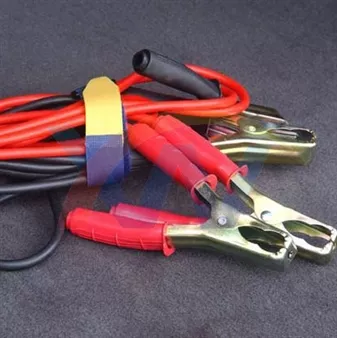
从事充电桩行业的从业者都很清楚, 内部线束的数量很多以及路线复杂, 并且频繁面临热插拔操作带来的考验。如果使用扎带进行固定, 经过几次拆卸之后就会变得松动。如果采用普通双面胶粘贴, 在夏日高温环境下, 胶水受热后极易失效脱落。
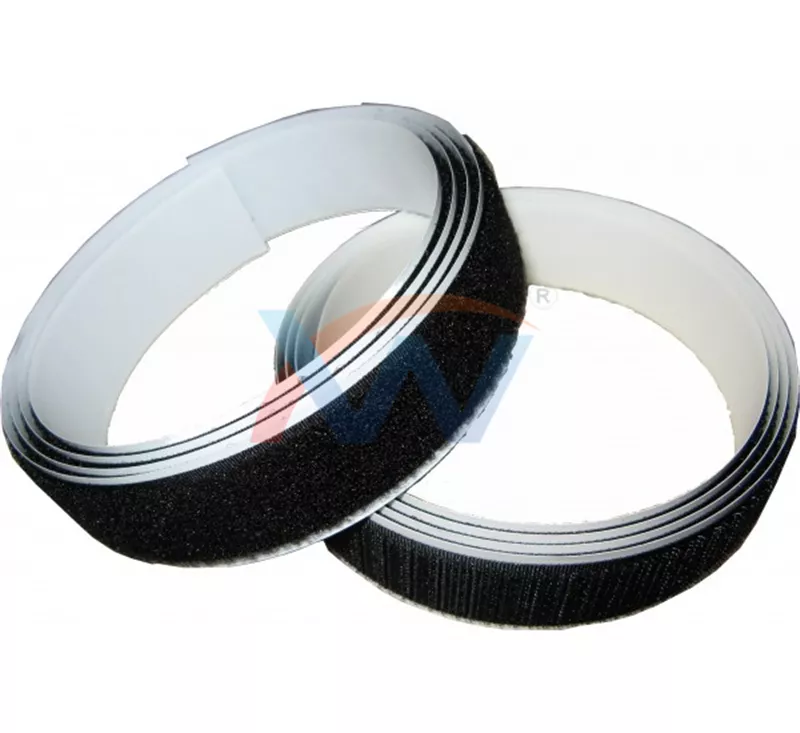
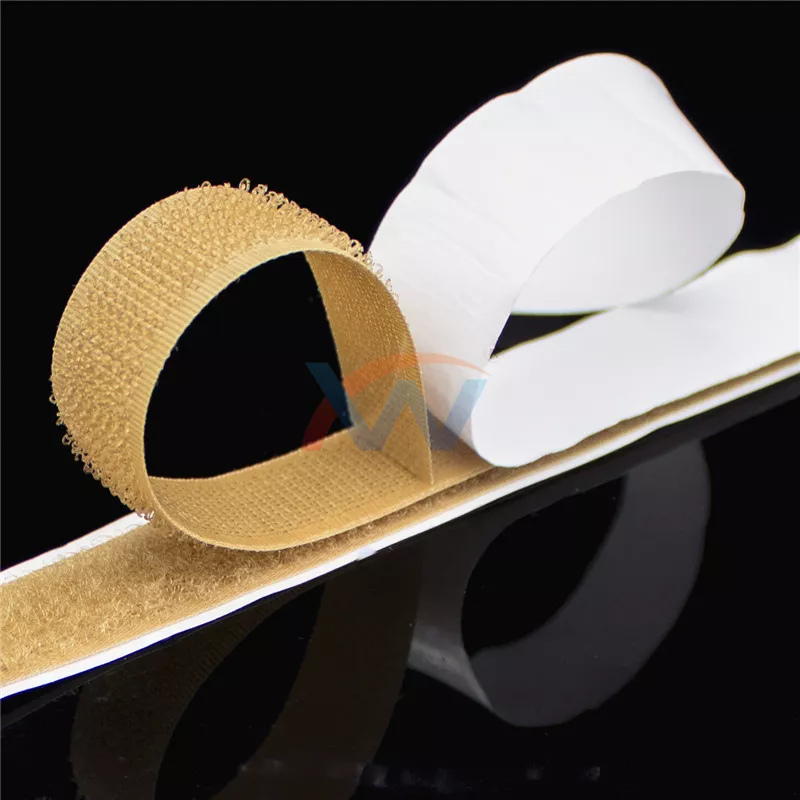
虽然背胶魔术贴的表面形式较为简单, 但是若是选用了不合适的产品, 半年时间过后, 胶层会发生老化现象, 钩面会出现起毛的问题, 这就会导致线束直接垂落并撞击到壳体内部。
选型看哪几个硬指标
在胶粘剂方面, 对于充电站室内使用场景采用的是丙烯酸压敏胶, 这种类型的胶具有足够的初始粘接能力, 并且能够控制残胶情况。而对于户外充电桩, 则使用了添加了硅烷偶联剂的亚克力体系, 这一选择是为了增强对紫外线的抵抗能力以及防止湿气渗透。
耐高温是一个不可逾越的死线条。通常情况下, 普通丙烯酸胶能够长期承受工作的温度大约在80°C左右, 如果仅仅是在室内环境中使用, 这个温度范围是能够完全满足需求的。
但是, 你需要关注充电枪这一侧的位置, 因为那里紧邻着功率模块, 导致该局部区域甚至能够直接被手触摸感受到温度为120°C。在这种情况之下, 你就必须选择采用具备耐高温性能的丁腈材料或者特种硅胶基材的胶水了, 千万不要用普通的胶水去进行硬性的抵抗和支撑。
针对基材的克重选择, 当线束的外径小于等于12毫米时, 使用250g/m²的钩毛组合就已经足够了;而当线束的直径大于16毫米时, 建议采用300克或者400克的规格, 如果不这样做, 拉拔力就不足够强劲, 稍微一拉扯就会导致脱开。
模切和规格别省那几步
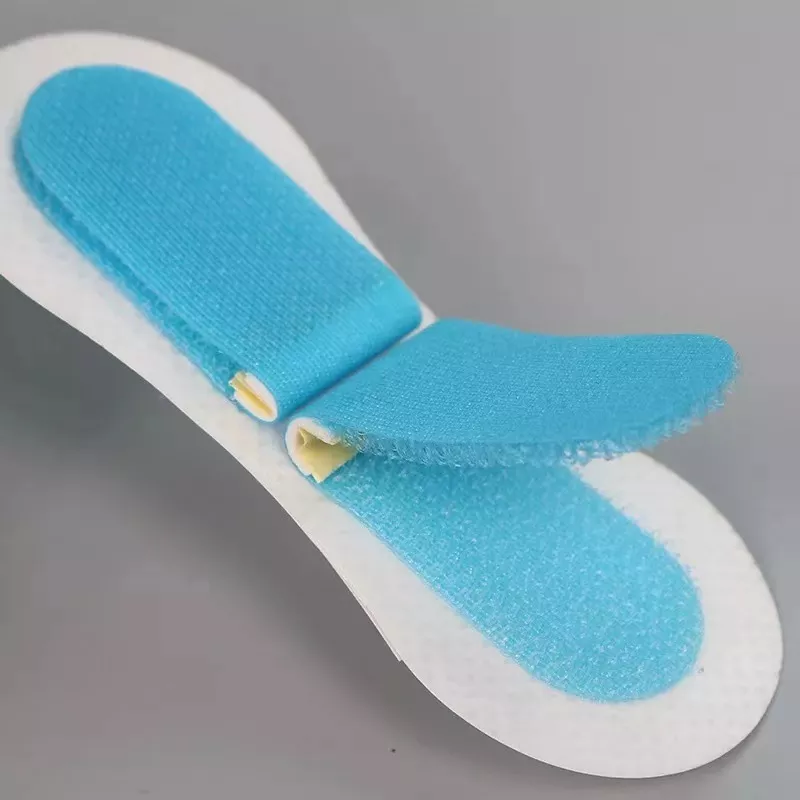
线束的走向具有弧度特征, 如果把直条状的物料直接粘贴上去, 那么在弯折的位置就会出现胶层应力集中的现象, 经过三个月的时间后边缘部位就会发生翘起的情况。
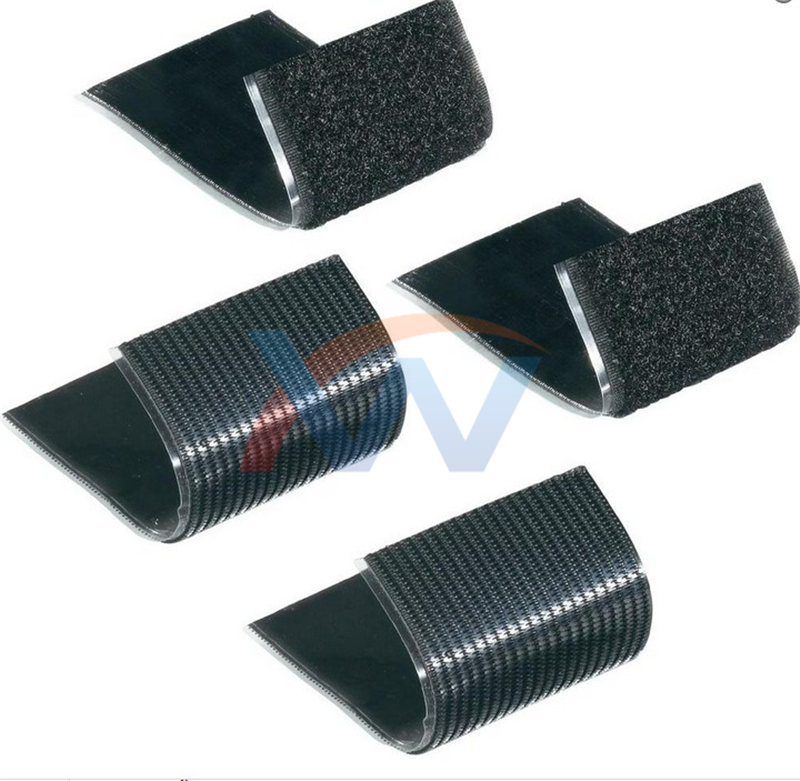
在进行来图定制的时候, 应当把弧度的尺寸明确标记固定下来,并且在拐角的位置制作成阶梯式的裁切处理工艺, 要求每一段的长度被控制在8到12厘米的范围内, 千万不能采取一刀切通到底的做法。
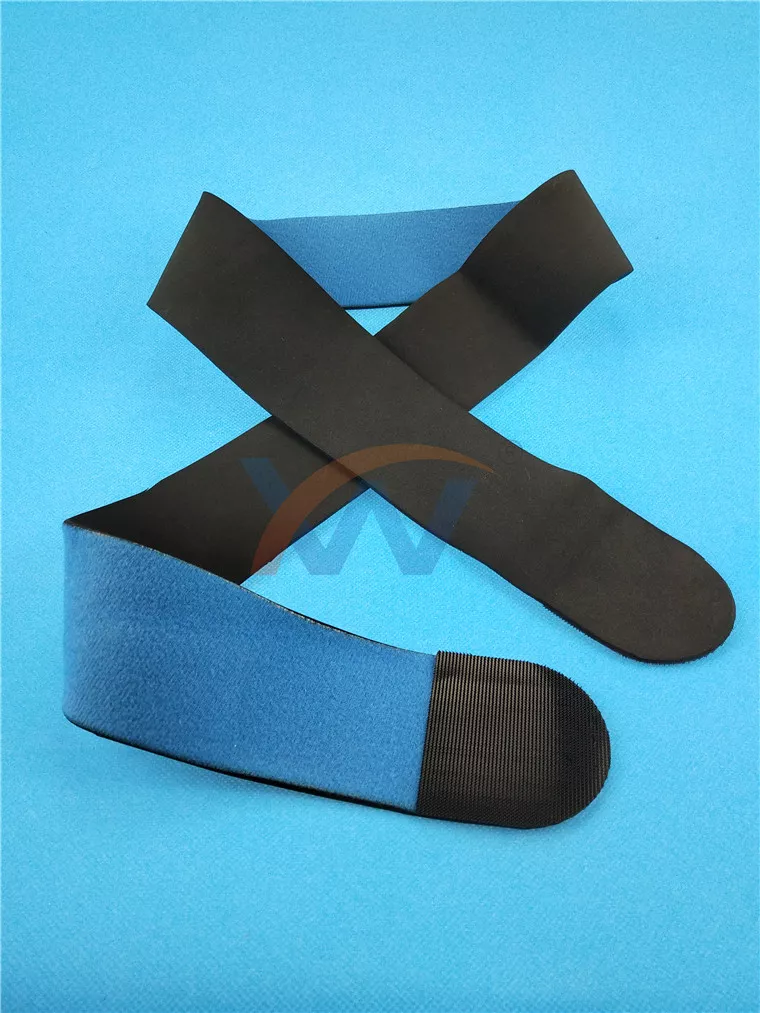
在颜色的选择方面, 千万不要仅仅挑选黑色。当用于室内环境时可以使用白色或灰色, 这样在进行检修工作时就能一眼就分辨清楚走向, 免得拿手电筒一根根去探查。常规规格的三毫米、六毫米、十毫米、十二毫米宽度是有现货的, 非常规宽度通过模切工艺处理。
在进行认证和验厂的时候, 你需要关注SGS、RoHS、ISO9001、IATF16949这些项目。对于这几项内容, 必须要求对方提供正式的报告文件。这一点非常关键, 你不能仅仅依赖对方口头上的承诺或者说辞。
实际工况*容易翻车的地方
储能柜内部使用的线槽材质为铝型材, 如果对铝材表面的氧化层进行预先处理不当, 那么胶粘力的强度就会直接出现下降, 其降幅大约能够达到百分之七十之多。因此, 在正式粘贴之前, 必须先用酒精对表面进行擦拭清洁工作, 或者应当要求胶膜的供应商提供已经具备硅烷偶联剂涂层的产品, 这一步骤是绝对不能省略的。
工控设备是一直处于满负荷运转的状态, 并且存在着微弱的振动情况, 普通的压敏胶在两三年的时间里就会因为疲劳而失效。当使用环境的工况变得越加恶劣时, 就越应该去选用那些胶层厚度大于或者等于1mm的规格产品, 因为薄的胶体是无法经受住反复发生的形变问题的。
供应端怎么对接
中山市鑫威织造有限公司, 从基材的织造开始, 紧接着是涂胶, 然后是模切, 整个过程是一条线走下来的, 打样的周期比较短, 如果是拿来图纸进行冲型的话, 就不需要另外再开模具了。3mm到50mm这个全宽度范围的段都能够出产制造出产品来, 就算是弧形的零件也好, 异形的零件也好, 也是可以做到的。
在选型的时候如果拿不准主意, 就把线束的外径、工作温度以及安装基材的材质这三样信息发过去, 让技术方面的人给匹配一个具体的方案。先小批量试一下, 取50到100米的实际线束去跑上一周的时间, 来看看胶层会不会起皮, 看看钩面掉不掉毛, 这种方法比看参数表来得更加直观。
你可以直接把图发过来, 让我们进行定制。之后我们再一起去确认规格。*后还要进行打样。这些流程你直接去找鑫威织造那边去处理就可以。