
背胶魔术贴来图定制怎么对接?胶型、模切、规格一次讲清
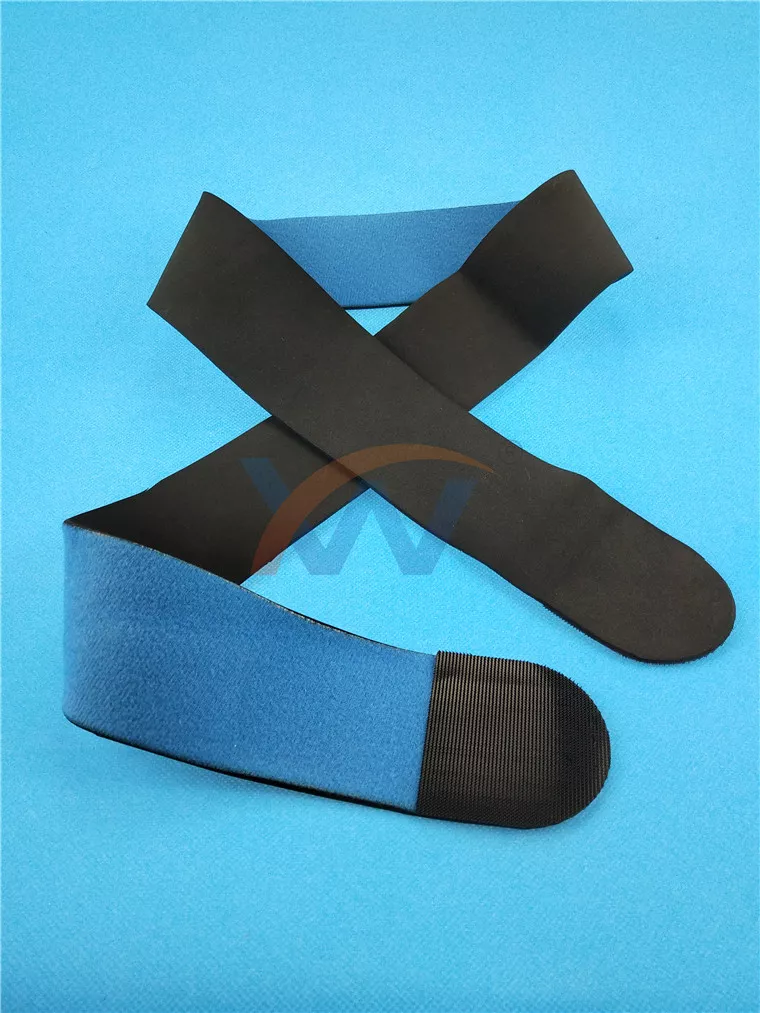
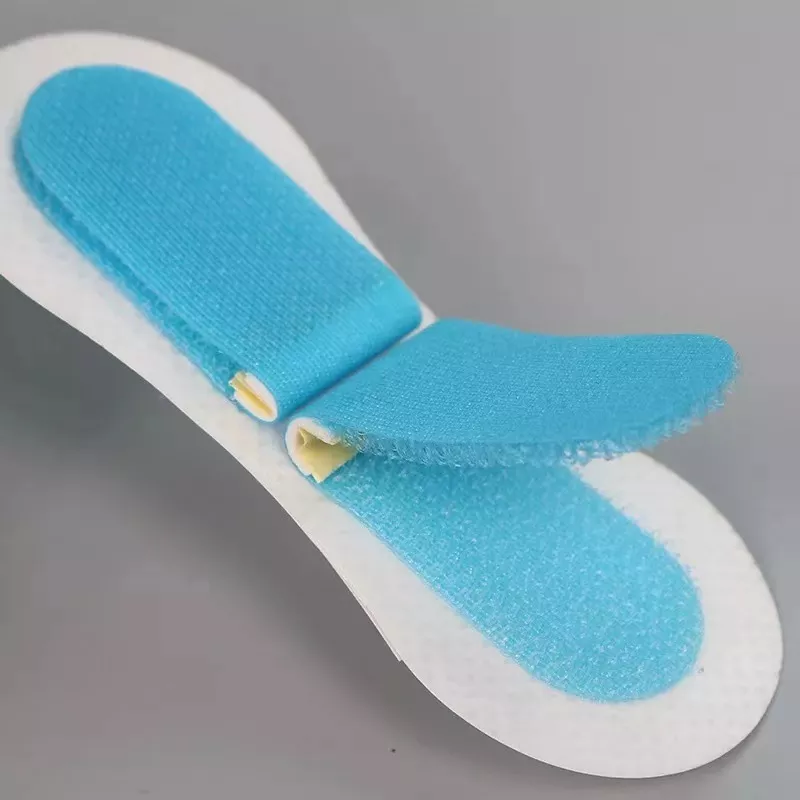
可以的。背胶魔术贴产品完全能够依据详细的图纸规格进行生产工作。像模切冲型技术、分切工艺以及胶粘剂类型的匹配选择, 这些都是行业内十分常规的操作环节。
如果你这边拥有一份CAD格式的工程图纸或者是一份手绘的创意草图, 请务必将具体的尺寸数据、毛面与勾面的搭配要求、胶水层的厚度参数、以及所选基材的具体材质等信息都逐一标注清晰,这样便能顺利开始合作对接流程。
绝对不要为了图暂时的方便只提供一个模糊的大致尺寸信息, 否则极容易产生后续模具切割位置偏差、涂胶位置偏移等问题, 从而导致返工现象的发生, 此时的修复成本远远超过重新制作打样样品所需投入的成本。
选对胶水是**要紧的事情。 大家常见的胶水有丙烯酸胶、压敏胶和耐高温硅酮胶。面对新能源电池包和储能柜这样的工作环境, 耐温能力必须拉到一百二十摄氏度以上, 普通的丙烯酸胶根本扛不住热, 这时候得换成硅酮体系的胶水。
在汽车内饰这个领域, 人们关注的重点是RoHS规范以及低VOC气味指标, 这是硬性规定, 没法含糊。而在工控线束固定的场景里, 把胶水撕下来之后不留残粘的痕迹, 这比单纯地把东西粘得死死的要更实用得多。
在模切和冲型的过程中,千万不要忽略公差这个环节。 你需要弄清楚,图纸上面标注的那些尺寸,究竟是指成品的*终尺寸,还是刀模的具体尺寸? 还有那些异形零件,拐角的地方多不多?
*细的地方,刀具能不能顺利走过去? 比如鑫威织造在打样的时候,会先出一版刀模的确认稿,让你先去签字确认,然后再拿去上机生产,这样能够省去后面因为各种分歧而产生的来回扯皮的事情。
基材适配这一项工作必须要在前期阶段就展开说明,并且把相关的事情交代完全。 PET材质、尼龙材质、棉布材质、以及无纺布材质等等, 针对这些不同的材料种类来说, 它们每一个与胶层之间的结合力量度都存在不相同的地方。
使用厚度比较薄的材料时, 很容易出现表面起皱的情况, 而使用厚度比较大的材料在进行模切工序操作的时候, 比较容易产生位置偏移的现象, 上述提到的各种细节情况会直接关系到*终成品合格率的高低, 绝对不要拖等到批量生产正式开始之后才察觉到上下匹配不协调这个问题。
实际用下来*容易踩的坑:
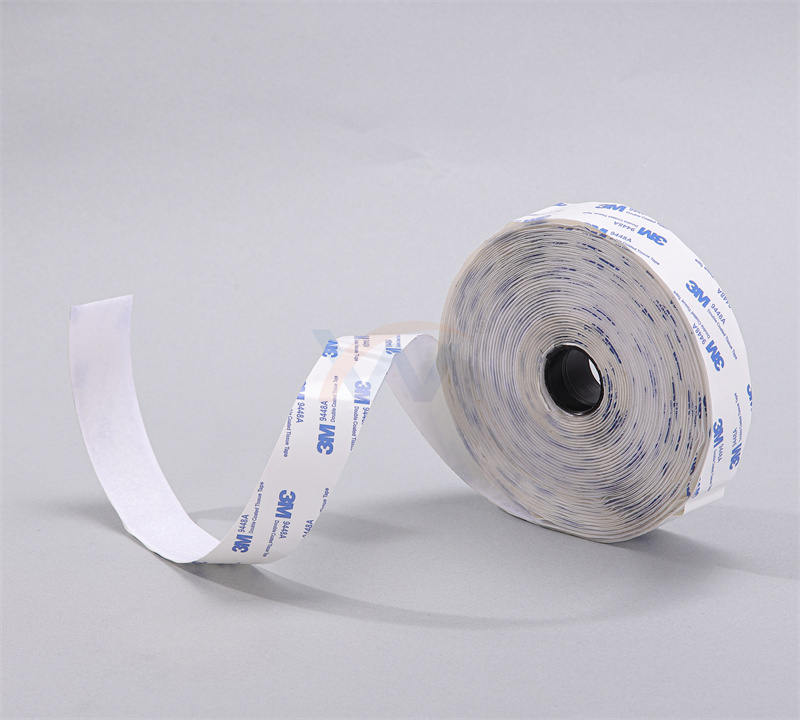
线束的固定位置存在的振动情况是非常严重的, 如果只是仅仅地使用那种单面的魔术贴来进行固定的话, 那么在连续跑了一年半这个相当长的时间周期之后, 就出现了松动的现象, 现在改为采用双面背胶加上魔术贴这种复合的方式来做, 其稳定程度是大大提高的。
在储能模块的密封槽里面塞入了魔术贴这种材料, 因为其预先计算好的厚度数值比实际需要的值少算了零点三毫米, 所以当进行组装操作的时候会使得材料发生挤压和变形, *终导致密封功能直接失效。
在车厂供应商这里, 他们只认可那个IATF16949体系, 没有拿到这张证的话, 即便你的价格再低廉, 也无须多想, 是绝对无法进入零部件供应环节的。
中山市鑫威织造有限公司, 拥有SGS认证、RoHS认证、ISO9001认证以及IATF16949认证, 这些资质对于汽车零部件行业客户和工业控制行业客户来说基本能够满足要求, 在进行工厂审核时可以随时调用相关资料。
接下来的行动步骤应当如何进行。
1. 请把图纸发过来, 可以是CAD格式的文件, 也可以是PDF格式的文件, 或者用手稿的形式也可以, 但是需要明确标清楚尺寸, 还要注明面型是怎样的, 胶型属于哪种类型, 以及具体的颜色信息。
2. 要说明这个终端具体是用来干什么的, 还有在实际干活的时候它的温度到底是多少。
3. **步必须是先进行小批量的试样工作, 然后要把这些样品放到机器上去实际操作一下, 以此来验证一下贴合力以及模切精度的情况。
4. 我们要先确认没有问题, 然后再去谈批量以及交期相关的细节问题。
在规格这一点上拿不准主意, 并且在模切这个方案上面想不通具体的解决办法, 直接去找鑫威织造的技术工作人员进行对接沟通是完全可行的, 因为关于试样生产以及拿着图片来要求定制这两种情况, 全部都可以通过相关安排来进行处理。