
背胶魔术贴被增塑剂腐蚀脱胶?耐增塑剂胶型、基材、模切怎么选
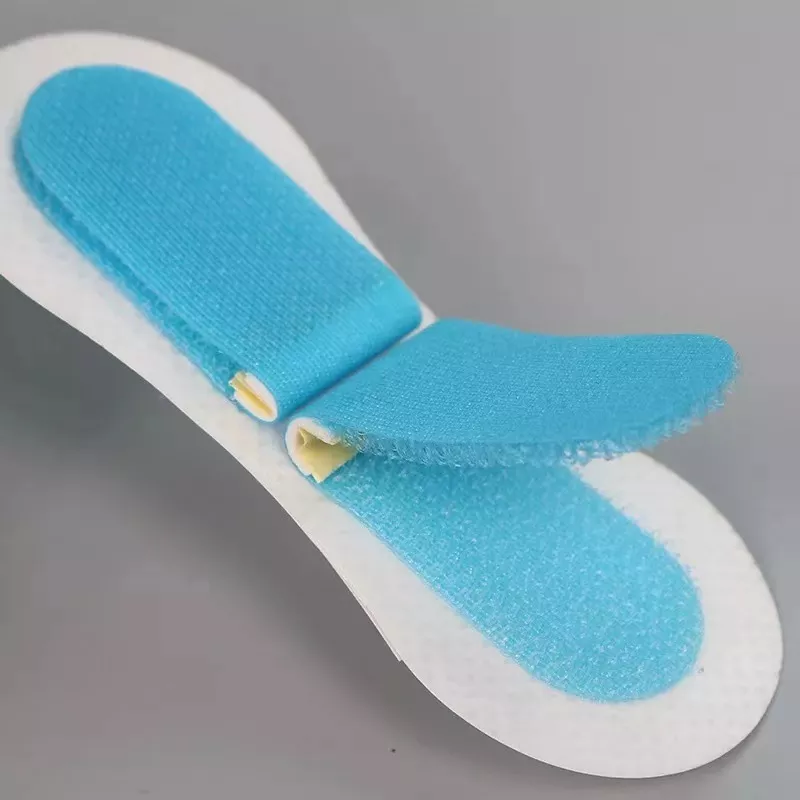
那些从事汽车线束、储能包还有工控设备相关工作的人, 通常情况下都有过这样的踩坑经历: 使用背胶魔术贴才三个月, 轻轻一抠, 发现胶层变得又黏又软,而且在基材上糊上了一层黄色的胶状物。
其实大家不要埋怨魔术贴本身的质量问题, 绝大多数情况下, 这是由于增塑剂慢慢渗透到胶层里面引起的。只要把耐增塑剂的胶型选择对, 这种毛病就可以从源头上被彻底解决掉。
普通的压敏胶在碰到邻苯类增塑剂之后, 分子链会被直接稀释, 导致粘接力大幅度下跌。耐增塑剂背胶魔术贴采用的是改性丙烯酸酯体系或者氟硅复合胶, 这种分子结构对增塑剂有着天然的排斥能力, 会让接触面始终保持干爽的状态。
说得更直白一些, 就是胶水与增塑剂两者互不相干, 不管粘贴使用一年还是两年, 它的粘接牢固程度依然不会发生变化。这是一个非常实用的判别方法, 你可以要求供应商提供一份包含30天高温条件以及加入增塑剂浸泡环境的测试报告, 对于*终没有通过该项测试的供应商产品, 坚决不予采用和接触。
选型盯死三样:
关于胶型的选用问题, 改性丙烯酸酯胶能够抵抗常见的邻苯类物质, 比如DOP和DBP这一类。与此同时, 氟硅胶专门用来应对CPPO、DOTP这类非邻苯体系的材料。在实际使用中, 千万不要将这两种胶水弄混淆了, 因为不同的介质情况需要匹配相应的胶体才能起作用。
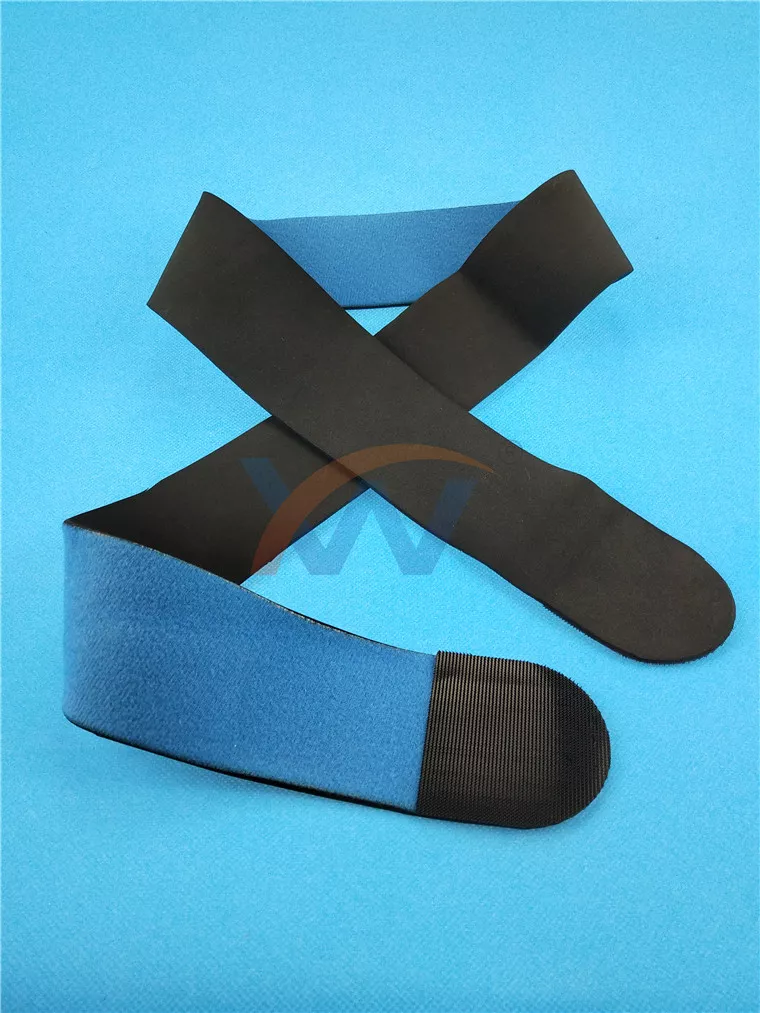
在基材这一方面的选择上。首先需要关注的是PET基耐温到150°C这种材质具有非常好的耐高温能力。然后是要提到纸基, 它的特性在于只适合低温轻负载的简单场景。
接下来是无纺布基底材它虽然有着透气不错的优点不过它的拉伸强度确实是非常弱的。*后需要提醒的是在高温高负载这样的工况环境下千万不要使用这些不具备足够强度的材料。
在进行模切冲型作业时, 因为可以直接依据图纸进行加工, 所以能省去后面的裁剪工序。需要提醒的是, 小孔径不能低于2毫米。如果孔做得更细一些, 就会出现开裂边缘和毛刺现象, 这会使得后续处理工作变得很麻烦。
至于宽度方面, 从10毫米到100毫米的常规规格都是能够制作的。而厚度和克重这些参数呢, 则是要根据具体的使用工况来决定。
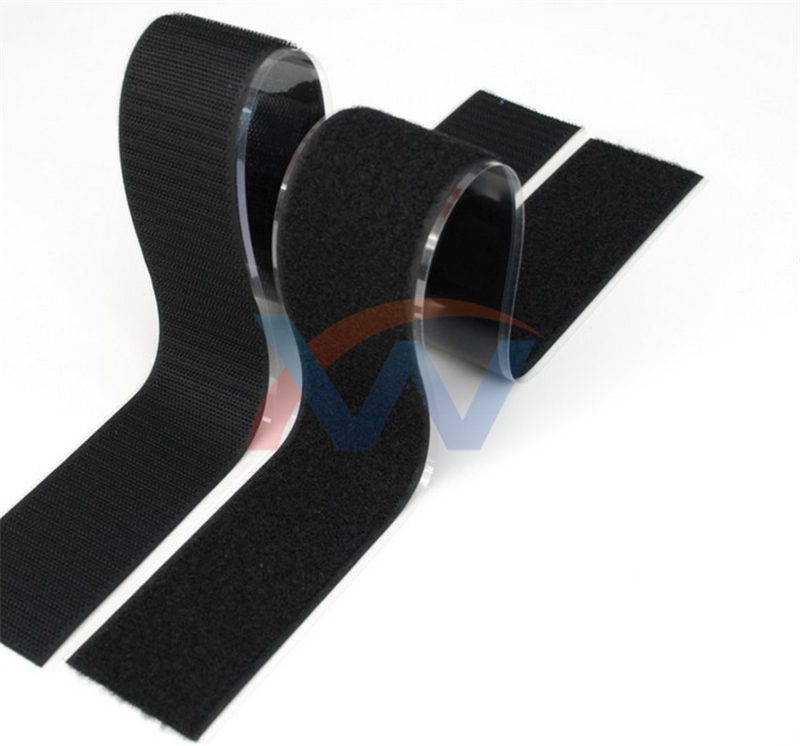
颜色的规格包含常规的黑色、灰色、白色以及红色。在汽车内饰件的领域中, 大家普遍会使用深灰色和黑色。如果客户提供图纸进行定制, 那么是可以做到指定色号的。在认证这方面, 比较靠谱的工厂至少要通过SGS以及RoHS的测试。
如果是制作汽车的零部件, 那么就要对标IATF16949这一个标准了, 而ISO9001则是那个*基本的基础要求。在下订单之前, 必须先把报告编号要过来核实一下, 不要只是听对方嘴上说说。
还有一个大家经常犯的高频误解, 那就是把耐水胶带误认为是耐增塑剂胶粘带, 这两者完全是两码事, 绝对不能混为一谈。
耐水性并不意味着具备耐受化学迁移的能力, 因为水分子的体积非常微小, 所以是比较容易阻挡的, 但是增塑剂的分子量高达几百, 必须依靠胶粘层内部的化学键将其牢牢地“锁”住基材, 才能算作真的有效。
所以在向供应商进行咨询的时候, 要直接询问他们关于胶片对邻苯二甲酸酯类物质迁移的阻隔率具体是多少数据, 对于那些回答含糊其辞、不肯给出明确数据的供应商, 建议直接予以排除, 不要再继续合作。
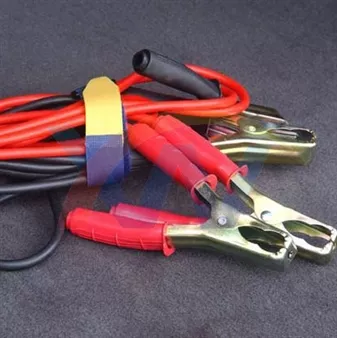
翻车频率*高的实际情形主要集中在以下几个方面, 具体是新能源电池包绝缘片的周边固定问题、汽车内部装饰门板上的线路走线情况、储能柜内部线缆的绑扎作业, 以及工控设备端子排的卡固操作。在这些场景里, 周围到处都是PVC材质的套管、用来密封的橡胶条, 还有塑料制成的接插件。
这些材料里的增塑化剂会不间断地向外释放, 可以说是每时每刻都在往外排泄。*要命的问题在于, 测试环节仅仅检测了背面胶层的耐高温性能, 却忽略了对耐增塑剂迁移能力的考察。
当高温环境与增塑剂的侵害同时存在时, 这就形成了双重打击的效果, 导致普通的胶粘剂根本无法支撑超过一年的使用时间。还有另外一个需要注意的坑, 那就是如果更换了一批PVC材料, 那么增塑剂的体系就会发生变化, 这会导致之前已经验证过的胶型可能不再起作用, 因此必须重新进行验证。
如果真的拿不准, 那就应该老老实实地把工况情况全部都报清楚, 具体是接触什么类型的介质, 增塑剂的种类到底是邻苯类还是非邻苯类的材料, 工作温度的区间是多少, 预期的使用寿命有多长, 贴附的基材到底是什么。
中山市鑫威织造有限公司可以根据你提供的基材和胶层方面的具体要求来出试样, 无论是来图进行模切加工, 还是颜色的规格对接, 他们都能够进行对应的服务。你可以先发送一份工况说明过去, 等到确认完具体的规格之后再去走打样的流程, 这样就能够省去后续来回扯皮的麻烦。