
粘扣带贴合压力与压合工艺:压力、时间、温度与静置
同一卷背胶粘扣带,用手按一下就贴,和用压辊压过一遍,成品粘力可能差出一截。贴合压力与静置时间,是背胶件里容易被省略、又直接影响结果的两个参数。
一、压合压力的影响
压合的作用是让胶层与基材充分接触,赶走界面空气。压力不足,接触面积小,初粘就不够;压力过大,软质基材可能被压变形。常规建议 0.2~0.4MPa 量级压合,具体按基材硬度与胶型确认。
二、四个变量的组合
| 变量 | 偏低的后果 | 偏高的后果 |
|---|---|---|
| 压合压力 | 初粘不足、易翘边 | 软质基材变形 |
| 压合时间 | 接触不充分 | 节拍变慢 |
| 环境温度 | 胶层偏硬 | 软质件易变形 |
| 静置时间 | 未达终粘即受力 | 占用工位 |
四项里,"静置"常被赶工压掉。刚贴完就上料搬运,胶层还没与基材充分结合,几天后翘边就出现了。
三、产线怎么做
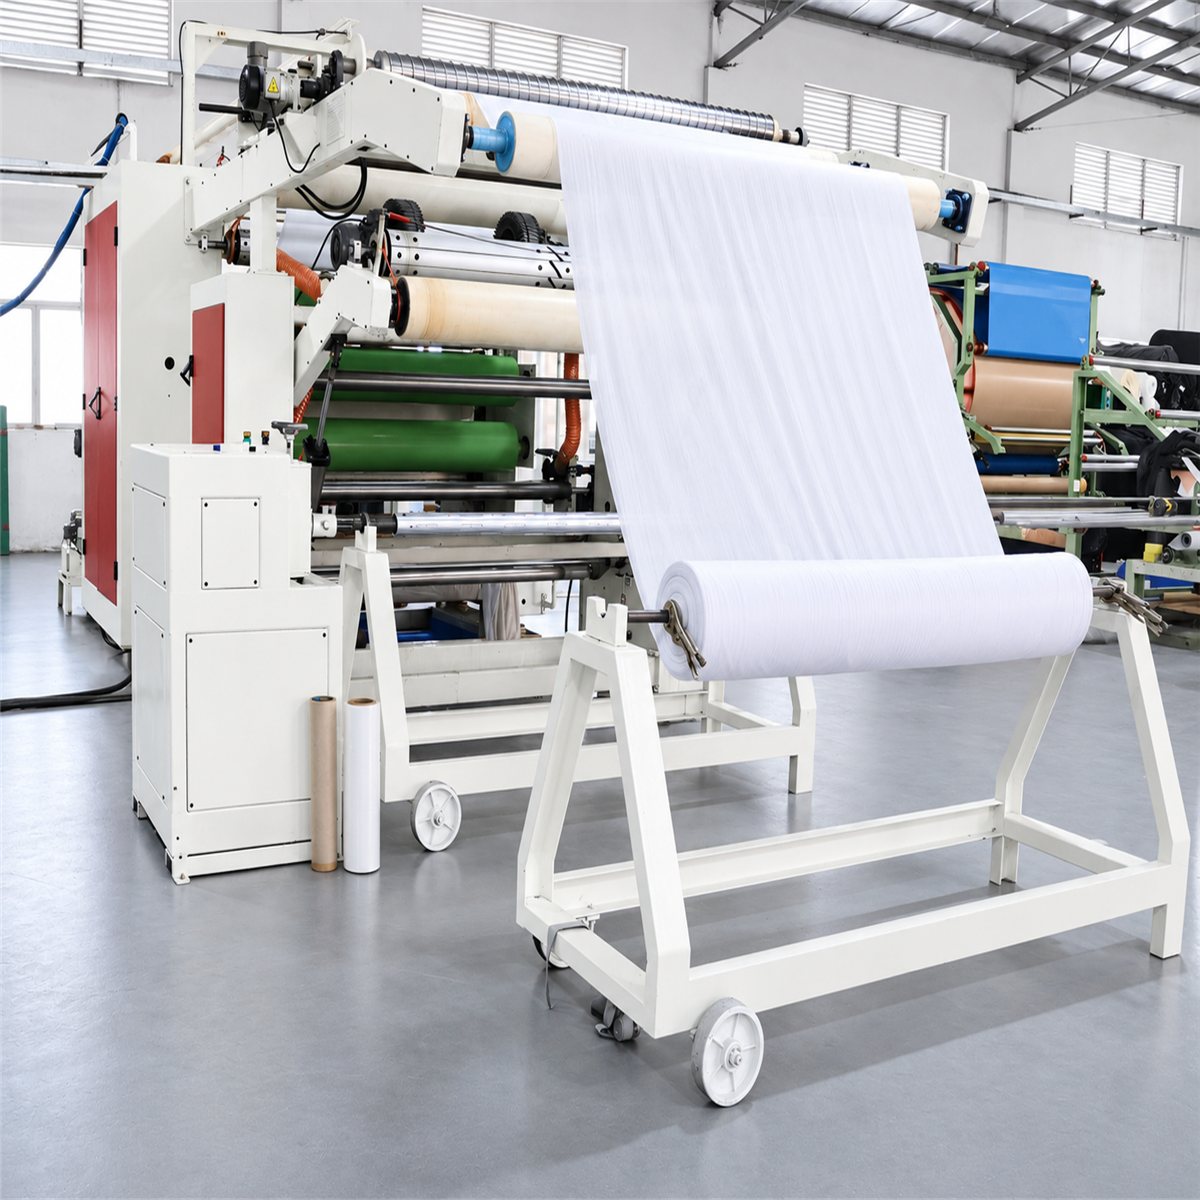
一是明确压合方式:手工滚压、气动压辊还是贴合机,压力与速度写进作业指导书。二是控制静置:常规建议静置一段时间后再受力,具体时长按胶型确认。三是抽检:每批取首件做剥离测试,与封样比对。
提示:表面粗糙或多孔基材,需要更高压力与更长静置;光滑金属与玻璃则以清洁与表面能为主,压力不是关键变量。
四、鑫威能做什么
四个参数的取值
压力按接触面积给,滚压优于手压;时间以胶面完全接触为准,一般不少于三秒;温度影响初粘建立速度,低温环境需延长压合;静置时间按胶系定,亚克力胶通常需要数小时达到稳定。
现场操作口径
清洁、干燥、滚压、静置四步写成作业指导书,贴在工位;新员工按指导书做一遍,避免凭手感压合。返修部位先除胶再重贴,残胶会明显降低二次粘贴效果。
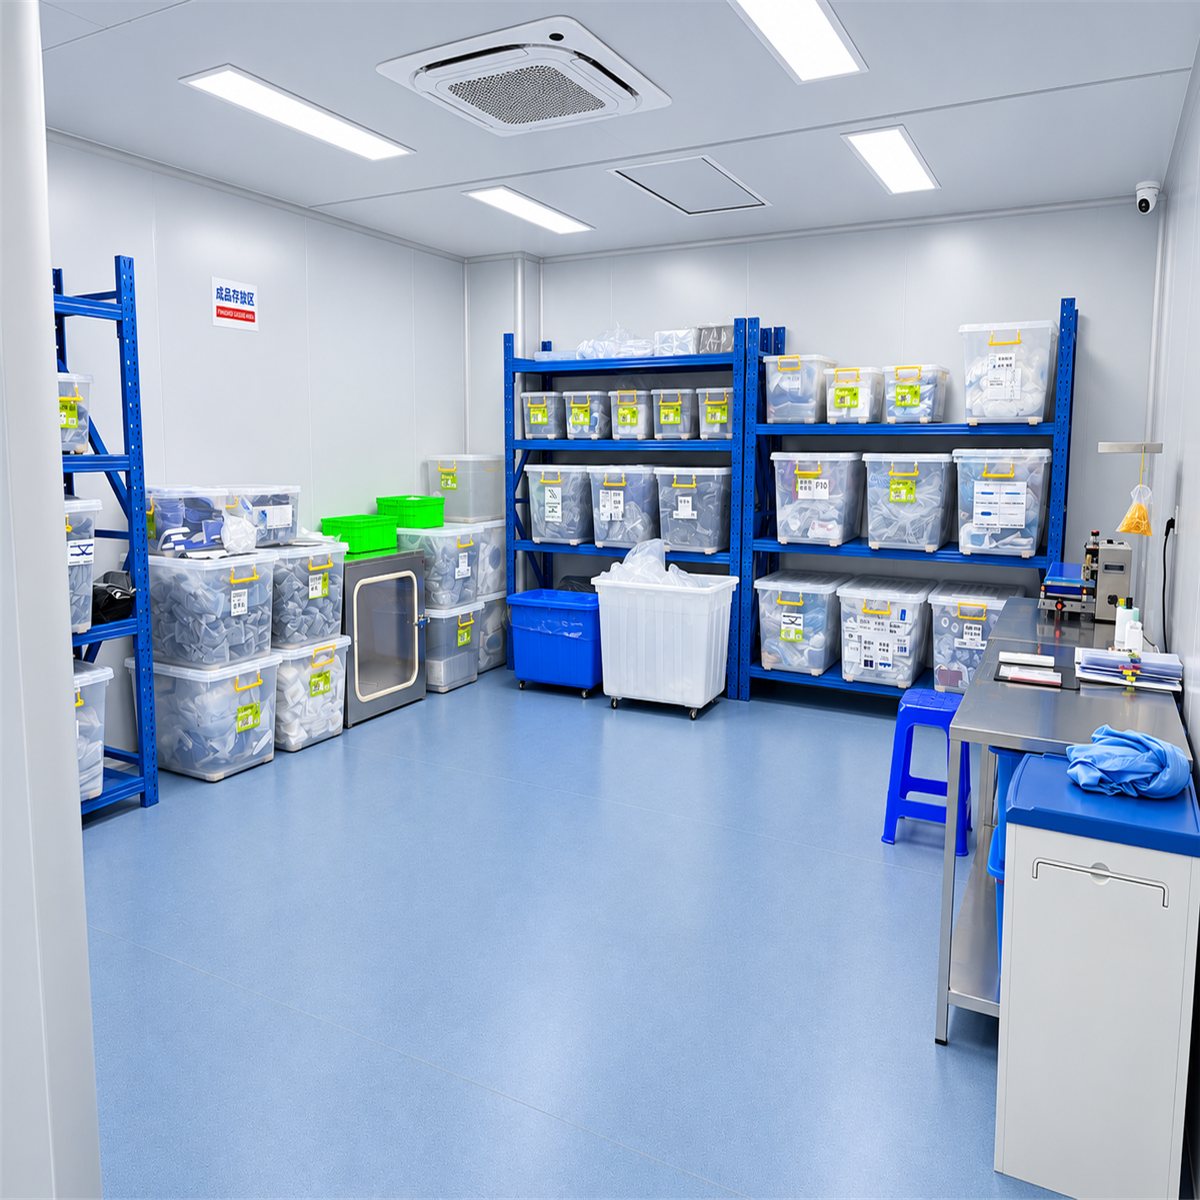
中山市鑫威织造位于广东中山,可按客户贴合工艺推荐胶型与压合参数区间,配合做首件剥离测试与封样比对。5000㎡ 厂区、200 余台设备、年产 1 亿米、150 余人;通过 ISO 9001(22825Q17972R1S)、SGS RoHS(CANEC26023969602)。
五、FAQ
问:压得越重越牢吗?
答:不是。超过一定压力后收�
采购常见疑问
问:样品和量产会不一致吗?答:打样多为手工或小批,量产走稳定产线,参数锁定后一致性更好;首批仍建议做首件确认与抽检。
问:交期怎么排?答:常备规格按现货安排,定制项按图纸与样品确认后起算,旺季提前锁定产能更稳妥。