
魔术贴选型要跑实验室测试,厂商能配合吗?流程怎么跑?
客户愿意配合, 但这并不是所谓的增值服务, 这是正规的流程。选择工业魔术贴的客户, 大多数情况下都会带着样品去实验室做验证。如果厂家不愿意接受这一步操作, 基本上就可以直接排除了。
配合实验室测试的具体含义是, 客户提出工况要求, 厂家提供对应的基材和胶水类型的样品, 客户按照自己的测试标准进行测试, 厂家跟进数据、调整配方并重新打样, 直到各项指标都符合要求。
厂商是参与到这个全部的过程之中的, 厂商是属于那种主动参与的形态的, 而不是说把手上的货甩出去之后就觉得这件事已经是做完了。
魔术贴实验室测试一般跑哪些指标?
主要测试的项目包括三个部分, 那就是 拉力剥离强度、耐温循环、耐化学介质。具体到你的项目里面, 这可能是零下 40 度到 120 度的反复冷热冲击, 或者是燃油、刹车油浸泡之后的粘接力保持率。
这些指标的确定不是由厂商说了算的, 而是由你自己实验室的标准来决定的。厂商需要做的事, 就是按照你的标准去生产样品。而且还要能够告诉你, 在这个具体的工作条件下, 建议你去选择哪种材料作为基材, 以及应该搭配哪一种胶水来使用。
厂商配合测试,具体配合到哪一步?
流程分五步走:
1. 在对需求进行对接的时候, 需要把工况参数提供出来, 然后把基材适配的要求说明白, 还要给出分切尺寸的详细信息, *后再把模切冲型的图纸一并交出来, 所有这些资料需要一次性全部给全。
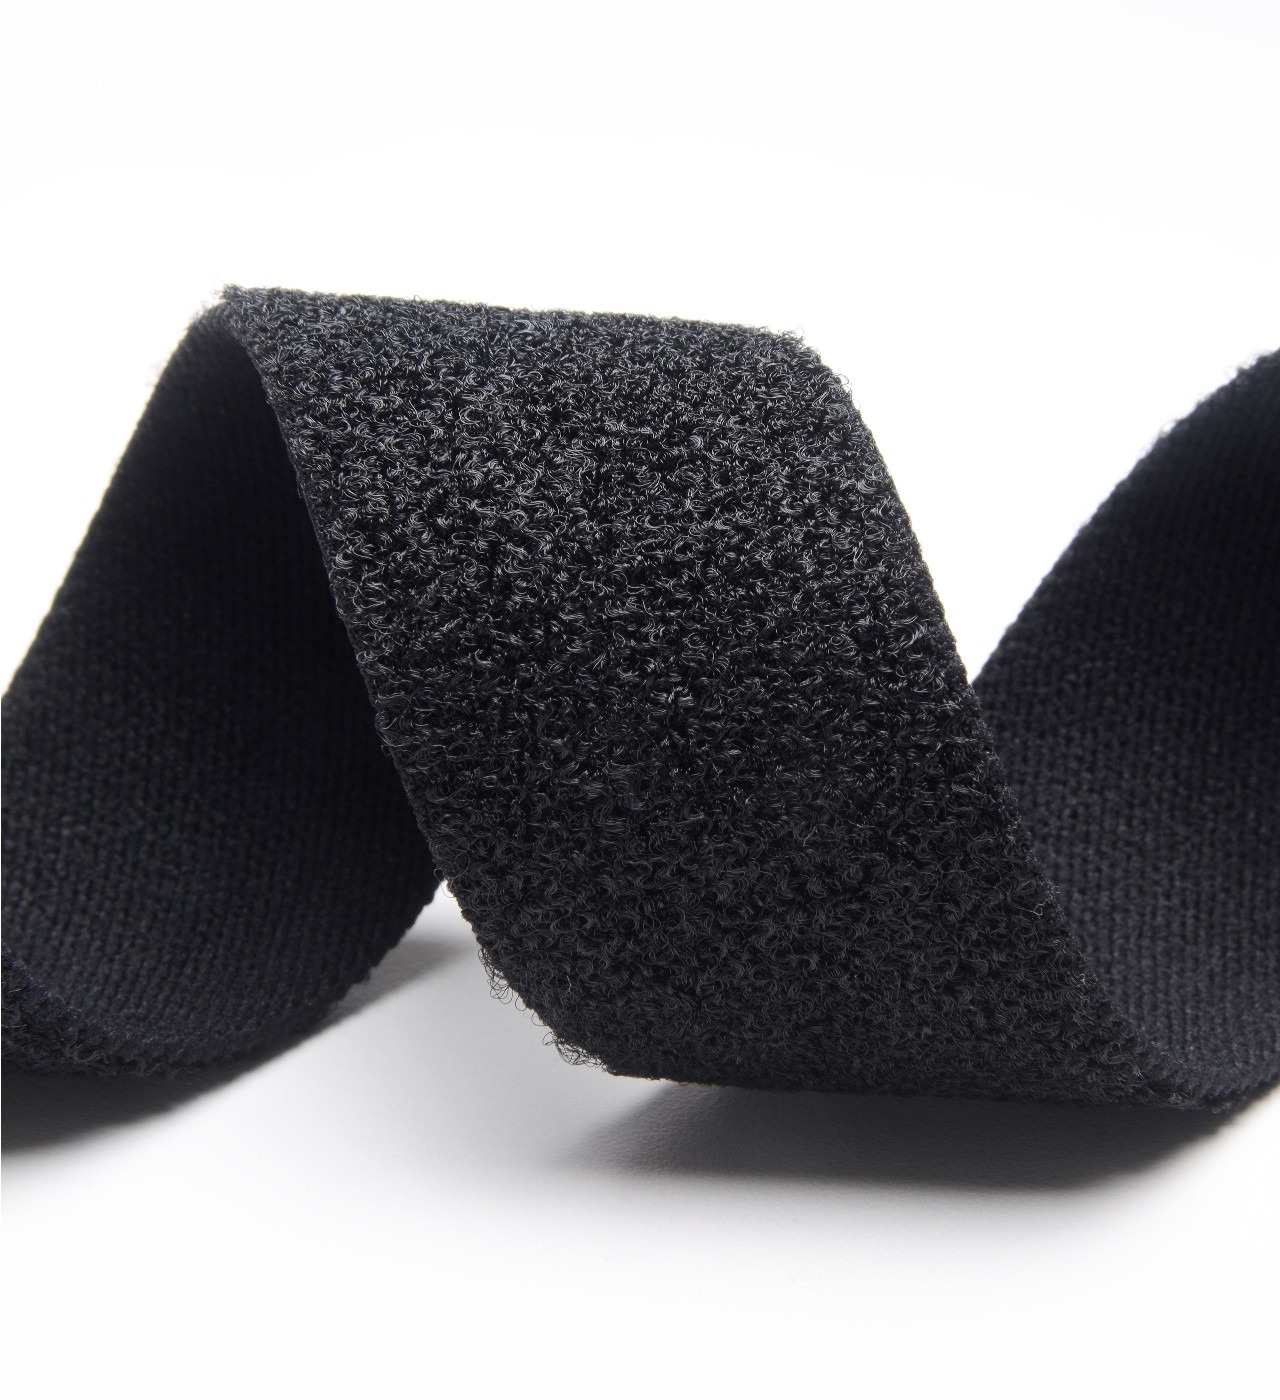
2. 进行配方匹配的时候, 需要根据实际工作中的耐温范围, 以及粘接力方面的具体需求, 来选择具体的基材, 这里的基材可以选无纺布, 也可以选涤纶, 还可以选尼龙。同时, 还要选择对应的胶型, 比如可以选择亚克力类型的胶, 也可以选择硅胶类型的胶, 另外氯丁橡胶也是一种可选的胶型。
3. 打样寄出:按规格切好样品,附材质说明和推荐测试条件
4. 等你跑完步之后, 要把收集到的数据给传回去。厂商在拿到这些数据并分析出偏差原因之后, 要么会对胶层的配比进行调整, 要么就得更换所使用的基材材料。
5. 复样确认:调整后再出一轮,循环到指标稳定
当这一步顺利完成后, 量产规格方面的基本状况就被锁定住了。鑫威织造在配合的阶段当中, 会同步地把有关分切宽度和模切冲型是否可行的反馈信息进行传递, 以此来避免因为量产之后才发现对齐不上的这个问题。
采购常踩的几个坑,一次性说清
你可以问样品是不是能把胶层单独切出来, 不过还是建议把基材和胶层一起送出去测一下, 因为只测胶层的数据参考意义不是很大。还要询问测试大概需要多久时间, 一般情况下从打样到寄出会花上三到五个工作日, 具体的周期还要看你实验室里有多少项测试要做。
然后再问资质的文件什么时候会用到, 比如那些标记为SGS、RoHS、ISO9001、IATF16949的报告, 得让厂家在打样的时候就一并寄过来, 千万不要等到后来量产的时候再急着去补办这些材料。鑫威织造在提供样品的时候,会把对应的那份检测报告一起附带着送过去。
这个报告具体是按照你那个终端行业的具体要求来做好的。
不同工业场景,测试侧重点差很多
汽车内饰的测试项目里包括了在高温暴晒环境下进行的模拟实验, 这个温度的数值是在八十五摄氏度以上的, 另外还有voc这一类物质的排放检测以及针对反复开合情况所设计的寿命测试要求, 在选择基材时要偏向涤纶或者是尼龙材质,而胶层部分需要满足低voc的标准。
对于新能源储能电池包来说, 在经历了机械冲击之后, 粘接力会出现衰减的情况。另外, 在零下40度的低温环境里, 材料会发生脆化现象。鉴于这些情况, 硅胶胶型的使用量是比较多的。
在工控设备以及线束固定的应用情境当中, 核心需要去对抗振动的影响, 同时也要能够耐受油污的侵蚀, 而分切精度以及模切冲型一致性才是这一部分工作中的重要重点。
选型闭环怎么收
应该把实验室里的测试工作看作是那个用来决定*终选型结果的闭环过程的*末尾的一个环节, 千万不要把它当作只是在旁边顺便检查验证一下的那种小事。厂商配合着进行这种测试,其本质的含义就是把可能发生的关于质量的有风险的问题,从那种产品生产出来之后的那个阶段,提前移动到了刚刚制作出样品的这一个阶段里面去。
对于规格的确认, 还有申请那些试样的工作, 以及拿图纸来定制的这些项目, 大家都可以先去做对接沟通, 不要急着就去下达那大批量生产的那个订单。只要你把各种使用环境下的参数都准备好整理齐全了, 然后去进行沟通的时候, 效率就会变得非常快很多。