

背胶粘扣带的离型纸:离型力、取用与模切排废
2026-11-21 19:47
背胶粘扣带撕开时"带胶""撕不动""边缘卷起来",很多时候问题不在胶,而在离型纸。离型纸是背胶件里很容易被忽略、又很影响使用手感的一层。
一、离型纸要看三项
| 项目 | 影响 | 常见表现 |
|---|---|---|
| 离型力 | 撕开是否顺畅 | 太紧撕不动、太松自行脱开 |
| 纸基强度 | 分条与模切时是否易断 | 裁切掉纸屑、边缘毛糙 |
| 耐湿性 | 潮湿环境是否溜胶 | 取用时胶层粘纸、难分离 |
三项里,"离型力"直接影响产线节拍。太紧,员工撕不开;太松,卷材在运输中自行脱开,胶面沾灰直接报废。
二、使用时的四个做法
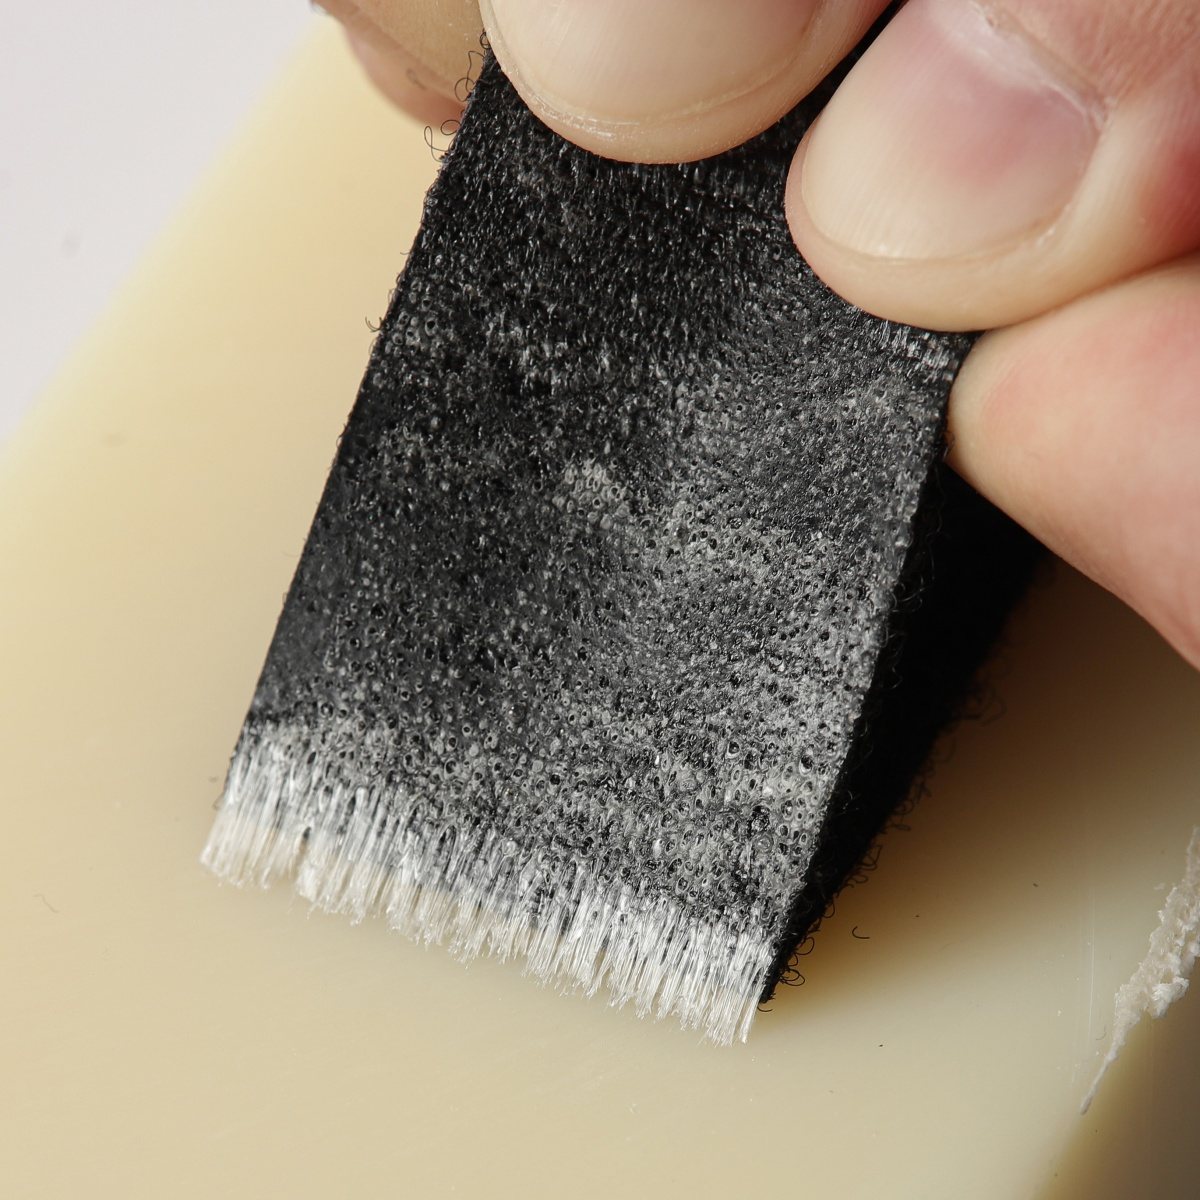
一是沿边揭起,不从中间抠,减少撕破离型纸。二是揭开后尽快贴合,避免胶面长时间暴露沾灰。三是环境湿度大时先回温再取用,减少溜胶。四是分条件存放避免重压,防止离型纸被压出印痕导致局部难分离。
三、模切件的排废
冲型件模切后,边角废料是否排净直接影响交付。排废不净会导致叠片、粘刀、计数不准。委托加工时建议在图纸上标注排废要求,并把"不得有残留废料"写进验收项。
提示:若使用自动贴装机,建议先提供整卷样品做上机试跑,确认离型力与设备张力匹配,再定批量。

四、鑫威能做什么
离型力怎么定
离型力偏低便于自动取用,但过低保不住胶面,运输中易粘边;偏高则手工揭取费力、模切时带纸。按取用方式定档:手工取用取中档,自动贴装机取偏轻档。
打样时让供应方给两档对比,按实际产线取用速度试一遍,再定*终档位。
排废与取用
模切排废要留间隙,间隙按件体尺寸与离型力配;排废不畅会造成刀口粘料与堆叠。取用环节在产线做小批试跑,记录卡料频次,频次高就调整离型档位或换纸。
中山市鑫威织造位于广东中山,可按客户贴合方式选择离型纸规格与离型力,支持分条、冲型与整卷交付,配合上机试跑。5000㎡ 厂区、200 余台设备、年产 1 亿米、150 余人;通过 ISO 9001(22825Q17972R1S)、SGS RoHS(CANEC26023969602)。
五、FAQ
问:离型纸撕不开怎么办?
答:先确认是否受潮或受压,再与供应商确认离型力规格;长期偏紧可要求调整离型力。
问:能不用离型纸吗?
转载请标明出处链接: https://www.zsxinwei.com/h-nd-1492.html
昵称:
内容:
验证码: 
提交评论
评论一下




中山市鑫威织造有限公司
Zhongshan Xinwei Weaving Co., Ltd.
集织造、背胶涂布、数控模切、成品组装一体化实体源头工厂,主营全系列魔术贴、呼吸机头带、医用导管固定贴,支持来图来样定制。
业务热线:18928185829
cnzkd@163.com
中山市三乡镇平南工业区金宏路30号
资质认证
ISO 9001 质量管理体系
ISO 13485 医疗器械体系
Oeko-Tex Standard 100
SGS RoHS 欧盟环保检测
ISO 10993 皮肤刺激测试
相关资质与检测文件可提供查阅。
电话咨询:18928185829
微信咨询
扫码咨询
在线咨询:在线留言