
大型工厂定点魔术贴供应商怎么选?采购前认准这几项不踩坑
大型工厂去找定点魔术贴供应商的时候, 千万别把目光死死盯在报价单上不放, 要知道“定点”这两个字的真正意思, 就是指要用年度协议的方式把供应商给锁定下来, 在各个批次之间是不能够随便变动的。
真正会影响到生产线的关键点在于, 基材的批次之间要保持高度一致, 胶层的粘力要能够保持稳定, 还有交付的节奏一定要能跟得上生产的需要。
很多采购人员都因为这件事吃过亏, 他们在打样阶段看着觉得没有问题, 可是等到进入量产阶段到第三批货的时候, 就会突然出现颜色偏差的情况, 粘力也会下降, 这就导致后道的装配环节全都要进行返工处理, 这样不仅仅会浪费物料, 还会让交货的直接延期发生严重的延误。
当你去选定供应商的时候, **步得把眼光盯着他们的织造产线, 看看是不是他们自己生产的, 千万别找那种只是单纯做倒手贸易的贸易商;第二步要去确认他们在模切和冲型工序方面, 能不能完全按照你提供的图纸来操作;第三步是要检查他们的资质文件, 看看这些材料能不能够顺利地通过你自己工厂里对于供应商所做的准入审核。
定点魔术贴采购,这几个参数必须写进技术协议
关于基材的选型, 尼龙六十六和棉混纺材料在手感和回弹力方面的差异其实是特别明显的。在汽车内饰件的制造方面, 行业多数情况是指定要使用尼龙材料的。在储能模组的包边固定这个应用场景里, 人们通常是常用棉混纺来做减震缓冲用的层层的。
胶层的耐温能力这是硬性指标。常规的压敏胶做到八十摄氏度就已经够用的了。要是线束固定在靠近电机总成的那种工况下, 那就非得用上耐高温一百五十摄氏度以上的高热熔胶或者是用硅胶复合层不行了。
在给颜色规格找标准的时候, 你别只是盯着色卡去看, 必须对批次之间的色差进行控制, 具体的说法是把误差值限制在ΔE≤1.5这样的范围里面, 特别是浅色和荧光色的时候, *容易出现变颜色的情况。
分切和模切, 这是另外的一道难关。卷料的宽度公差, 得控制在正负一毫米以内。要是模切冲型的时候, 走位偏了零点三毫米, 事情就可能卡住做不下去。如果是在来图定制的情况之下, 有关公差、边距还有倒角参数之类的东西, 必须清清楚楚地写进技术协议里面才行。那些仅仅口头约定好的事情, 等于压根就没有约定过。
不同产线场景,选型逻辑差很远
大家在看汽车内饰件的时候, 要去关注阻燃的等级情况, 要注意低VOC释放的问题, 还要进行IATF16949体系审核。并且, 基材的色号必须对得上主机厂的色板, 背胶魔术贴的胶面还得通过附着力拉脱测试。
然后呢, 在新能源储能领域里面, 模组固定件要长期放在户外环境, 所以要求材料能够抵抗紫外线而不粉化。另外一层意思是, 胶层的附着力在经过从零下四十摄氏度到八十五摄氏度的热循环之后, 不可以出现脱落的现象。
工控设备这种东西, 经常是多颜色、多规格、还要小批量生产, 这就非常考验供应商他们打样时候的响应速度, 还有他们库存调配的能力, 所以交货期通常都被压到了7天以内。
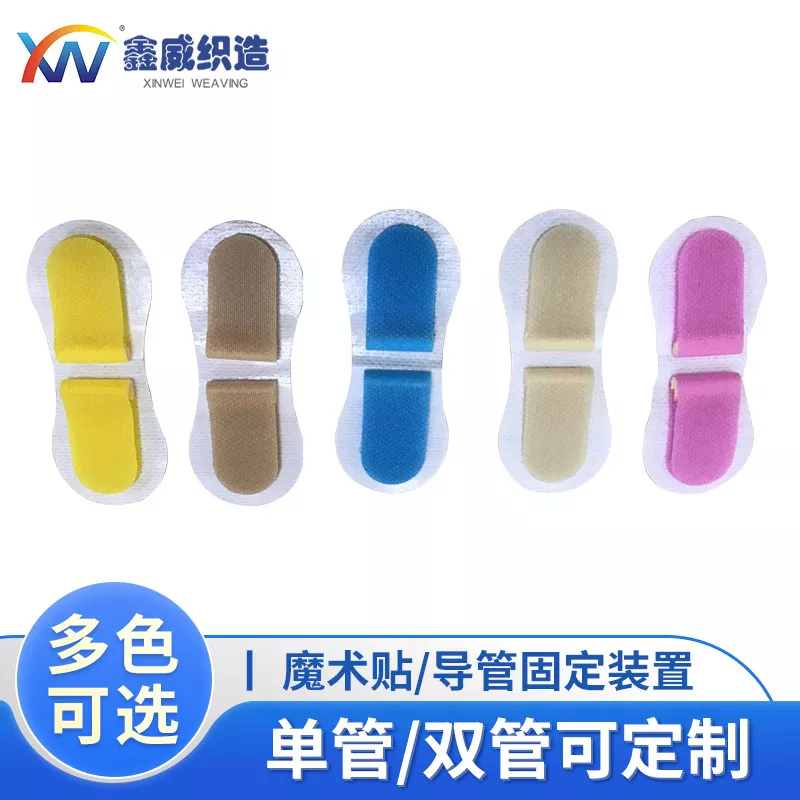
在中山市鑫威织造有限公司, 这几年的时间里一直都在坚持做工业级的定点供应工作。他们的织造、模切以及分切这些环节, 全部都是在公司内部一条线走完的, 绝对不会找外包, 也不会把单子转给人家处理。
他们出具的SGS报告和RoHS报告, 是随着每一个生产批次一起附送出去的。并且公司的ISO9001体系也是在正常运行的状态, 那些用于通过审核的材料也都是齐全有效的。
对接定点魔术贴供应商,少走弯路的三步法
先**步, 把工况温度、基材要求、冲型图纸打包发送过去, 让对方供应商拿出选型建议来, 不要你自己在那闷头猜测。接着第二步, 去申请打样, 实际测量粘力和手感这些指标, 用真实的数据来说话。
等到第三步小批量试产这个流程完全跑通之后, 再签署年度定点协议, 锁定交期以及批次公差同时, 把那些违约条款也明确写进合同里去。
鑫威织造这边是支持大家提交图纸来进行定制的, 也支持规格确认和试样申请, 具体的参数还是以实际打样出来的结果为准的。如果大家在选型方面有疑问的话, 直接去找业务员对接就可以了, 就是把相关的图纸以及工况说明发过去, 这是没有用的, 不需要去走那些复杂的流程的。