
背靠背粘扣带定制选型:模切加工与耐温指标怎么定
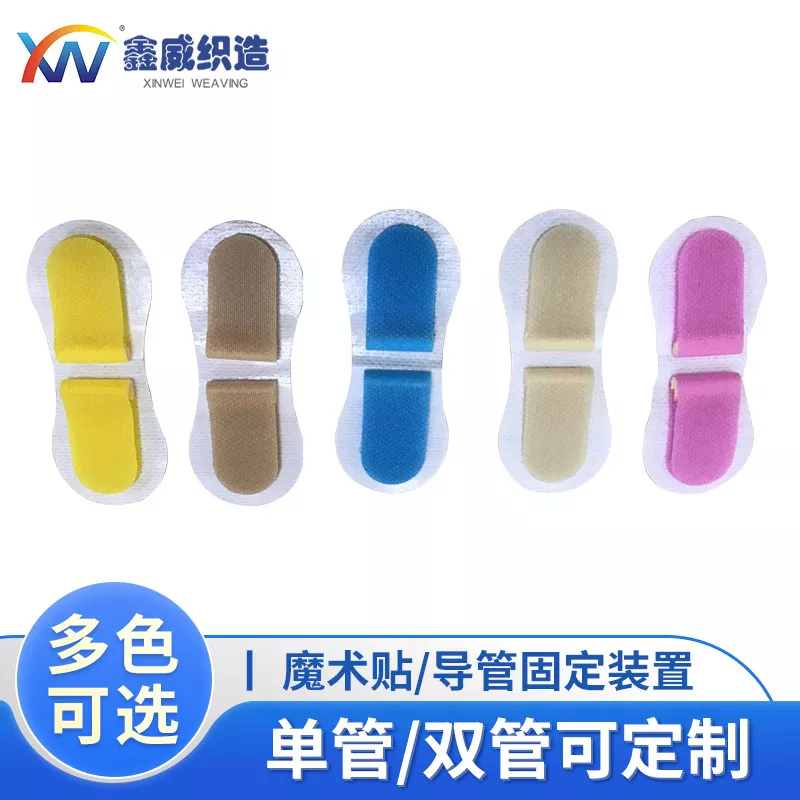
某个专门用于消费电子产品维修配件的项目, 选用了那种正反面都有粘扣带的背靠背粘扣带方案, 中山市鑫威织造有限公司负责把材料切割成特定的形状, 也就是完成模切定制这个环节, 还把能耐受高温的胶水型号给选好了, 这就是所谓的耐温胶型选型工作, 在产品大批量交付之后, 通过了叫做ELV/ROHS的检测标准, 它的剥离力, 还有能够开合的次数寿命, 都满足了整套机器装配时所提出来的一系列要求。
项目背景
客户这边是一家智能穿戴设备的制造商, 他们的新机型里面,后盖和电池仓这两个部分之间, 需要使用背靠背粘扣带来把快速开合这个功能实现出来, 同时还要适配那种工况比较耐高温的工作环境, 至于具体的情况嘛, 每一件的用量大概是要在4-6颗这样子的范围内。
客户痛点
在之前的试做阶段, 我们发现通用规格的粘扣带剥离力衰减特别快, 而且不耐高温, 其< strong >耐温上限不足, 结果在高温的环境下, 胶水会发生回粘的现象, 这严重影响了拆装的体验感。再来, 因为来料是整卷的状态, 现场的裁切效率非常低, 不良率也是很高。
选型难点
结构工程师需要做出这样的努力, 就是在总厚度小于或者等于3mm的这个很有限的空间里面, 去让粘着强度和反复开合寿命这两个方面能够达到平衡的状态。
同时, 所使用的胶水层还必须能够通过ELV/ROHS检测项目的检验。此外, 材料的表面需要与ABS这种材质的外壳做到很好的匹配。在加工的时候, 模切的尺寸公差必须被控制在±0.5mm的范围之内。
中山市鑫威织造有限公司产品方案
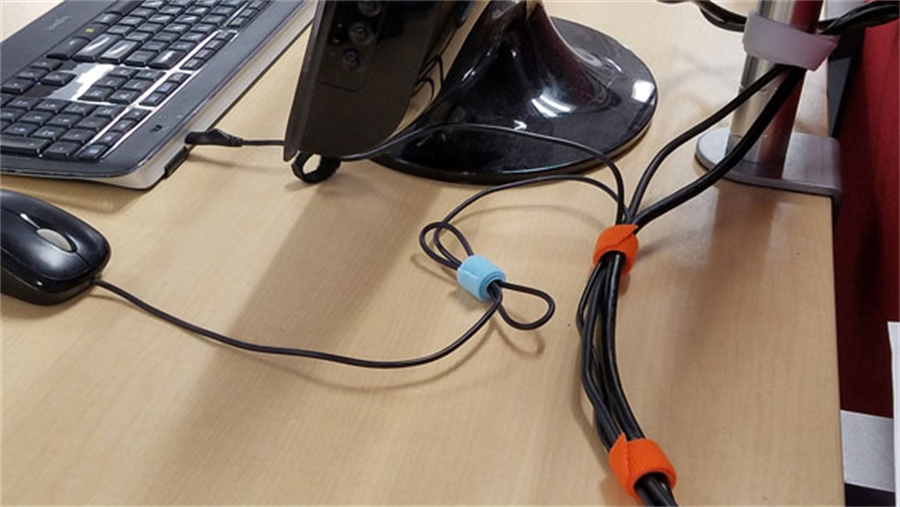
中山市鑫威织造有限公司会根据客户提供的图纸来给出定制方案, 这里面的基材选的是尼龙66这种勾毛一体的面, 然后胶层采用的是耐高温的硅胶型, 能耐住120摄氏度, 背面的热封胶是用来适配ABS材质的外壳的, 接着会按照客户给的异形图来做CNC模切的工作, 每颗的定位精度保持在正负0.3毫米左右, *后把它分切成50毫米宽的长条状, 再作为商品出货, 这样做的话, 就可以减少现场进行裁切的工序了。
在胶型选型这个阶段的时刻, 我们要把2组对比样品提供给客户去进行测试, 然后让他们进行确认这个动作。
交付与验证
在首批2000套样品完成交付之后, 客户实施了开合循环测试, 测试的次数达到了1000次, 结果显示剥离力仍然保持在对初始值的85% 以上, 与此同时, ELV/ROHS报告也同步进行了交付, 经过检测, 没有发现任何限用物质。
关于量产批次的交货时间, 我们需要等待15个工作日才能够完成。针对到料的抽查检验环节, 其合格率达到了99.6%之高的水平。
项目成果
这个方案伴随着客户的新产品一起进入了批量生产的阶段, 每个月的平均采购数量很稳定地保持在了一万两千颗的水平。顾客大概每隔九十天左右就会再次回来购买。在现场进行裁切的不良情况, 从原来的百分之七降到了百分之零点五以下。在结构维修的那个环节里, 装配工作的效率出现了非常明显的提升。
Q:背靠背粘扣带能做异形模切吗?
这种工艺, 是专门用来支持CNC异形模切的, 它的公差可以小到正负零点三毫米的程度, 而且能够把一个一个的后续工序, 比如分切、把不要的部分排掉、还有给背面贴胶这样的操作, 在同一时间内同步完成。
Q:耐高温场景选什么胶型?
在80-120℃的这个工作区间里面, 建议选择使用硅胶型的胶或者是改性丙烯酸胶。当然, 具体怎么做, 还得结合基材的材质, 还有粘接面的处理工艺, 来做一个综合的判断和评估。
Q:样品周期大概多久?
对于常规的规格产品, 需要在3个工作日之内完成出样工作。如果是需要定制模切以及使用特殊胶型的情况, 大约需要7个工作日的时间。在提供样品的时候, 会附带有关ELV/ROHS的检测报告。