
圆点冲型魔术贴厂家怎么挑?打样、耐温、分切一次讲清
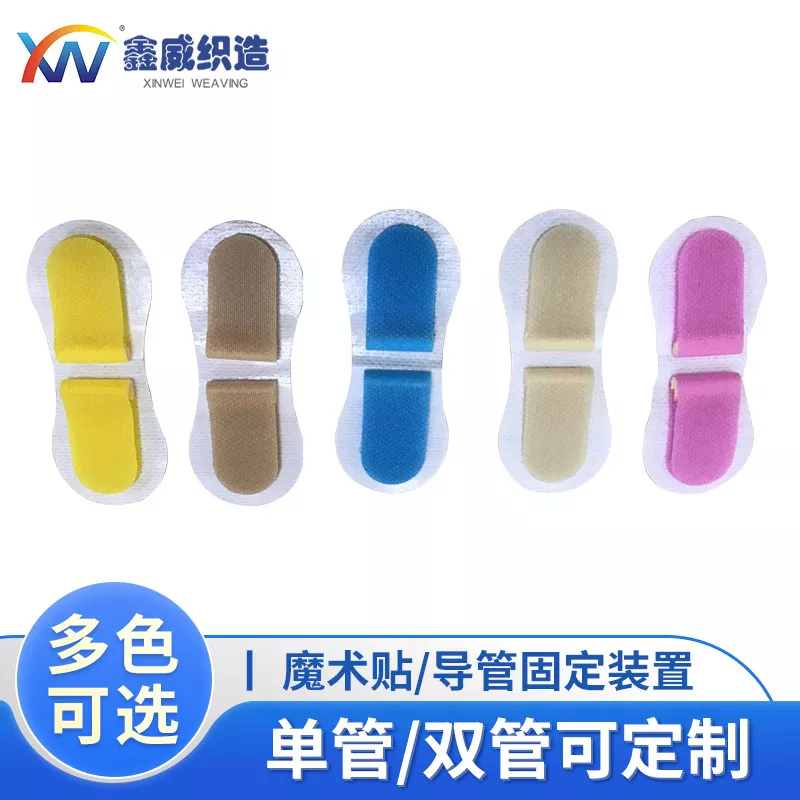
您需要寻找那个可以提供圆形点状冲压成型魔术贴的制造商, 这用大白话来理解的话, 就是说要找一家织造厂, 专门能把毛面或者钩面按照圆形的点状样子给冲切出来。
这并不是说随便裁出一个圆形就算完成了任务, 因为圆点的直径大小、各个点之间的间距、排列的密集程度, 以及边缘毛刺的控制情况, 这些都是非常关键的指标, 每一项指标的好坏都会直接影响到产品在贴合之后受力是否均匀, 以及外观看起来是否整洁。
在汽车内饰、线束固定还有储能电池包这些特定的使用环境下, 企业对圆点尺寸的精度的要求是非常高的, 如果选错了合适的工厂, 那基本上接下来的工序就只能是返工再来的情况了。
在采购环节*应该把重点放在那里的地方, 并不是单价这个方面, 而是生产厂家究竟是不是能够将圆点冲型这一动作稳定地完成出来, 并且确保每一批次的产品都是一致的。
圆点冲型和条形冲型差在哪
现在有很多人会把冲型魔术贴和普通裁剪魔术贴搞混, 其实这两个东西之间的差别是很大的。冲型工艺需要用到专用模具, 这种办法是在基材上面一次性压切出圆点, 它的边缘是非常干净的, 尺寸也是一致的, 不同批次的产品都非常稳定。
相比之下。裁剪工艺是靠刀片走过刀刃来进行的, 这种做法的边缘容易出现起毛的现象, 而且不同批次之间的尺寸会有所漂移。
圆点冲型之后, 边缘是平整的, 适合用在外观看得见的地方, 比如汽车的顶棚、座椅面料以及储能电池包的固定部位等。
条形冲型这种方式, 它是适合用来做大面积贴合工作的, 它也适合用来做线束绑扎的场合,同时它还适合用于设备内部的走线情况, 但是, 它是不要求高外观标准的。
圆点的直径常见的范围是6毫米到15毫米, 间距应当按照实际的受力需求来确定, 如果间距太密的话就会浪费胶层的成本, 如果间距太松的话就会导致局部脱粘。
基材到底选择涤纶还是不选择尼龙, 这个决定会直接地对耐温的上限产生影响。涤纶作为基材的话成本会更低一些, 在常温的那些工况条件下它是够用的。而尼龙作为基材的话, 它所拥有的耐温范围会更宽泛一些, 如果把尼龙基用在引擎舱或者是电控模块那些附近的位置的话, 它会是更加能够扛得住的。
你要选是用圆点还是用条形, 得看你实际的工况里的受力分布情况还有外观上的要求, 这个是没有统一的定论的, 你先把安装位置量好之后再决定。
选型时*容易踩的三个坑
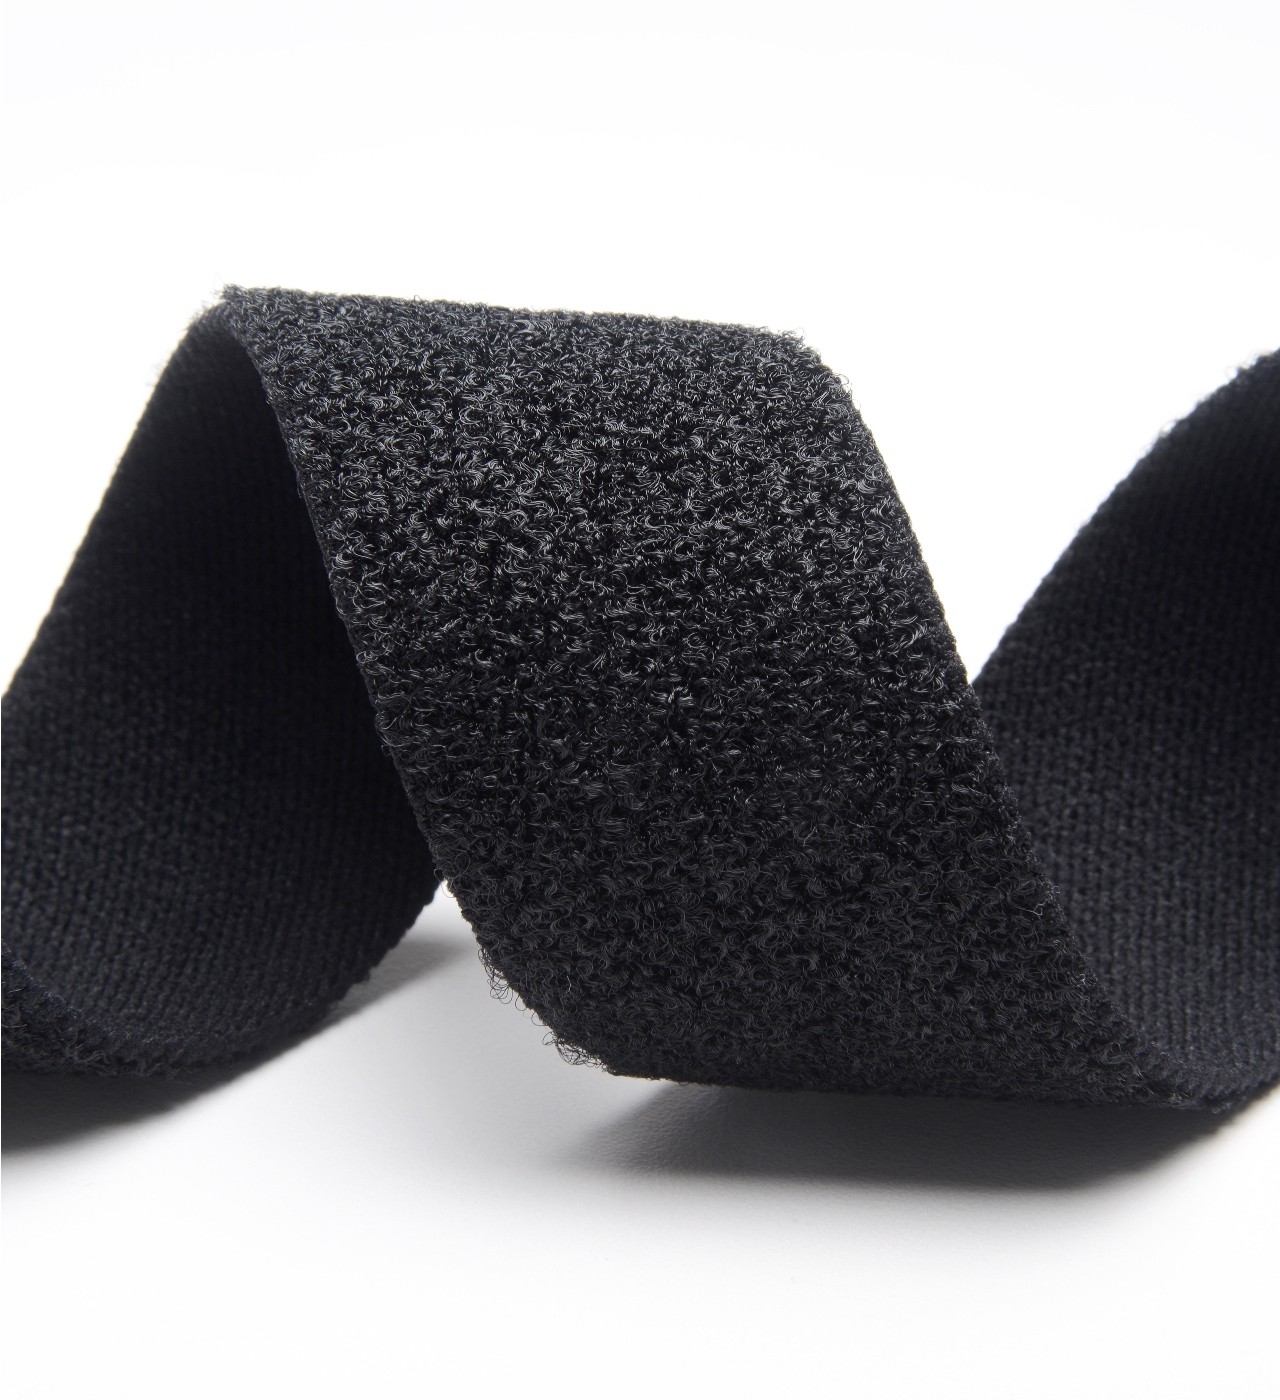
把基材搞乱了。涤纶基和尼龙基的手感, 还有耐温上限, 差得挺多的, 混用的话就等于整批货都要退货。第二个点, 还没有确认胶层的厚度。
背胶如果太薄, 贴合力就不够, 圆点冲出来容易翘边, 要是太厚, 又会影响冲切精度, 圆点的边缘会糊掉。第三点, 颜色规格没有锁死。大货和样品出现色差, 是采购端扯皮的重灾区, 要在打样阶段就把色号、克重和胶型全部定下来。
中山市鑫威织造有限公司这边, 是有现成的基材和胶层搭配参数对照表的, 采购方人员, 可以直接就那个实际工况去进行选择, 这就省掉了来回确认时的拉扯折腾了。
怎么判断厂家供货能力靠不靠谱
不要光盯着那个报价单看, 而是应该去看这三样东西。
1. 关于打样速度这个问题, 我想问问看能不能在48小时以内把冲型样品给出来, 另外模具的开模周期具体是多长时间, 还有对于小批量试产这样的订单, 你们这边是不是也能接得住。
2. 分切和模切的精度表现, 圆点冲压成型这个工序对定位精度的要求比条形要高。而分切时的宽度范围还有冲型边缘的毛刺控制情况这些细节, 会直接关系到*终的产品合格率的决定权在这些地方。
3. 在认证和品控方面, SGS、RoHS以及ISO9001属于基础配置,如果拥有了IATF16949则是*理想的情况, 汽车件和储能件的供应链基本上都需要具备这个资质。
鑫威织造支持根据图片进行定制冲压成型, 打样的时间周期比较短, 无论是小批量生产还是大规模量产的业务都可以承接, 工控设备的客户以及新能源储能领域的客户可以重点与之对接联系。
总结
在寻找那个生产圆点形状冲压式魔术贴产品的厂家的时候, 你需要先把作为基础材料的种类给确定下来, 同时要把能够承受的高温范围给界定清楚, 接着再去确认那层胶水的厚度还有圆点的实际尺寸有多大, *后再去看一看这个厂家进行打样生产的快慢程度以及他们分切操作的精确度到底有多高。
把你所处的具体工作环境下的各种参数都清晰地列出来以后再把询价的信息发过去。这种方式比起那种盲目地发送像“我们这里有没有魔术贴”这样笼统的询问内容来说, 效率高出了十倍以上。
规格需要确认, 试样要申请, 来图也可以定制, 这些事项都可以直接进行对接。拿出具体的参数来聊天, 这比没有具体内容的空谈更加实在一些。