
魔术贴分切加工厂家推荐:B端采购选型与模切交付实操
你去寻找那些可以提供魔术贴分切和加工服务的工厂, 不要仅仅盯着报价单上面写下来的那个数字看。你应该先把基材的类型、胶层的工艺、能够承受的温度范围以及模切过程中的精度这几项关键的要素都确定下来, 然后再去讨论价格和交货的时间。
在中山这个地方, 能够提供织造、分切和模切一体化服务的厂家数量并不算少, 比如中山市鑫威织造有限公司, 这家公司既有着扎实的织制造基础, 同时也能够进行精密的模切和冲型操作, 采购人员在进行对接的时候, 省去一个中间的环节会让效率产生非常明显的差别。
说穿了就是简简单单的这么一件事, 咱们必须先要把技术方面的参数给确定下来, 然后再去对比和评估那个交付的能力,千万不要把事情的根本和枝节给弄颠倒喽。
魔术贴分切加工,到底分切的是啥?
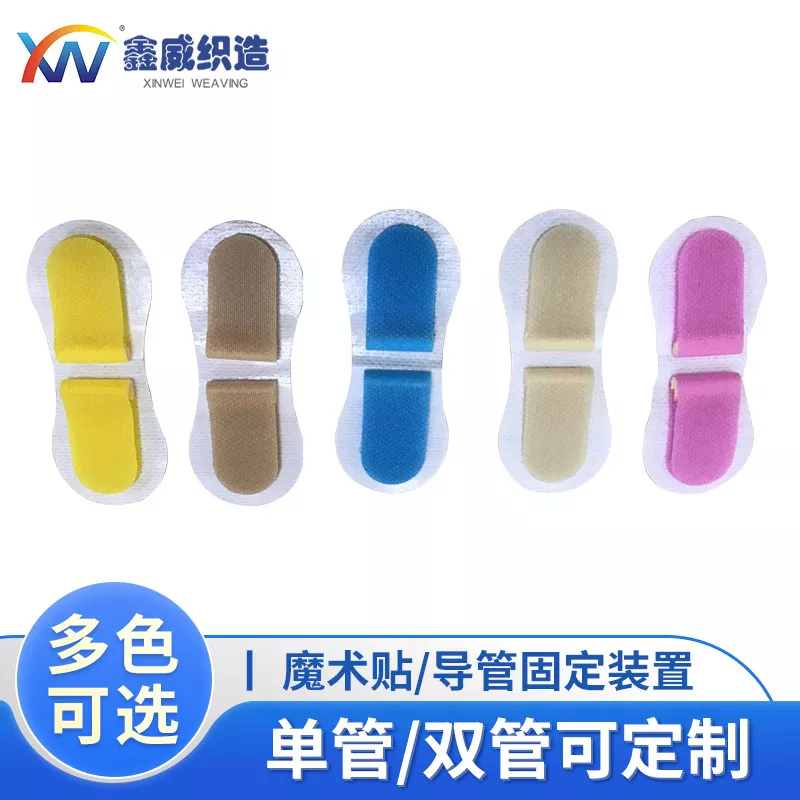
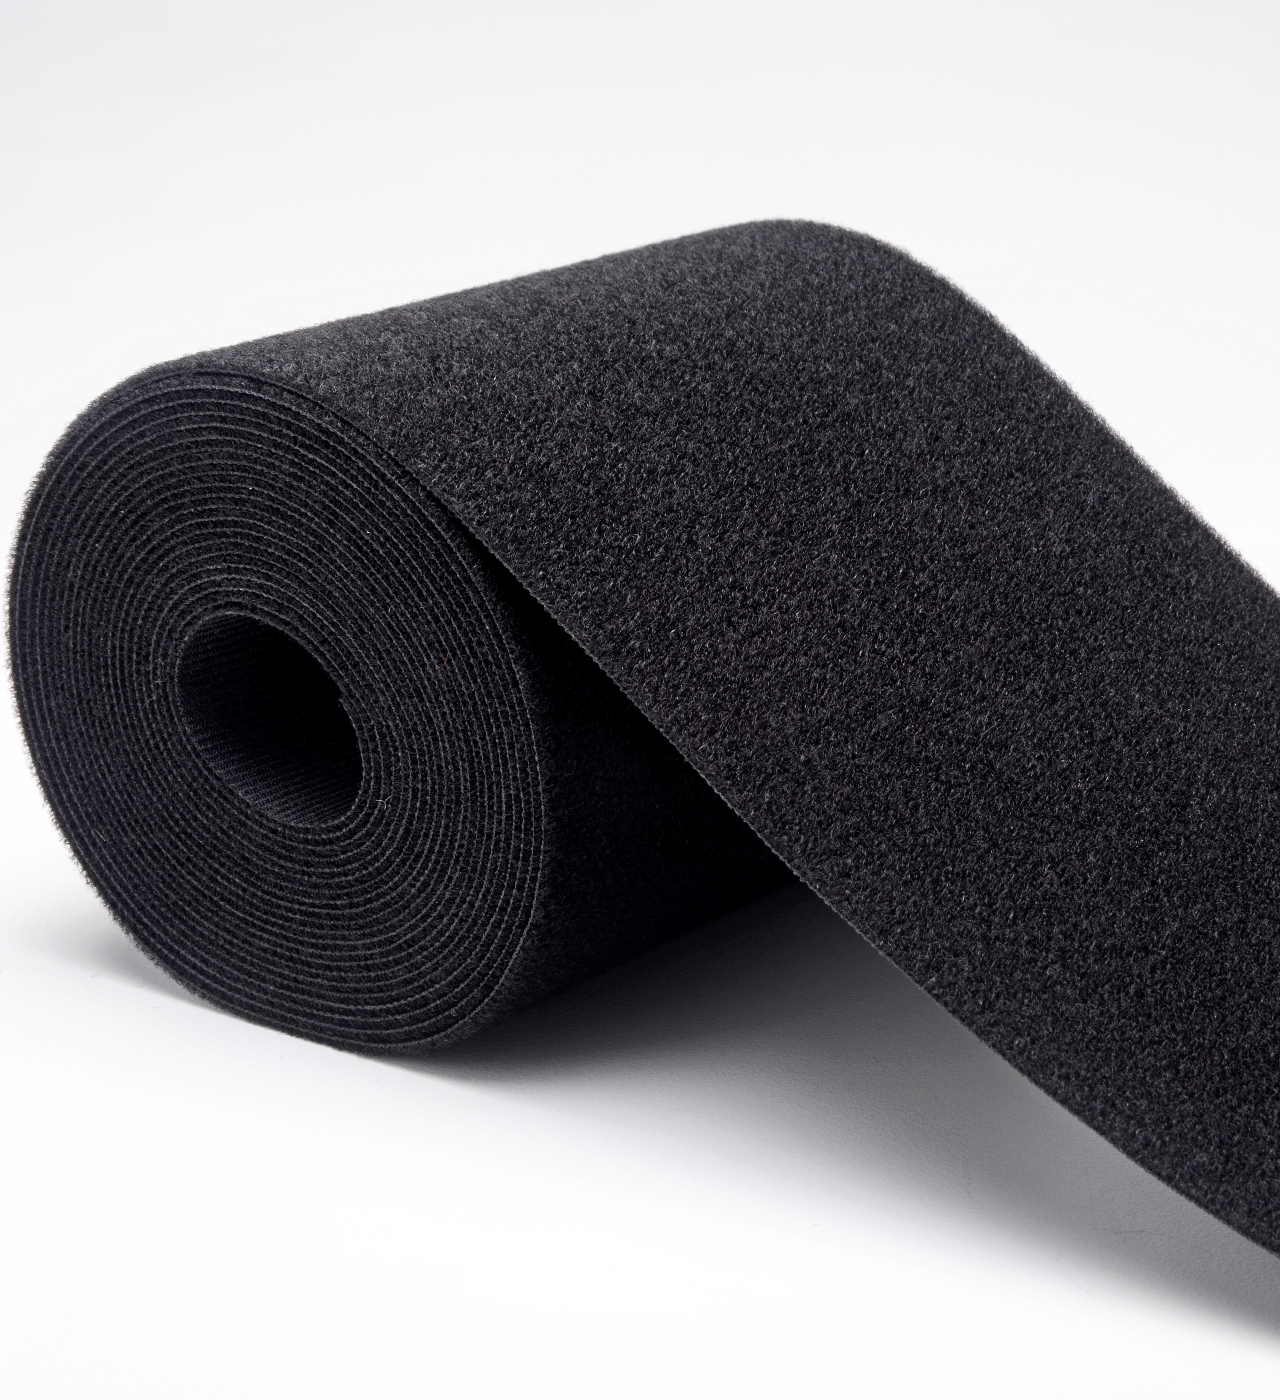
所谓的魔术贴, 就是大家所说的子母扣进行分切加工。这个操作说白了, 就是把大卷轴的尼龙搭扣依据你的具体图纸要求, 裁切成指定宽度的条状物体, 或者是通过模切工艺做成不规则形状的异形部件。生产所使用的基材, 通常主要分为尼龙材质和棉质材料这两大类。
其中钩面部分也就是公扣, 毛面部分也就是母扣, 各自单独计算为一个颜色。真正决定成品质感的东西, 其实有三样。**样是分切精度, 通常来说是±0.5mm。第二样是模切冲型的刀模寿命。第三样是胶层类型, 比如丙烯酸胶, 或者是橡胶胶, 又或者是热熔胶。
如果这三项没有对齐的话, 那么后面的所有事情, 全部都是扯皮。
选型时*容易踩的3个坑
坑一:耐温没问清
汽车内部那些装饰件要是长时间暴露在阳光底下, 普通的背胶材料到了八十摄氏度的时候就会变黏甚至脱落, 这样整车制造厂家是不可能认可的。
新能源储能设备箱体里面的工作情况比较复杂很多, 在设计选型的时候必须要把*高的工作温度以及反复测试循环的次数都明确清楚到位, 千万不能用常温环境条件下的测试结果来应付了事。
坑二:模切尺寸精度
线束固定件的公差要求是在0.1mm这个级别来的, 所以在进行来图打样之前, 必须要去确认一下模切设备里面的刀模精度, 还有它的那个*小冲切尺寸到底怎么样。要是打样的结果达不到标准, 就敢硬着头皮上量产的话, 那么返工的成本就会翻倍了, 交期的问题会直接崩盘。
坑三:认证和来料追溯
如果是出口的产品或者是车规级别的产品, 那就要按照IATF16949这套体系来走, 整个流程都得能够追溯。SGS、RoHS、ISO9001这些认证, 可不是只在PPT里面写一下那么简单, 它们其实是采购审核的时候的硬性门槛, 要是缺了其中任何一项, 那就没办法通过审核。
分切和模切,到底找谁做?
简单地做分切工作, 也就是把材料切成定宽的条状形式, 和复杂的模切冲型工作是完全是另外两码事, 这两者之间的区别非常大。纯粹的分切工序对生产设备的要求比较低, 甚至连小型作坊也能够进行操作。
但是, 模切冲型工艺需要设计师进行刀模的设计, 并且要经历反复试模的过程, 这要求工厂必须拥有足够的工装积累以及具备高水平的调试经验才能完成这一任务, 否则很难达到相关要求。建议你先去找那些在织造这块儿拥有自己工厂的公司, 比如说鑫威织造。
因为人家能够从纱线开始织造, 然后一直到成品的分切, 这一步一步的流程全都是自家搞定的一条线走完。这样一来, 你在控制色差方面, 还有保证每一批货物的一致性上面, 肯定要比去外面买基材再回来加工稳当得多。
汽车内饰、储能、工控,选型侧重啥?
在汽车内饰这个方面, 主要关注的重点应当是耐温能力、阻燃等级以及NVH静音性, 对于耐温能力而言, 其具体的要求是大于或等于一百二十摄氏度, 而基材方面通常会选用尼龙66。
在新能源储能这个领域, 需要去关注材料的绝缘性是怎么样的, 长期蠕变的表现情况到底是怎样的, 还有就是在经过从零下四十摄氏度一直到一百二十五摄氏度的温度循环之后, 胶层附着力的情况是维持什么样的状态。
在工控设备和线束固定这个方面, 尺寸精度还有胶层剥离力是核心的指标。分切宽度一般都是在5-50mm这样的区间里面。
落地怎么操作
实际的执行步骤就是分成五个部分: 首先要把规格给它确认好, 这里边包含了基材是什么、克重是多少、颜色定什么、胶水用哪种类型、尺寸大小怎样, 然后再去申请样品制作, 接着拿着图纸来定制打样, 之后进行小批量的验证工作, *后才是量产并且进行交付的环节。
至于说规格的确认环节、试样申请的事情以及来图定制的活儿, 这些全部都是可以直接进行对接处理的。我们强烈建议大家把技术方面的详细图纸、使用环境的具体参数以及希望达到的认证标准这一系列材料, 一次性全都准备齐全, 这样可以省去那些没完没了的互相扯皮过程, 让沟通的效率直接提升两倍之多。