
背胶魔术贴粘铝合金表面不牢?选对胶型就不脱
铝合金的表面上存在有一层氧化膜, 而且这层膜是非常光滑的, 所以普通的压敏胶粘在上面是完全粘不住的。
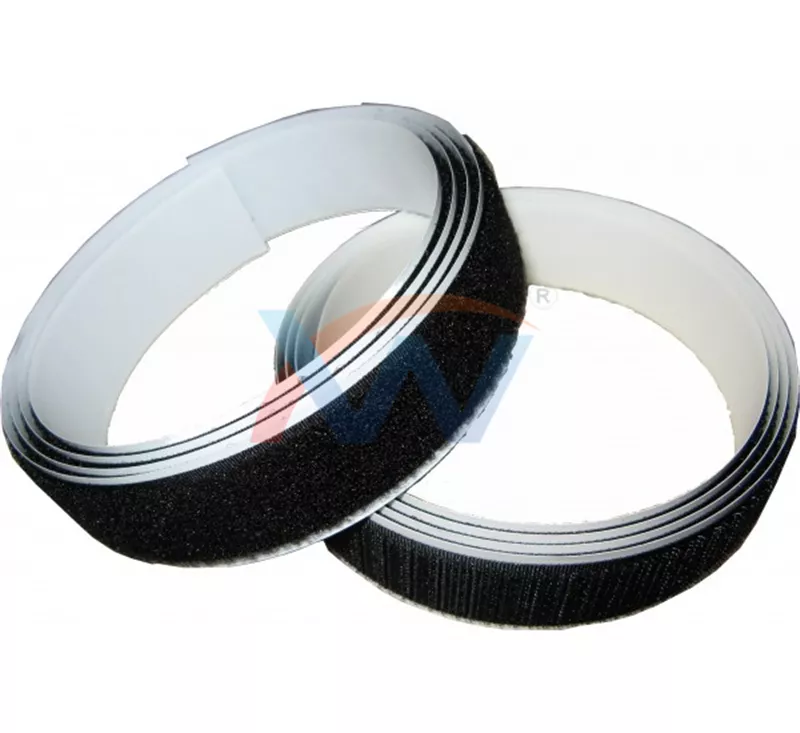
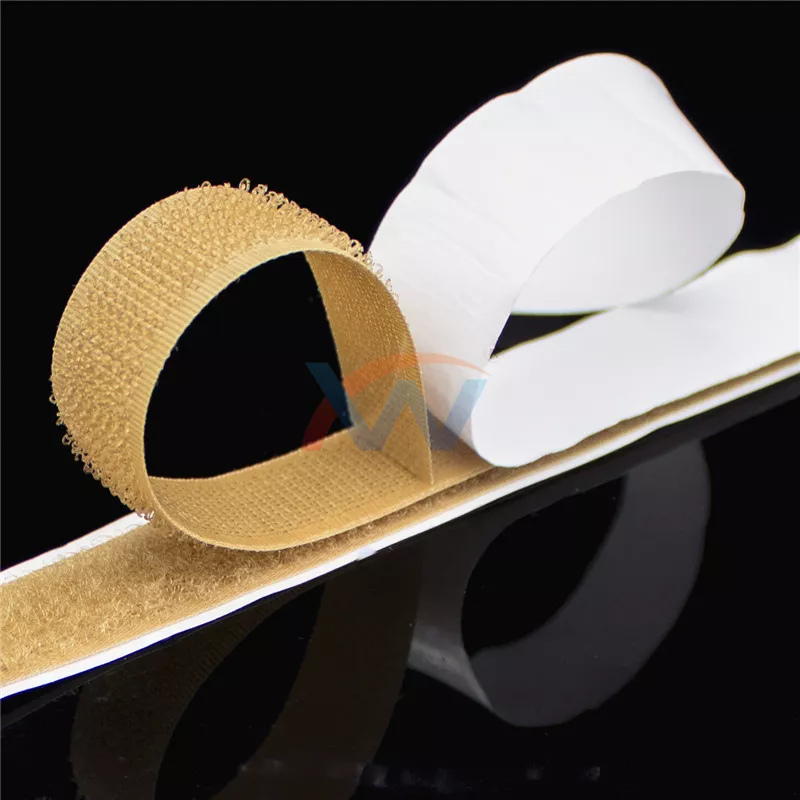
如果要进行铝合金表面的粘贴工作, 那么就要认准丙烯酸胶类型的背胶魔术贴或者是硅胶型背胶魔术贴, 它们的附着力是非常突出的, 即使在反复地揭开和贴上之后也不会脱落。只有先把胶的类型给选对了, 后面才具有去讨论规格以及模切这些事项的资格和前提条件。
背胶魔术贴粘铝合金,胶型怎么选
这里有三种胶型, 千万千万不要搞混在一起。
丙烯酸胶这种材料的突出特点是可以对铝产生很大的附着力, 而且在刚开始接触时的粘力非常高, 它能够承受的耐热温度大概能达到八十摄氏度, 在常温下工作的场景里使用是完全够用的。
硅胶背胶: 耐温可以拉到200°C以上, 有热辐射, 或者长期的高温环境, 必须用它。
普通EVA胶: 你不要往铝这个材料上面去贴, 因为它表面有一层氧化膜, 这个氧化会让你根本没办法把它粘住, 一旦你尝试去撕扯, 它就会直接掉下来的。
铝件经过了阳极氧化处理的情况和经过了电泳处理的情况是不一样的, 它们在表面的状态上存在差异, 适配的胶类型也是不同的。当拿不准的时候, **先送一个样品到铝面上去实际测试一下, 不要凭借过去的经验去随意猜测。
模切冲型和颜色规格怎么定
对于铝件表面存在的凹凸不平等状况以及倒角问题, 在模切工序中需要根据实际贴合面的形状来确定刀模的开孔位置, 绝对不能采用直接一分为二、一刀切到底的方式进行处理。
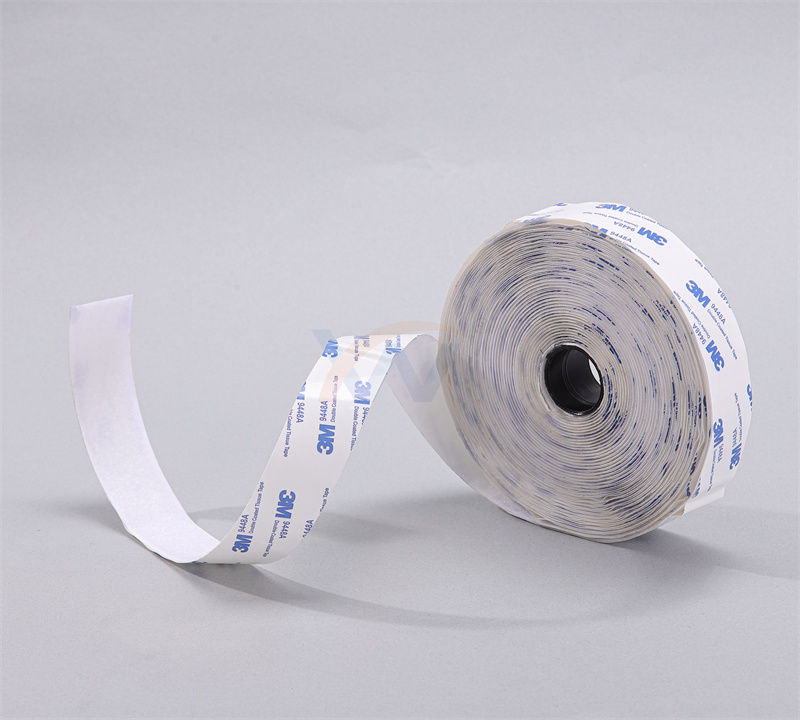
在使用线束固定时应当选择扁条的冲压成型工艺, 而在进行大面积贴合操作时则应该采用片材裁切工艺。此外必须注意到在对部件进行冲型加工之后需要在边缘部位预留出0.5毫米的倒角尺寸, 这样做能够使得粘贴动作完成之后不会出现边缘翘起的现象。
关于颜色方面, 铝件搭配银灰色或者深灰色的魔术贴, 这样视觉上统一, 看起来不突兀。当需要来图定制的时候, 要把铝件的厚度、倒角的角度, 还有表面处理的方式, 一起提供给生产厂家。如果模切的精度差了1毫米的话, 就会出现翘边的情况, 这是一个经常被踩踏的坑。
实际使用里容易踩的坑
如果在铝板表面没有进行去油处理就直接粘贴的话, 哪怕使用的胶水再好也是没有任何作用的。所以需要先用异丙醇擦拭一遍之后再进行粘接。
如果储能柜以及新能源电池包需要长期处在50摄氏度以上的高温环境中, 那么一定要去选择硅胶型的胶水, 因为丙烯酸胶水在这个时候很容易就会发生老化, *后导致掉胶的情况。
汽车内饰件需要去通过IATF16949质量体系认证, 所以, 基材和胶水都一定要出检测报告。
工控设备的振动幅度特别大, 所以必须把钩面和毛面的背胶全部都加上来, 要是只用双面粘贴的方式是完全经受不住这种剧烈震动的。
供应端看什么
你可以去看一看厂家那边是否能够按照你提供的铝件的尺寸来制作用于模切和冲型的模具, 并且询问一下打样的周期需要多长时间。中山市鑫威织造有限公司可以提供背胶魔术贴的代工服务, 支持凭图纸进行定制以及小批量的打样, 会根据需求来匹配基材的类型和胶水的类型。
在认证方面, 该公司的 SGS 报告、RoHS 报告、ISO9001 报告以及 IATF16949 报告都是齐全的。所以你可以在送样的时候直接索要这些文件, 不要等到验货的时候再去补充。
首先, 你需要把铝件的实物或者图纸提交给生产厂家,以便他们确认胶水的类型、耐温的区间以及模切的具体尺寸, 随后你应该拿到样品, 在实际粘贴于铝表面的情况下进行测量和测试, 只有在这些工作都完成后才去讨论批量生产的事情, 如果你需要找鑫威织造来咨询规格确认或是申请试样, 那么你必须把所有参数都讲得清清楚楚, 这样才能够减少不必要的弯路。