
健身护具背胶魔术贴彩色款,厂家能定制吗
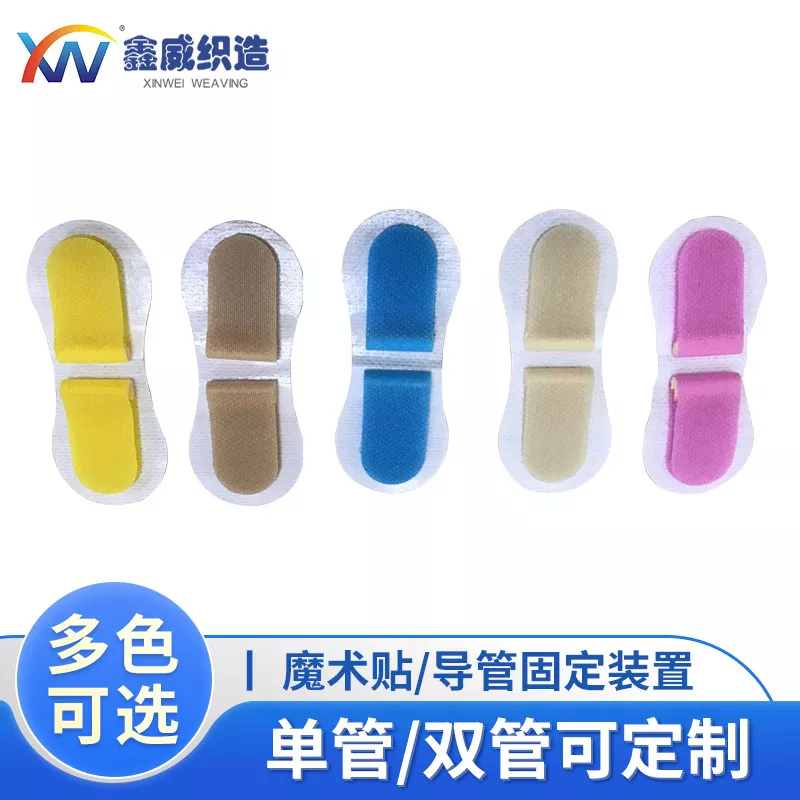
这件事是可以办理的, 并且它并不复杂。关于彩色背胶魔术贴这个物品, 在护具代工行业的圈子之中, 它早就不是特别稀奇的了。钩面、毛面以及背胶层这三种结构, 都是可以进行上色的操作的。
关键在于必须将色号、胶水类型以及厚度这三个具体的参数, 一次性跟生产厂家那边核对清楚, 否则可能会出现需要修改样品三轮那样的麻烦事情来。
彩色到底怎么实现
现在在市场上卖的那些带有色彩的魔术贴产品, 它们主要是按照以下这三条路径去进行销售的。
基布染色指的是把PES或者是丙纶的这些基布, 直接在生产的时候就染成目标的那个颜色, 这样做起来的话, 颜色的饱和度是很高的, 但是呢, 它耐洗的程度稍微会弱一些, 所以对于那种一次性的或者是使用周期比较短的护具来说, 它是比较合适的。
覆膜/涂层着色就是在魔术贴的表面加一层PVC膜或者TPU膜, 这样颜色可以选得更细致一些, 透明色、金属色、夜光色都能做出来, 就是成本会贵不少。
背胶层本身进行了着色处理, 这种胶水被做成半透明或者是浅色的样子, 等贴在上面以后, 肯定不会对正反面的配色产生不利影响现象, 此做法属于*常用的。
健身护具一般选基布染色就够了,皮实、便宜、够看。
胶型和耐温别踩雷
护具这种物品, 它是每天都要接触汗水的, 所以要是胶水类型被选错了, 那也就是白费力气和时间的。
热熔胶(EVA): 初期的粘合能力挺不错, 而且成本是*低的, 但是它耐高温的能力比较差, 到了80°C这个温度时就会变软, 虽然在冬天的常温环境下一般是够用的, 但是在夏天的时候如果是户外的高强度训练, 这种胶带就容易出现起边的情况。
现在的人能够直接看懂的普通话书面语如下: 压敏胶是丙烯酸系的, 它的耐温能力达到了120°C以上, 在遭受汗液的侵蚀之后, 粘性的衰减速度是很慢的, 所以, 健身护具的首选就是它这一种。
氯丁橡胶胶这个东西, 它是*皮实的, 不管是耐高温还是耐水解这一类的情况, 它都能对付得来, 可是它的成本是很高的, 所以就一般被用在汽车的内饰级别里面。
在基材适配这一方面, PU皮、涤纶、尼龙、或者氨纶混纺这些材料都是能够贴合的。如果遇到氨纶含量超过20%的弹力面料, 建议一定要使用柔性压敏胶。这是因为如果使用硬胶的话, 一旦进行拉伸就会导致开裂。
模切冲型才是大头
护具的形状你都是明白的, 像那个护膝它是弧形的, 还有那个护腰是腰鼓形状的, 那个护腕它是窄条状的, 因为背胶魔术贴必须采用模切冲型这种工艺进行处理, 所以绝对不可以简单地裁剪成方块然后再直接贴上去。

它的常见宽度是在2厘米到5厘米这个范围内, 具体的长度是需要根据护具的周长来进行确定的, 而厚度一般在1毫米到1.5毫米之间。颜色的方面通常是要和基布保持一致的, 背胶层一般会保持透明或者浅黄色这种状态。
在生产过程中, 需要把冲型的精度控制在正负0.2毫米这样的小误差范围内, 目的是为了让它贴合上去之后不会发生翘边的情况, 这部分工作的好坏, 在很大程度上是要看厂家的模具制作的是不是够精准、好不好。
实际用起来的坑
我们来聊一下那几个确实出现了翻车情况的真实场景例子。
1. 客户明确要求的是藏青色, 但是打样出来以后呈现的状态是深灰色并且稍微带一点蓝色, 因为色号没有进行锁定, 所以在没有对照标准色卡的情况下就直接启动了量产程序。
2. 腕部的护手部分选用了氨纶作为主要的布料, 因为这种材质的背胶搭配魔术贴的设计, 导致只要一拉就能够轻松拆开。这根本就不是胶水存在问题的情况出现的原因, 主要是因为里面的基材和使用的胶型没有能够相互匹配起来。
3. 彩条魔术贴采用两种颜色进行拼接, 在进行模切加工的时候, 出现了色块错位的问题, 原因在于没有重新排列冲型使用的刀路轨迹。
4. 由于出口的产品没有进行RoHS检测, 导致客户在清关的时候被卡住了。
找厂家看什么
我们再来说说生产厂家这一端的情况。像鑫威织造这种从背胶魔术贴业务起步做起来的企业, 它们在基布织造、胶层涂布以及模切冲型这些环节上, 能够把所有流程都整合在一起完成。
因为拥有这样一条龙的完整生产链条, 所以厂家在确定色号和安排打样周期的时候, 所用的时间就会比其他人少很多。在企业需要具备的资质方面, SGS、RoHS、ISO9001这些证书基本上是每个厂家都必须配齐的基本标配。
但是如果客户是属于汽车内饰或者储能线束这样的行业领域, 那么厂家还需要拿出IATF16949认证来应对, 这也就是额外的要求。这些证书, 是让厂家拿着, 直接给到你看的这个状态就行, 千万不要去相信那个口头上的承诺这件事。
下一步怎么搞
要把护具的面料材质确认下来, 也要把用量给搞清楚, 还要确定目标色号, 要是能带上Pantone色卡的话那就*稳妥了。
让厂家那边去弄出来一个彩色的背胶魔术贴的小样, 这个小样呢是用来进行实际测试的, 主要是要测一测它那个贴合的能力以及耐住水洗的情况。
如果存在异形产品的冲压加工需求, 建议直接使用提供的图纸方案。同时在设计文件中明确标注公差范围以及具体的材料类型和形态要求。
关于规格确认的事情, 包括做试样或者来图定制这些选项, 都应该先进行沟通交流。只有把相关参数都核对清楚然后对齐了以后, 才可以再去下达那个大批量的订单, 这样可以避免出现后续因为细节问题而需要反复解释扯皮的麻烦情况发生。