
魔术贴模切加工厂家怎么选?背胶定制与耐温选型要点
这篇文章记录了一个具体的项目案例, 这个案例是关于某家做电子散热模组的客户, 在面对结构件固定的方案时, *终选择了鑫威织造提供的背胶魔术贴。整个过程涵盖了从模切加工开始, 到胶型选型进行确定, 再到耐温验证完成, *后是合规交付, 把这一系列的全流程都包含在内。
项目背景
一家做消费电子的公司, 专门在研究散热模组里面的结构件。他们面临的情况是, 需要在铝合金的壳子和隔热垫之间, 找到一个能够拆装固定的办法。这个办法必须保证, 当人们反复把盖子打开再合上的时候, 这两者之间的贴合力量还是稳稳当当的, 不能松劲。
而且, 现在行业里的整体趋势都要求设备变得越来越轻薄, 所以这个组装起来的总厚度, 必须被控制在那个小于或者等于两毫米的限制范围内, 那个数字就是二毫米, 前面还带着一个标签标记。
客户痛点
原来的方案里面, 是采用螺钉加上垫片来进行装配的, 这样的工序比较多, 单个零件的成本也高。普通的魔术贴能够耐住的温度只有60℃, 没有办法应对模组所处的环境中高达120℃的温度要求。此外, 在当时阶段, 对接的供应商很难提供那种将异形模切与背胶结合在一起进行定制的服务。
选型难点
这个产品需要同时做到三个不同的方面。**点, 它的基材能够承受的热度必须大于或者等于120℃。第二点, 背胶保持粘合力的性能要刚好适合用在表面处理过的40μm铝板上面。
第三点, 它必须通过RoHS标准以及ELV标准的合规性测试, 而且它在模切的时候所允许的误差范围一定要控制在±0.1 mm这个数值范围内。
产品方案
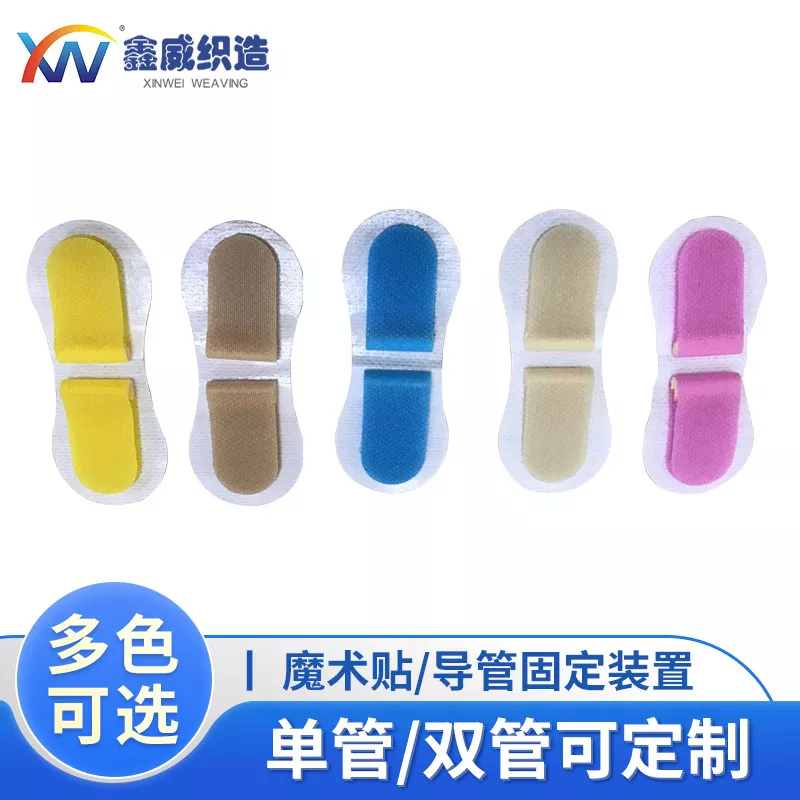
中山市鑫威织造有限公司提供了背胶魔术贴,这种产品使用的是尼龙66短纤。用户可以自由选择毛面以及钩面中的任意一种。胶水采用的是耐高温的丙烯酸胶。产品的剥离强度指标不小于≥3.5N/25mm。它的耐温上限达到了130℃。
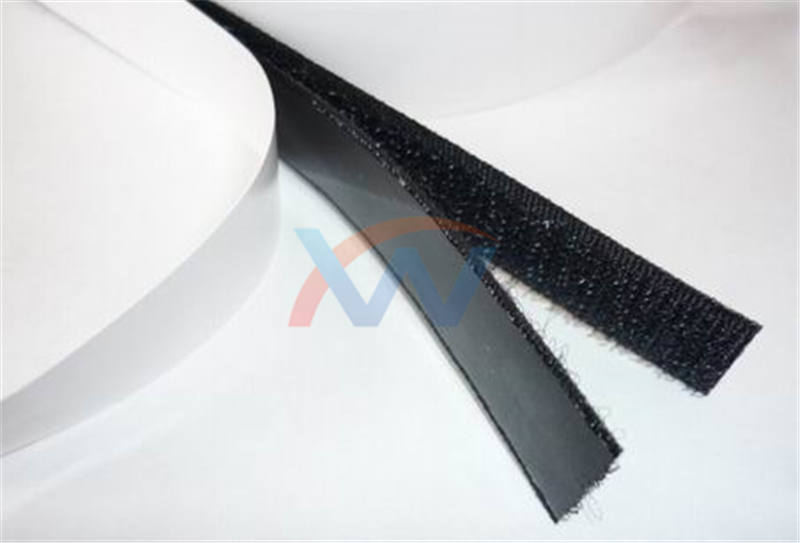
这种模切加工的方式, 是可以支持CNC和激光这两种工序进行复合操作的, 它能够实现的*小孔径, 数值是0.8mm, 所对应的公差大小, 也是±0.1mm。
尺寸是可以定制的, 面密度也是可以定制的, 胶型同样是可以定制的, 其中包括水胶、溶胶以及高温胶这些类型, 每一批产品都会附上RoHS2.0的检测报告, 同时还会附上ELV((EU)2000/53/EC)的检测报告。
交付与验证
首批的5000片样品完成交付动作之后, 客户完成了500次开合循环测试项目, 在这时候, 贴合力的衰减幅度是小于8%的。在随后进行的120摄氏度的恒温箱老化实验, 持续时间达到了48小时之后, 剥离力的保持率是大于或等于92%, 结果是一次性通过了验收环节。
项目成果
能够实现批量供货, 每个季度的供货量达到12万片。在装配工序方面, 原本需要进行的4个步骤, 现在被缩减为仅有1个步骤。这使得单件材料成本大约下降了35%。同时, 交付周期保持稳定, 维持在7个工作日之内。客户方面表示, 已经将这一规格的产品纳入到他们的标准采购清单当中。
Q:背胶魔术贴模切*小公差能做到多少?
常规模切的公差是正负零点一毫米, 异形件的公差可以通过协商达到正负零点零五毫米的情况, 但是一定需要提前把刀模图纸提供过来。
Q:耐高温场景如何选胶型?
在120℃以下的场合, 可以推荐使用丙烯酸高温胶。当温度处于130–150℃的时候, 建议选用硅胶型背胶。具体的选择需要结合基材附着力测试来确认。
Q:是否提供RoHS/ELV合规报告?
每一批货物都会随着提供RoHS 2.0以及ELV的检测文件, 在支持客户进行验厂的时候能够随时调取这些原始报告。