
魔术贴厂家支持框架合同供货吗?签之前先搞清楚这几件事
表示支持。绝大多数正规的魔术贴生产厂家都可以签订框架合同, 对于那些年采购量稳定在几百米以上的B端客户来说, 基本都能够谈到这个条件。
所谓框架合同, 其实就是先把规格、价格区间、交货期限以及*小订单量这些内容都锁定住, 然后采取按月或者按季度的方式来滚动地下达订单, 这样一来, 就不需要每次重新去询价和走流程了, 不仅能让负责采购的部门省心, 也能够方便供应商做好排产计划。
然而在实际操作的过程当中, 合同里面相关的参数并没有进行明确且固定的约定这一情况是扯皮行为产生的*主要来源, 例如基材的克重出现十克的差别, 胶水层的耐温能力相差一个档次, 分切的允许误差变松了零点五毫米这样的情况, 到了生产线上全部都会转变为安全事故, 下面将需要写清楚的相关内容逐一进行梳理。
框架合同里必须锁死哪些参数
在签这个合同之前, 需要把这几项内容逐条写进附件, 不要留下“之后再通知”这种话。
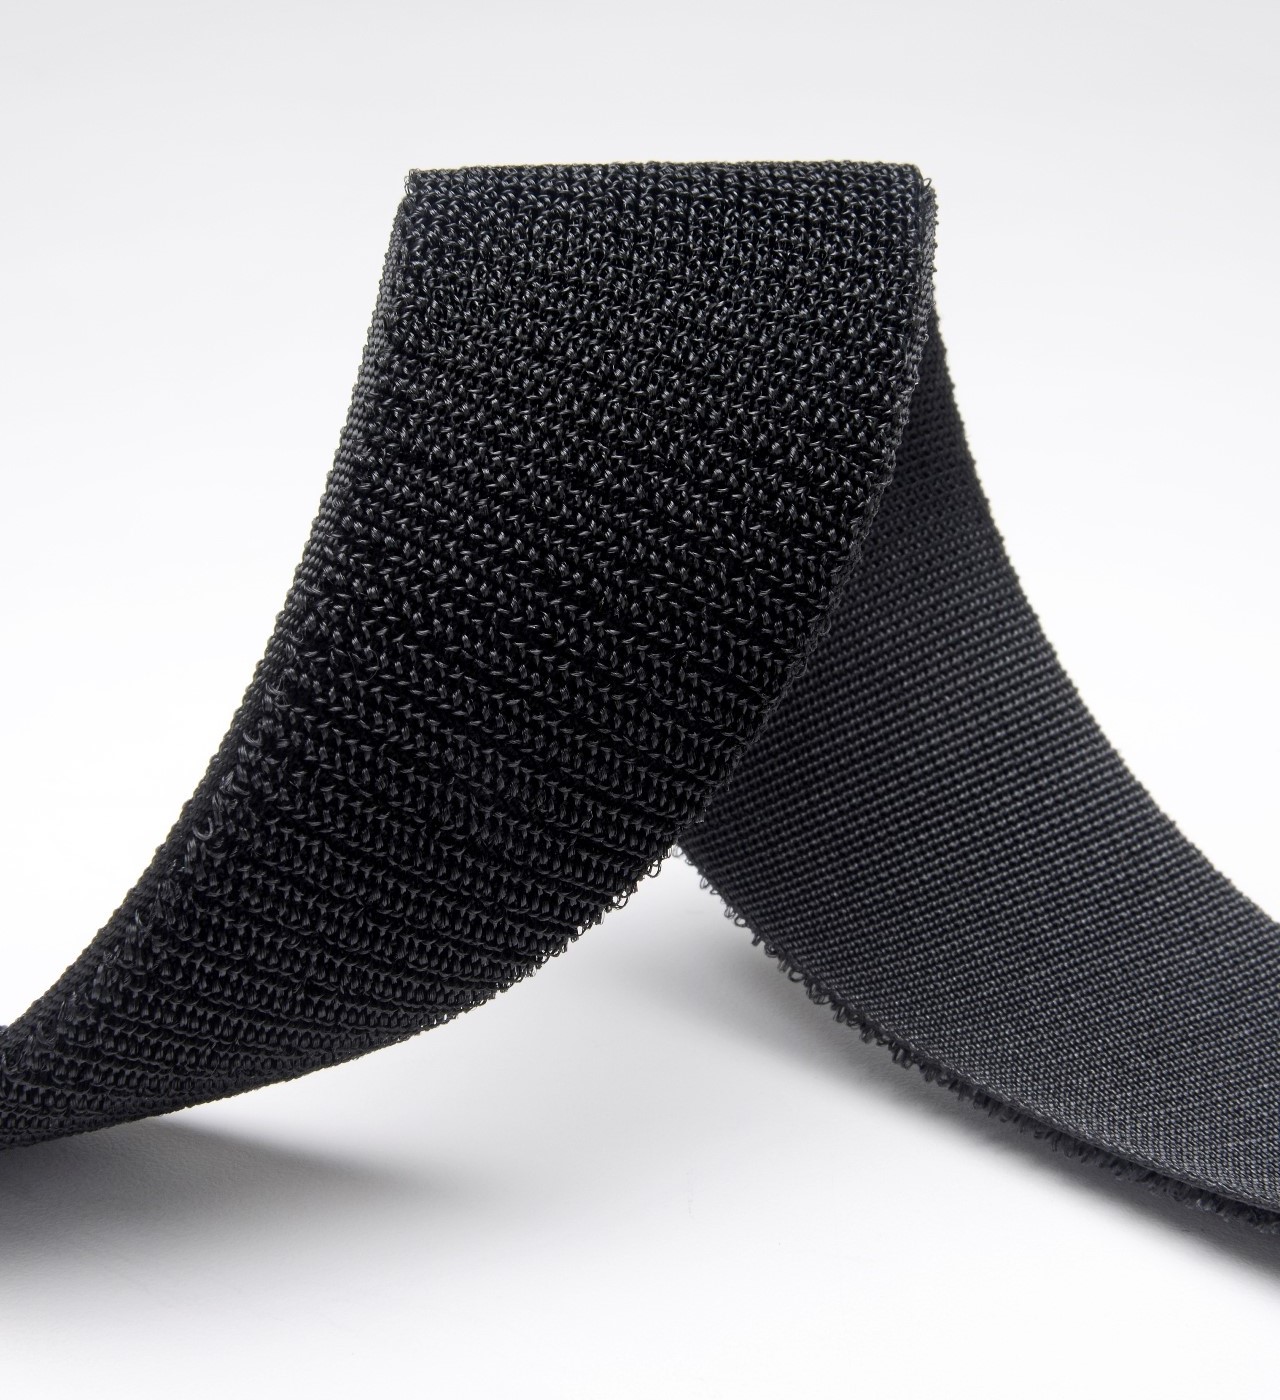
基材:钩面/毛面针数、克重(g/m²)、颜色、宽度
关于胶层, 需要确认所使用的胶类型别, 具体为热熔胶、硅胶或者丙烯酸胶, 同时要明确其所能承受的耐温范围指标, 例如温度区间从负20摄氏度至80摄氏度, 并且要了解具体的固化方式。
在后加工这个阶段, 需要确认分切时的宽度是多少, 同时要注意模切冲型的具体尺寸是多少, 还有允许存在的公差范围到底是正负零点三毫米还是正负零点五毫米。
商务条款包含多个关键细节, 具体为单价按照年度总采购量分设阶梯、*小起订量的规定、以及交货期的说明, 通常情况下常规订单需要在七天内完成交付, 而定制化订单则需要十五天才能交付, 此外还包含了付款周期的相关约定。
在质量检验这个方面呢, 每一批次的货物都要附上SGS检测以及RoHS相关的报告材料, 而在体系认证这一块, 要把ISO9001还有IATF16949这两个证书的复印件给放入到档案里。
建议同时把年度的总量区间给约定清楚, 打个比方说是年的用量在5万米上下浮动百分之15这样子。要是超出了这一区间的话, 就需要重新去谈价格。如果少于了一半的话, 那么供应商是有权利去调整*小起订量的。
签框架合同*容易踩的三个坑
1. 胶型没有写死。 合同里只写了背胶, 供应商给的是第二批货, 用了价格低的胶水, 耐温水平从80度降到了60度, 汽车内饰件晒一晒就掉了。
2. 分切公差太松。 线束固定件要求的精度是正负零点二毫米, 但是合同上写的是正负零点五毫米, 导致一上机就发生卡顿。
3. *低订货数量和真实的消耗情况是对不上眼的。 小尺寸的魔术贴产品, 如果只用单一颜色, 厂家规定的起批量一般得达到五百米之多。但是, 你这边一个月的实际使用量仅仅只有八十米这样一点。
即便是去签署供货框架协议进行备货, 根本也操作不动。到*后的结果, 不是造成库存积压卖不出去,就是被迫每次都要求加急生产。在这种极端情况下的运输费用, 其价格往往会比货物本身的价值还要高得多。
第三点是*让人头疼的地方。在签订协议之前, 需要制作一张表格来汇总每个SKU的平均月度使用量, 并且要跟供应商进行确认, 询问他们是否能够合并安排生产, 以及是否能够在批量规模较小的情况下来混合颜色进行分切作业。
不同工况下选型别一刀切
在汽车内饰方面, 比如仪表板和门板这些地方, 钩面和毛面两种类型都需要, 耐温性能建议选择能够承受80摄氏度以上的产品, 颜色方面要和内饰件的CMF进行对色。
在新能源储能领域, 应用于电池包绑扎、线束固定等场景时, 需要关注阻燃等级以及耐温上限, 对于胶层不能使用普通的热熔胶, 选用硅胶或者改性胶会更加稳定可靠。针对工控设备, 像机柜和传感器固定这类应用, 虽然用量较小, 但规格种类繁多, 因此在框架合同中加入“小批量混切”这样的条款是非常实用的做法。
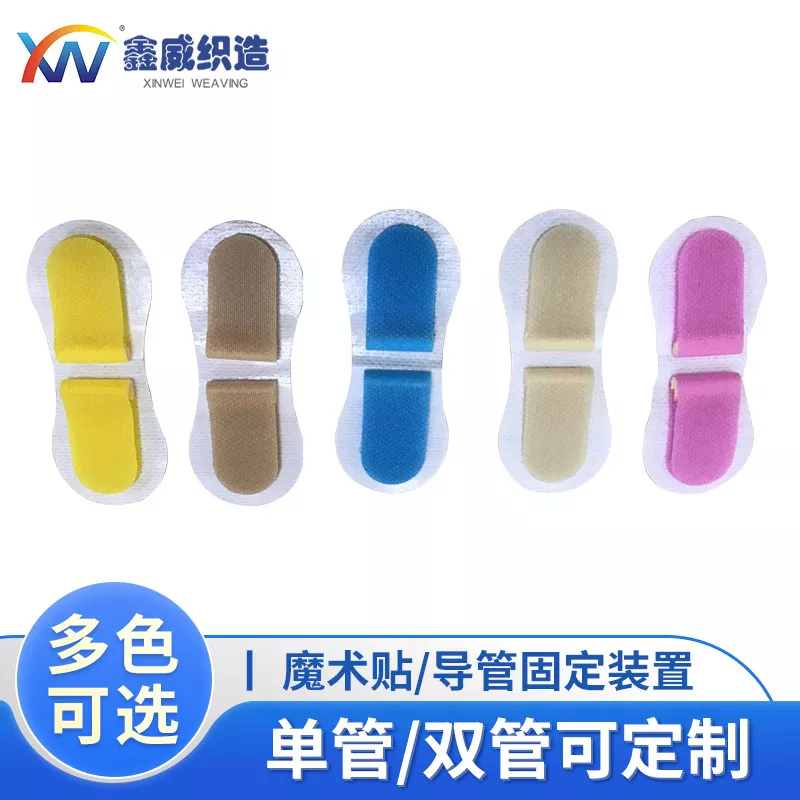
鑫威织造在织造、模切、分切这条线上能够做到功能齐全, 无论是处理大卷产品, 还是生产冲型件, 其都能够进行产出, 打样的周期通常一般为三到五天, 在进行来图定制的时候, 你完全不用去操心关于开模费应该如何计算的相关问题。
*后说两句
框架合同并不是签署完成之后就可以不再进行关注的, 必须要每一个季度进行一次复盘操作, 将实际用量以及批次的质量检测情况做一个总结, 然后针对出现的偏差内容去撰写补充协议, 这样做能够极大地减少问题发生, 相比于在年终之时因为各种分歧而产生激烈的争吵和争执来说, 现在的这种处理方式的效果要好上十倍之强。
各位, 如果你目前正在寻找能够配合框架合同进行合作的魔术贴生产厂家, 建议你先拿出两三个 SKU 来申请试样。先把参数、公差还有包装方式跑通一整轮。等到这些工作完成之后再来谈年度协议。
至于规格确认这件事、试样申请这件事, 还有来图定制这种需求, 你们都可以直接联系鑫威织造来对接。只要你把具体需求说清楚一点, 并且报出一个量级, 对方就可以给你排定交付周期以及阶梯价。