
找打孔魔术贴冲型厂家,选型前这5个参数不确认容易白跑
大家去找做打孔魔术贴冲型的那个厂家的时分, 千万不要只是单单去比人家报出来的价格高低。因为要是那个产品的基础材料每平方米有多重、胶水那一层能够耐多高温、还有模具切割的准确度这三件事没有彻底对应上, 那到了后面就一定会有全部都是返工和互相推卸责任的麻烦事儿。
我把这个产品在选择和确定型号时候的关键要点一次性全部都讲得清清楚楚, 等你把这篇文章全都看完了以后再去联系厂家进行合作, 这样就能节省掉来回奔波跑腿这种浪费时间的情况了。
打孔和冲型到底啥区别?
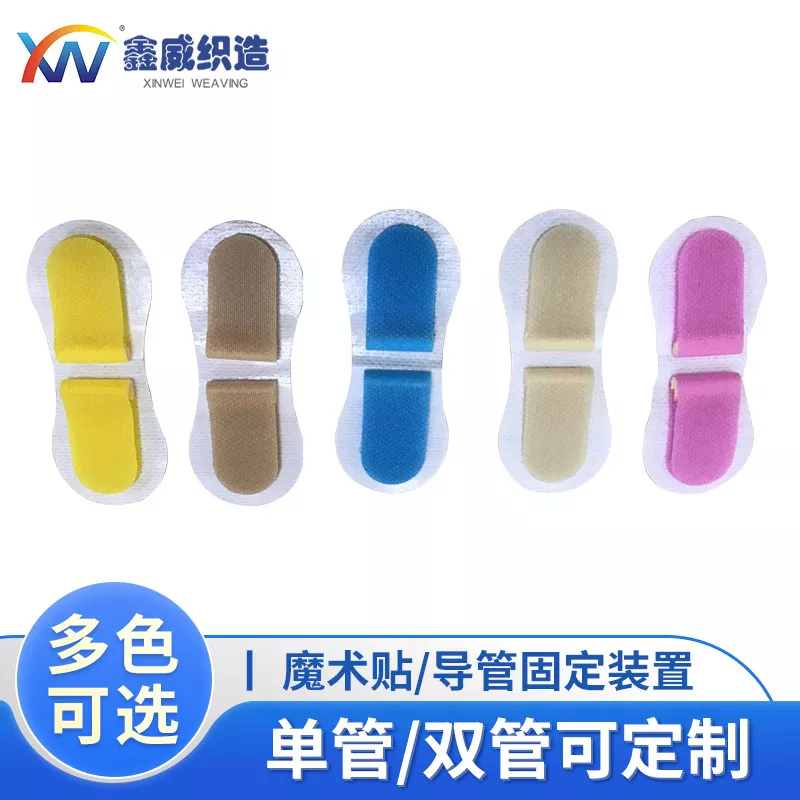
打孔这个动作, 是在魔术贴卷材上面钻出一些排列整齐的小洞洞, 目的是为了可以把线束从这里穿过去, 或者是为了起到散热的效果。冲型则是按照给出的图纸要求, 把魔术裁剪切成各种不规则形状的片子, 这些裁切好的样子就可以直接拿来贴上使用了。在实际的生产操作过程里面, 这两个工序经常被凑到一起连续进行。
具体的顺序可能是先用模具把形状冲出来, 然后再去打孔, 也有可能是先把孔打好, 然后再用模切的方式把形状切下来。当你去找厂家谈合作的时候,这两个工序到底能不能在同一次流程里就全部走完,这一件事会直接决定你等待样品出来的时间长短以及*终产品好坏的概率。
选型前必须确认的5个参数
所用到的基材种类包含尼龙、聚酯以及PET, 其单位面积克重范围处在150g至300g之间。
胶层的温度耐受极限是有区别的, 压敏胶的耐温性能上限是120度, 硅胶胶能够承受的温度上限则是200度, 对于新能源储能场景来说, 直接去选择使用硅胶胶就好了, 不需要有任何犹豫。
关于模切的公差问题, 常规的规格是正负零点一毫米, 如果是那种形状很复杂的异形部件, 那么就要把公差压到正负零点零五毫米的程度, 这一点必须在图纸上标清楚。
打孔规格方面, 孔径可以在零点五毫米到三毫米这个范围内进行选择, 而孔与孔之间的距离则需要随着线束的外径大小来相应确定。
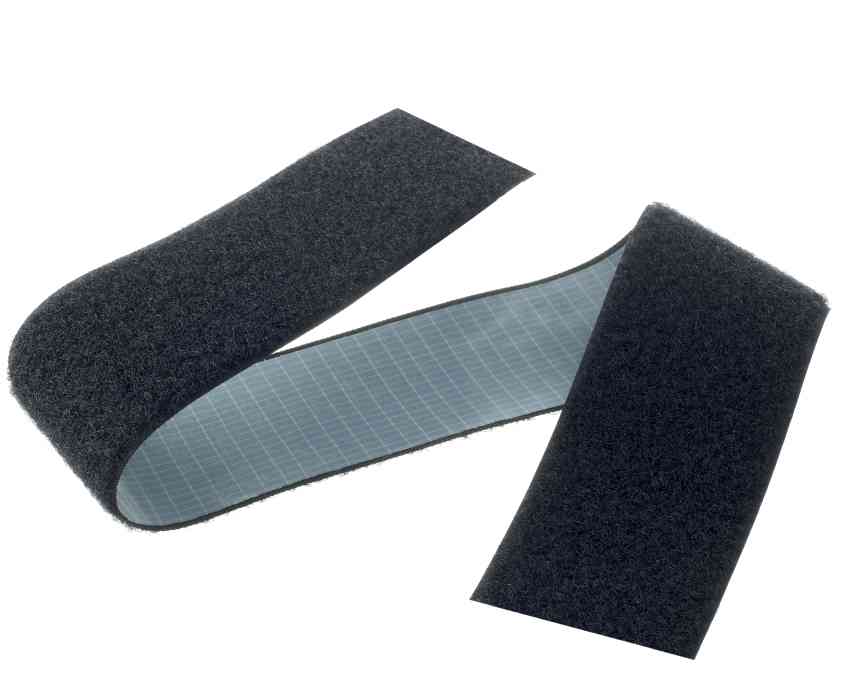
颜色以及尺寸方面, 黑色、灰色和白色的是*为常见的版本, 如果是采用来图定制的方式, 那么其生产周期一般情况下需要在7天到10天左右才能完成。
中山市鑫威织造有限公司负责背胶魔术贴的分切以及模切冲型业务。该公司的SGS、RoHS、ISO9001资质非常齐全。对于汽车和工控行业客户来说, 带来图纸进行打样是一项相当常规的操作流程。
汽车内饰和储能设备孔型一样吗?
情况并不一样, 所以千万不要把一套参数生硬地套用过去。汽车线束固定孔的部位, 其孔与孔之间的距离很密集, 孔径也很小, 具体是零点八毫米到一点二毫米的范围, 并且需要承受一百五十摄氏度以上的温度。
储能BMS板的用途则是孔距较大, 孔径通常在两毫米到三毫米之间, 这里重点要看胶层以及离型纸的剥离力如何。实际工况只要差一个档次, 如果选错了胶层, 就会导致批量退货的后果。
工控设备和线束固定怎么选?
工控面板密封大多用的是冲型圆片这种东西, 打孔的地方并不是很多。至于线束的固定方式, 通常是采用那种有孔的冲片加上背胶然后一起做成成品的样子。
如果你在来图定制的时候, 能够把线束的外径和贴合面的曲率情况都标得清清楚楚的, 那么在打样阶段的话, 只需要三到五天的时间就能出样品了。像鑫威织造这样的厂家是支持小批量试产的, 具体的起订量到底是多少, 需要根据规格去谈一谈再说。
总结:参数对齐再谈钱
找打孔魔术贴的冲型生产厂家的时候, 核心要点就是要把这五项指标给看清楚了, 分别是基材的材质成分、胶层的粘性情况、模切精度的高低程度、打孔规格的规范标准、以及颜色和尺寸的具体要求,把这五项内容都对照齐了之后再去谈价格的多少和交期的快慢, 这样就能减少走弯路的几率。
如果要确认具体的规格参数, 又或者需要进行样品的申请, 还有根据提供的图纸来定制产品等情况, 只需要把相关的图纸文件连同工况的详细说明一起发送过去就可以了, 因为厂家的相关工作人员能够直接进行对接和处理。