
重型捆绑魔术贴供应商怎么挑?采购前先把这几个坑避掉
重型捆绑魔术贴的供应商, 他们到底该怎么进行筛选呢? 说穿了, 只需要重点去关注三个方面的内容: 一个是基材是不是能够承受住拉力, 再一个是胶层耐不耐受温度, *后一个是模切精度能不能达到要求。
不要只盯着报价单上面写的那一行文字, 也就是它标注的具体承重是多少公斤。你应该去看看这个产品在经过反复弯折、高温测试还有油污沾染这些折腾之后, 看它还到底还能不能粘得住。下面这一段就会把所有的坑都一次性给你讲清楚, 而这些坑正是B端采购人员平时*关心的一些事情。
重型捆绑魔术贴基材怎么判断
采购里面, *容易出现翻车状况的那个核心点, 其实就是基材方面存在偷工减料的行为。
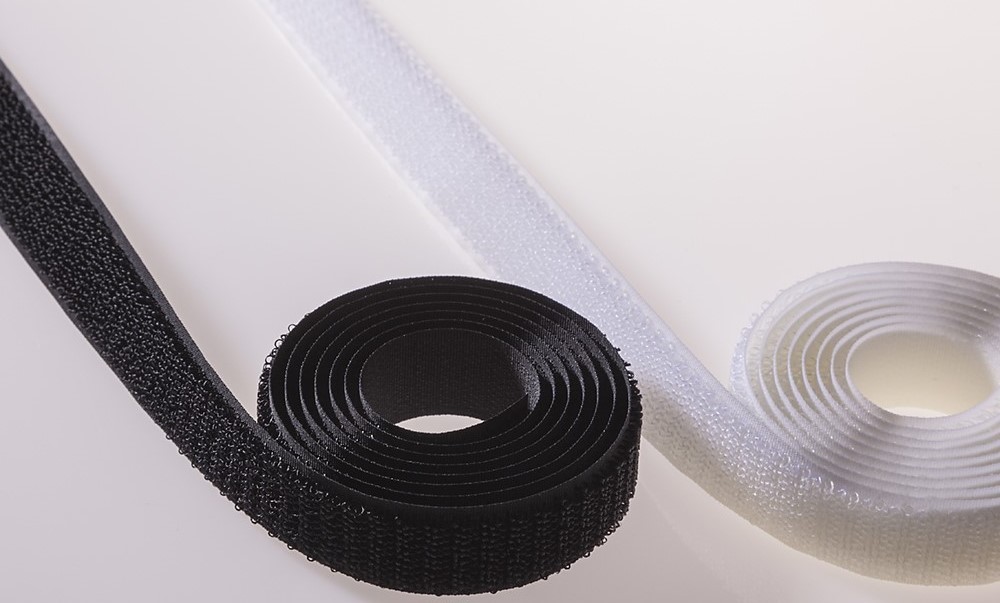
观察编织方法, 平织、斜织和圆织之间的拉力系数差别非常巨大, 所以如果是重型捆绑这种场景的话, 就要优先考虑选择圆织结构, 这样的话纵向抗拉能力就会更加强劲。
在同一个规格的情况下, 克重数值变大的话,那么纱线的密度就会变大, 同时撕裂强度也会跟着上升。人们不要只顾着去看“几针/英寸”这个指标, 而是要向销售人员询问具体的克重是多少。
大家在观察基材是否适配的时候, 需要明白尼龙、涤纶、芳纶各有各的适用温度区间, 所以在下订单之前, 大家一定要先确认实际的工况。
中山市鑫威织造有限公司在圆织重型系列产品方面有完整的基材矩阵配置, 这些配置的克重覆盖范围是从一百五十克到四百克, 并且该范围内均有现货可供供应, 打样周期非常短, 这有助于方便采购端快速地开展验证工作。
胶层与耐温范围怎么对
胶层这个地方是第二个非常大的坑。有很多的生产厂家, 他们习惯性地会直接使用常规的压敏胶这种材料, 当使用环境的温度上升超过了摄氏度八十度的时候, 粘合的层面就会分离开裂, 这将带来非常严重的后续隐患。
在做选择类型的时候, 重点要把三个参数的情况问得清清楚楚。
1. 这种胶的类型可以是丙烯酸酯, 也可以是橡胶型, 还可以是硅胶型。
2. 长期耐温上限
3. 剥离强度(N/10mm)
在汽车的车内装饰部分和工业控制设备里面, 线束的固定操作是一个非常具体的环节。在这个环节里, 设备长期处于工作的状态, 温度达到六十摄氏度到一百二十摄氏度这个范围是非常普通的现象。面对这样的情况, 必须要使用具有耐高温特性的胶水。
另外, 如果在新能源类型的储能电池包内部进行捆扎工作的时候, 还需要把注意力放在胶层与电池本身所用的电芯绝缘材料之间是否具备相容性这个问题上。关于这些产品的来源和质量保障, 鑫威织造公司可以提供由第三方机构出具的SGS检测和RoHS合规性的报告文件。
同时, 该公司是在IATF16949质量管理体系的要求下运行的, 这意味着每一批次的产品都是可以追溯到生产源头的。这种机制能够极大地方便客户在接收原材料进行审查时使用这些数据资料作为支持。
分切模切冲型精度差多少
重型魔术贴, 它不像家里面用的那种款式轻轻一撕就分开那样简单, 模切还有冲压成型时候的误差公差直接就能决定这个东西能不能够进行大规模的流水线组装生产。
关于冲型公差这件事情, 重型零件建议大家把数值保持在小于或者等于零点一毫米的程度, 千万不要去接受那个正负零点三毫米的规定。
在分切宽度一致性这一指标的把控上, 是采用卷对卷的分切方式来进行操作的, 在此过程中, 对于跑偏程度的控制, 需要将其限制在一毫米的一半以内。
所谓异形件, 就是在根据图纸进行定制的时候要先确认刀模的寿命, 如果批量比较大就需要问清楚刀模的维护频次。
这部分内容, 其实就是把那些“仅仅能够接收小型订单”的供应商, 和“确实可以承担大规模批量生产任务”的供应商, 这两类人明确区分开来的一个非常重要的界限位置。
汽车内饰、储能、工控场景怎么选
| 场景 | 基材倾向 | 胶层重点 | 常见坑 |
|---|---|---|---|
| 汽车内饰 | 尼龙圆织 | 耐温+低气味 | 气味不过VOC检测 |
| 储能捆扎 | 涤纶/芳纶 | 绝缘+耐温 | 胶与电池壳不兼容 |
| 工控线束 | 涤纶平织 | 反复剥离不残胶 | 弯折后胶层开裂 |
采购前该问供应商哪五件事
1. 关于基材的克重以及织法的方面, 需要进行实物之间的对比检查。
2. 关于胶层的, 具体的那个型号到底是哪样子的, 还有用来检测高温耐受性能的那个报告文件。
3. 模切设备的精度表现以及对刀模所使用的管理方式。
4. *小起订量和实际交期
5. 提供质检报告, 包含SGS测试和RoHS检测相关内容, 以及体系认证的证明材料。
在寻找合作供应商的时候, 你不要仅仅是盯着价格去做对比, 而是要把实际的工况参数信息全部告诉对方, 然后观察对方是不是能够给出具体规格建议, 千万不要接受那种只会简单地回复说“都可以做”或者“都能生产”这样的笼统说法。
以上提到的选型逻辑, 是可以供大家拿来参考的。具体需要确认规格的这件事情, 还有申请试样这一环节, 亦或是提供图纸来进行定制服务的这种方式, 是可以去联系中山市鑫威织造这个机构来对接完成的, 他们会根据实际的工况情况来匹配适合的基材以及胶型的方案。