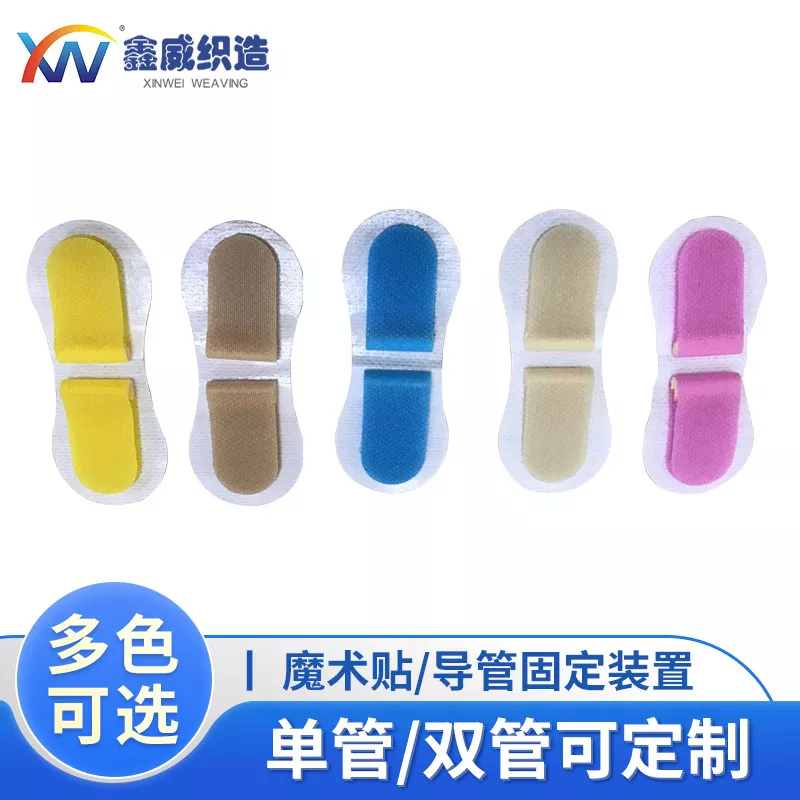

宽幅魔术贴生产厂家怎么挑?选型打样交付讲明白
如果你正在寻找宽幅魔术贴的生产厂家, 那么在沟通的时候, 千万不要一上来就问多少钱一米。你应该先把基材克重、胶型耐温区间、分切幅宽以及模切精度这四大参数扔给供应商, 然后观察对方能不能接得住这个需求。
那些能够接住, 并且能说出具体的数值的供应商, 基本上是比较靠谱的。反之, 如果对方只会回一句都可以做, 那么在后续的大规模生产中, 很有可能会出现返工的情况, 这样算下来, 前期省下的打样费用, 还不够用来支付赔偿的。
宽幅魔术贴选型,先搞懂3个参数
基材克重决定撕脱力
魔术贴它分为钩面和毛面这两种, 通常情况下所说的宽幅, 是指那些幅宽在150毫米以上的卷料。采购工作的**步, 就是去确认基材的克重是多少。
对于汽车内饰来说, 通常的要求是基准质量密度要达到300g/m²以上, 而如果是用于线束固定这种需要轻量化的场景, 那么每平方米的重量在150克到200克之间就足够了。
如果把克重选得低了, 那么用上半年的时间可能它就会变得松动;如果选得太高了, 那么成本就会上去, 而且这也没有必要, 所以千万不要贪婪而选择不适当的规格。
胶型耐温别只看常温数据
大多数厂家在报价的时候, 往往只能够提供常温状态下的粘合力数据。当你进一步追问材料在负四十摄氏度到一百二十摄氏度这个温度区间内的具体表现时, 对方通常会采取回避、搪塞的态度。由于储能柜和电池包内部温度容易发生比较大的波动, 所以你必须明确确认所应用的胶水层在该宽温范围内不会出现脱开或者流淌的现象。
如果供应商提供了由SGS或者RoHS出具的检测报告, 你应该直接索取一份作为核实依据, 对于无法提供此类报告的情况, 则需要谨慎选择, 不要抱有侥幸心理去赌产品的质量是否可靠。
厂家能不能接住订单,看4个环节
织造与分切是基本功
宽幅卷料对于织造张力的要求是非常高的, 分切所产生的毛边会直接对后续的模切精度造成影响。
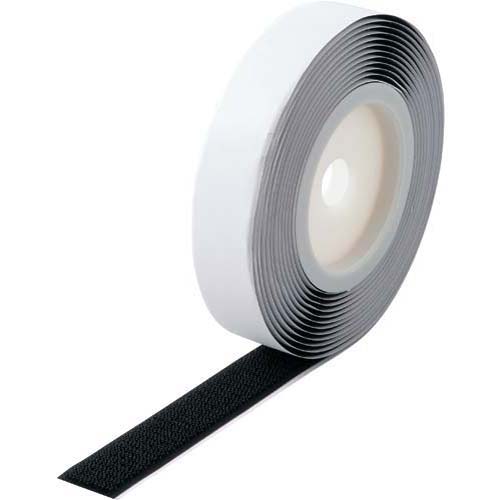
你应该直接去问厂家, 具体的分切公差能够控制在正负多少毫米的范围内, 另外还能不能制作异形的冲型, 要是这些内容都回答不上来, 那么在模切这个大环节上基本上是要进行外协加工的, 交付周期也会因此拉得不短, 到时候即便是你去催促也是没有用的。
打样周期与交付节奏
中山市鑫威织造有限公司, 这是一类由织造业务起家的发展起来的工厂, 他们在进行打样工作的时候, 通常需要在3到5天这段时间内把样品制作完成并交付出来。至于量产环节具体需要多长时间, 这个主要取决于订单的实际数量以及面料库存的状况。
其中*关键的一点是, 要去问清楚*小起订量标准到底是多少, 现有的库存面料是否可以进行调配使用, 以及在需要赶交货日期的时候, 工厂方面是否能够安排加班生产。建议把这些具体的数值和信息写进合同里面, 这样在后续合作的过程中, 发生争议和扯皮的情况就会少掉一半。
采购*常踩的3个坑
有些人现在只盯着单价去看, 根本就不看什么综合成本,哪怕说便宜了0.5元一米, 但是分切公差变得很大啦, 后头的报废率就上去了, 结果算下来总成本反而更高, 这是很明显的道理。
没有把颜色的批次给锁住, 不同批次的颜色差异值ΔE超过2了, 装配好了看着不统一, 终端客户投诉。
关于那个需要耐高温的工况条件, 并没有在事前进行提前说明。结果在安装完成之后才发现胶水层处于高温区域时会出现发黏的现象。导致这一整批产品都需要进行返工处理, 不仅花费了金钱成本, 同时还耽误了*终的交付时间。
不同场景,选型逻辑不一样
关于汽车内饰材料, 克重数值偏高, 生产企业需要拥有ISO9001或者IATF16949这两种体系认证, 另外颜色必须锁定批次以确保持续一致。针对新能源储能柜项目, 胶层的耐温性能是核心指标, 必须做到在低温环境下不发生脆断开裂, 并且在高温状态下不会出现胶水流淌的现象。
对于工控设备以及线束固定这类应用, 由于产品宽度较窄, 冲压成型种类繁多, 因此分切精度模切精度就是关键所在。鑫威织造公司在上述各类场景中均有对应的产品系列可以提供, 无论是提供图纸进行定制加工, 还是接受小批量次的打样订单, 该公司均有能力承接办理。
下一步怎么走
因为规格拿不准, 所以先把工况参数整理好再问供应商, 这样效率翻倍的。这些工况参数包括温度区间、基材材质、撕脱力要求、幅宽, 都要整理清楚。关于试样申请、来图定制、分切规格确认这些事项, 都可以直接对接的, 不用自己瞎猜的。