
魔术贴卷材供应商怎么选?采购前这5件事必须搞清楚
如果你要挑选魔术贴卷材的供应商, 那么千万不要仅仅只盯着报价单上那些数字来看。真正能够让你在后期的工作中减少返工的概率, 并且避免很多扯皮的事情发生的核心因素, 其实主要包含三个方面, 那就是织造做工的水平、胶层能耐得住多少温度、以及分切模切精度的高低。
因为像是汽车内饰、储能模组或者是工控线束这些具体的使用场景, 里面的参数只要稍微有一丁点的差异, 那么生产线上的流程就有可能得停下来去更换材料。
接下来我们就把在进行采购的时候大家*感到头疼的那些问题, 一条接一条地拆开了揉碎了详细讲解, 这些内容全部都是我们在实际操作过程中亲眼见过或者亲身踩过的大坑。
魔术贴卷材结构怎么看?
卷材基材胶层怎么搭
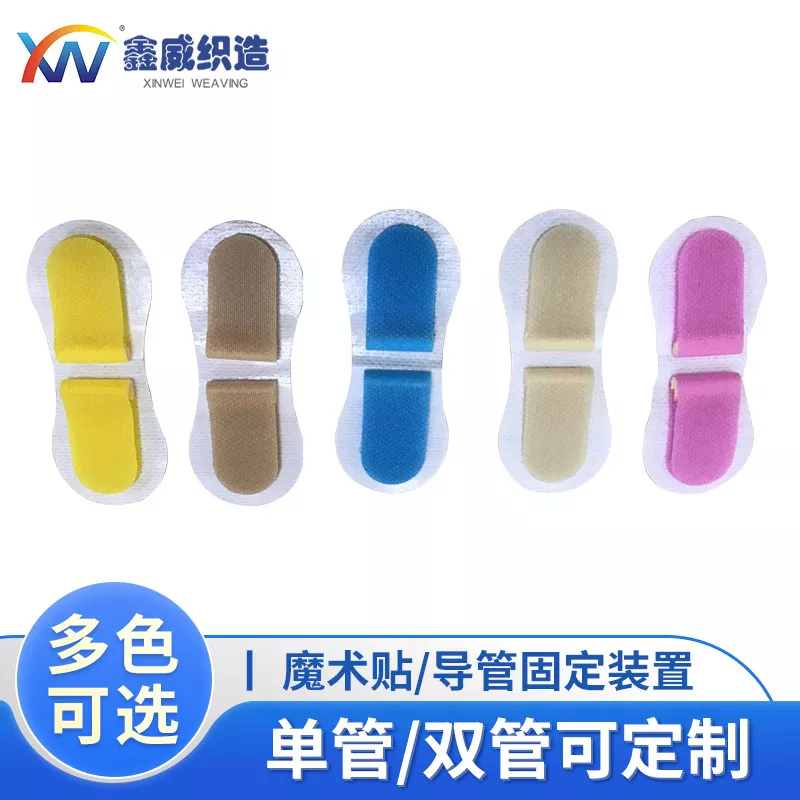
魔术贴的卷材, 它的结构从外面一直看到里面, 总共有三层那么多种东西。**层是钩面或者是毛面的一个织造部分。第二层是一个通过热熔胶来粘贴在一起的一层。第三层则是离型纸或者是背材的一部分。
在进行采购活动的时候, 需要去重点看一看那个织造部分的针数还有密度情况。如果那个针数的数值越高, 那么抓握的力量就会变得越紧实。同时在反复进行开合操作的过程当中, 它的使用寿命也能够变得更加长久。这个方面被认为是基础的、根本的能力体现。
关于胶层的耐温范围, 需要重点关注这个问题。汽车内饰件常规-40℃到80℃,储能模组工况更宽,得上120℃级别。要问清楚离型纸能不能反复剥离, 如果不确认这个问题, 产线在更换物料的时候, 就得多等待半天的时间。
基材的适配性也是关键所在, 因为尼龙、涤纶、棉混纺的手感完全不同, 要依据*终产品的触感来选择, 不要凭空拍板决定。
魔术贴卷材分切怎么弄?
卷材来图定制注意啥
分切宽度的公差是被控制在零点五毫米之内的, 在线束进行固定的这个场景下面, 对于三毫米到十毫米这种窄条的要求是*严峻的, 如果有一点点差别的话, 就是没办法对得上。
模切冲型先打样再上量,别拿首单赌良率,亏的是自己
颜色问清具体色号,跨批次提前对色卡,别等货到了再扯
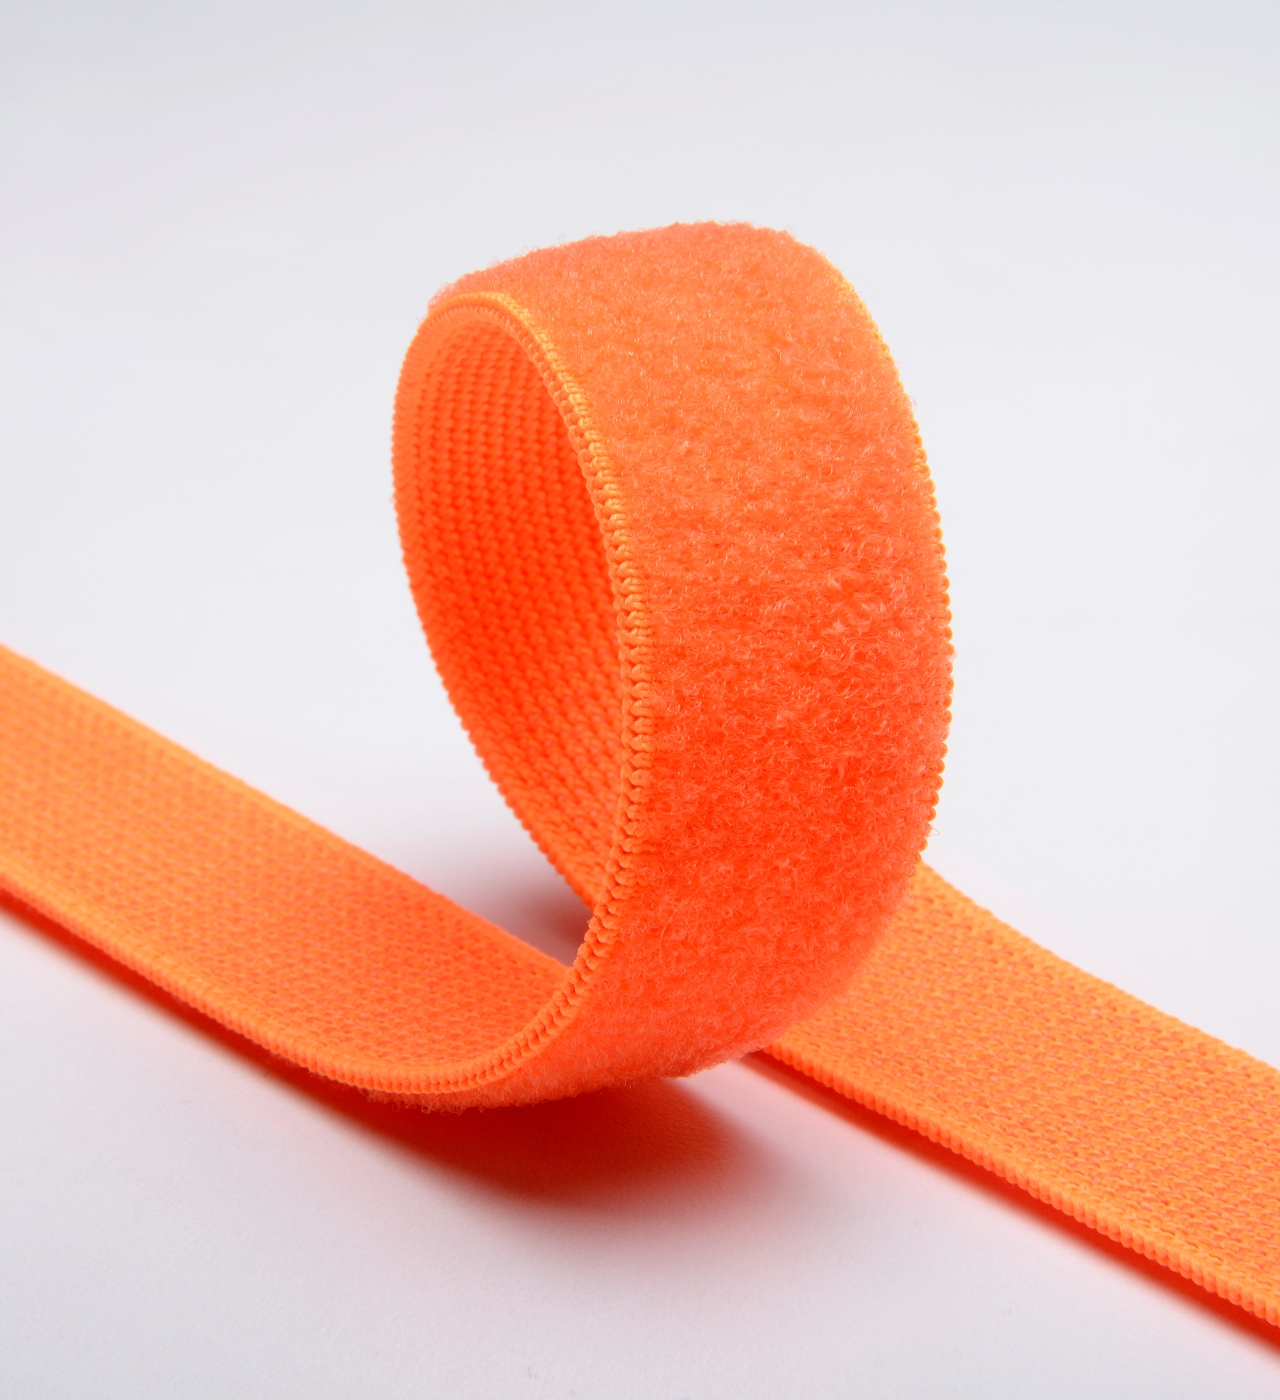
中山市鑫威织造有限公司这边是支持拿图纸过来进行模切和冲型作业的, 打样所需要的时间大概在5到7个工作日左右, 另外在同步出报告这个环节, 是可以出具物性检测报告的。
魔术贴卷材和双面胶区别?
| 对比项 | 魔术贴卷材 | 双面胶卷材 |
|---|---|---|
| 可反复拆装 | 是,开合数百次 | 否,粘死不拆 |
| 拆卸残胶 | 基本没有 | 有,清理麻烦 |
| 典型场景 | 可拆卸固定、线束整理 | **粘接、密封 |
| 耐温范围 | 依胶型,80至120℃ | 相近 |
如果需要进行反复的拆装作业, 那就去选择魔术贴卷材好了。要是想要实现**性的固定, 用双面胶才会更加省心一点。
魔术贴卷材内饰选啥?
卷材储能工控怎么选
汽车内饰里面的那些东西, 比如门板上面的卡扣,还有座椅那边的线束走线, **敏感的地方就是VOC指标以及气味表现。所以呢, 所使用的基材必须得过那个整车厂定的气味标准这一关。
对于胶层部分来说, **是优先选中那些低释气的配方。千万不要在气味这一项上出现严重问题而栽了大跟头。要是整车厂的检测结果不能通过的话, 那之前的所有努力就都等于白做了, 一点结果都没有。
在新能源储能模组的制造环节里面, 关于线束固定这一事项, 通常会采用宽度处于3毫米到8毫米之间的窄条状魔术贴成品卷材来进行操作。大家需要把重点放在考察胶层对温度的耐受性能方面, 确认其覆盖范围能够达到零下40摄氏度至零上120摄氏度的区间要求, 并且产品的阻燃等级必须符合相关标准规定才行。
而对于工控设备而言, 主要的应用目的就是把线路整理好并且防止摩擦损坏。使用毛面材质相比钩面材质来说, 产生的磨损程度会比较小, 这样能够有效延长使用寿命, 从整体成本角度来看, 费用会更低一些, 因而综合来看性价比是比较实际的选项。
找卷材供应商看什么?
有三样东西你千万记得别漏掉了, **是资质这块, 包括有没ISO9001认证, 有没有IATF16949认证, 过没过RoHS标准, 还有SGS检测能不能做, 第二是打样那边的响应速度快不快, 第三是你每个月的产能能不能接得住你给的量。
鑫威织造这儿能覆盖汽车、储能和工控这些多条产线, 不管是规格确认还是试样申请, 或者是拿图纸来定制, 他们都能对接得上。
你需要把工况温度、厚度、幅宽、月用量这些信息全部都说得明明白白, 然后发送过去进行告知。这样做能够使得沟通效率达到*高水平。如果你有定制方面的需求可以直接提供图纸。在打样确认完成之后再安排生产计划。这种做法可以避免出现反复来回扯皮的情况从而耽误到交货日期。