
魔术贴模切加工厂家怎么挑?看这个工业落地案例就清楚了
有个搞消费电子生意的大客户, 在产品装配的环节里, 老是遇到脱胶的问题, 导致需要反复返工。*后, 这个客户选中了中山市鑫威织造有限公司来帮忙。背胶魔术贴模切加工这部分业务由这家公司来做。*终的单批次交付良品率达到了99.2%,装配周期因此缩短了大约百分之四十, 即约40%。
项目背景
这位客户需要给新一代智能终端的外壳选用背胶魔术贴, 目的是为了能够让模块进行可拆卸并且实现拼接在一起。对于这部分物料, 有着比较高的模切精度要求, 误差范围必须控制在正负零点一毫米之内。此外, 所有需要用到的物料都必须经过ELV合规检测以及ROHS合规检测, 确保达到相关标准。
客户痛点
在前期的试生产阶段, 存在这样的问题, 就是魔术贴的粘附力不够强。这就导致了反复发生脱胶的状况。还有, 模切工艺留下的毛边也影响了外壳的外观表现。这些情况让生产线频繁地停下来。单月的损耗成本, 已经超出了预算范围。
选型难点
现在的工况要求得耐得住零下二十摄氏度到一百二十摄氏度的高温和低温, 模切成型之后还要保证背胶的剥离力至少要达到每二十五毫米八牛顿, 材料本身还得能通过那个ROHS的全面检测项目, 同时还得兼顾到尺寸上的精准度。因为要求这么多而且这么高, 市面上能够满足条件的供应商就变得越来越少了。
产品方案
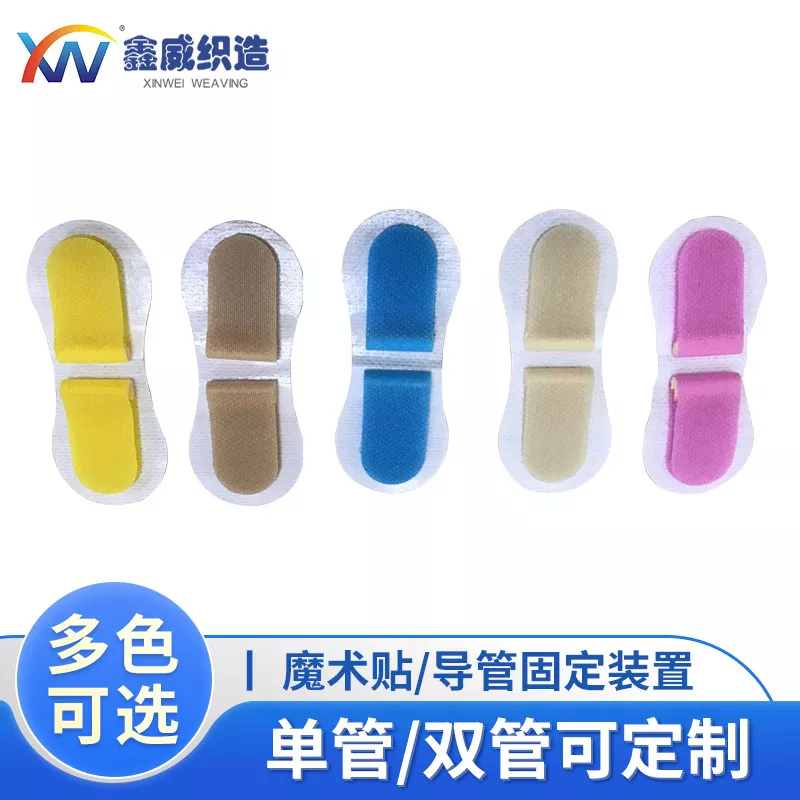
鑫威织造给这位客户选了东西, 配对了弹性体耐温背胶和PET基材魔术贴。提供了两种加工办法, 一个是激光模切, 另外一个是CNC模切。还支持照着图纸来定制, 不管是什么形状的轮廓, 只要是异形的, 都可以按规矩做出来。
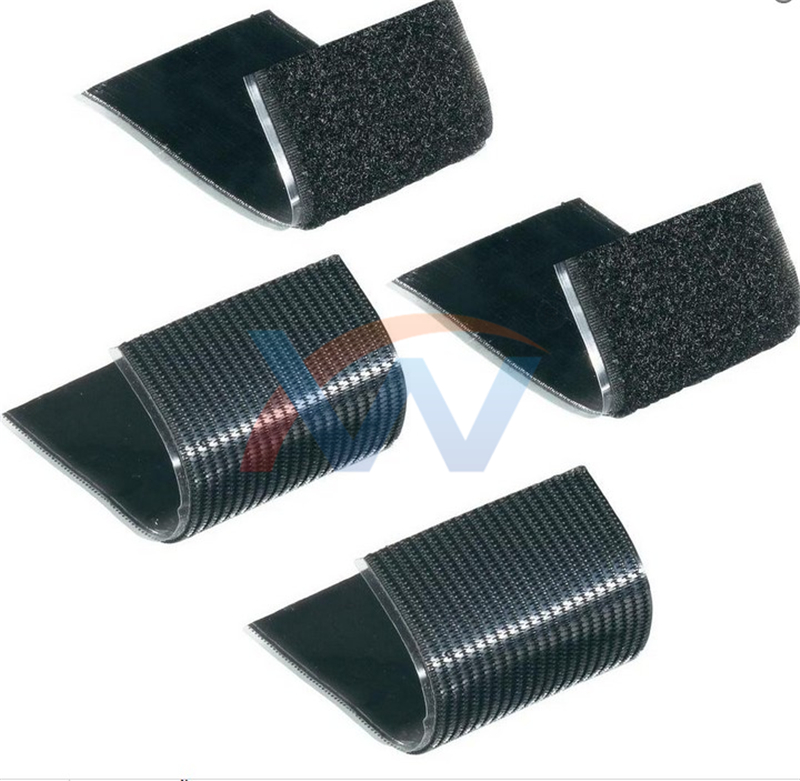
针对这个工况的具体情况鑫威织造工程团队给出了推荐意见, 他们认为应该使用耐温在负20摄氏度到120摄氏度之间的胶型产品。除了这一点以外, 他们还为这次需求完成了胶型的具体选型工作, 并且就基材的厚度匹配问题提出了相关的建议内容。
交付与验证
当*初的5000片货物到达以后, 客户马上动手开始了高低温循环测试。这个测试的环境是零下20摄氏度到120摄氏度之间来回切换, 每个温度状态都要保持4个小时, 总共要重复做50次这么长时间的折腾。
在经历完了这一大堆严格考验之后, 发现背胶完全没有出现脱开分层的情况, 也没有鼓起任何气泡。模切加工过的边缘看起来非常平整整齐。剥离力实际测量的结果肯定大于或等于9N/25mm这个数值,可以说所有的指标要求都和工程图纸上写的一模一样。
项目成果
在此之后, 又进行了批量交付, 这次一共交付了12万片产品。质量合格率一直稳定在99.2%以上的一个水平。客户的生产线那边, 再也没有出现过因为脱胶而需要返工的工单情况。另外, 单个产品的装配时间, 比起前期来缩短了约四成。
Q:鑫威织造模切*小尺寸支持到多少?
一般的标准是可以支持大约3mm×3mm的这个大小。如果是异形的零件的话, 需要依据图纸与材质评估工艺可行性。
Q:背胶魔术贴能否满足出口合规要求?
这个产品是能够支持像ROHS、ELV这些检测项目的, 然后如果需要的话, 我们是可以按照需求来提供对应的材质合规报告的。