
振动工况背胶魔术贴总脱开?胶型和模切是命门
在高频振动的状态下背胶魔术贴会发生脱扣的现象, 这个情况说白了主要是有两个方面的原因造成的, 一个是胶粘剂的类型没有正确选择, 另一个是模切工艺的位置没有对准标准。
一般常用的氯丁胶底的材质在高温环境下表现得不是很好, 当温度超过六十摄氏度时材料就会明显变软, 这会导致扣合力大幅度下降, 经过两个月的车规级工况运行后, 不同批次产品的表现差异就会产生明显的差距。
因此大家在分析问题的时候**不要**时间就归咎于魔术贴的质量不好, 这种判断往往是错误的, 更大概率是因为在*初的选型阶段对于胶粘剂和基材的配合匹配就没有处理好导致的。
振动背胶魔术贴胶型怎么挑
耐温区间和胶种直接决定扛不扛得住
丙烯酸胶的底座比较适配中高频段的振动信号, 在温度保持在80摄氏度以内的情况之下, 粘接强度的衰减幅度是非常微小的。如果涉及到低温的使用场景, 我们可以单独去参考对应的性能指标数据来进行评估。
氯丁胶底的性价比是比较高的, 不过当温度升到50度以上的时候, 粘接力就会出现下降的情况, 所以说如果是在轻振动的工况下使用这个是够用的。
可以将硅胶底的耐热性能提升至两百度的水平, 在面对像电池包周围或者是电机侧面这样既存在高温又会发生震动的位置时, 可以直接选用该产品进行处理。
基材方面千万别随意进行搭配, 如果无纺布和氯丁胶这两个东西配在一起的话, 在振动的时候很容易出现起边的情况, 但是如果选择用针织材料和丙烯酸胶这两个来配对的话, *终的贴合效果会更加稳定。
模切冲型为什么是抗振命门
在产生振动的工况条件下, 位于边缘部位的应力集中现象相较于静态条件而言, 其程度要大出许多。当冲孔这种工艺操作没有做得足够精细的时候, 部件的边角会首先出现脱离现象, 进而导致整个片体的部分随之向上翘起变形。
对于异形零件来说, 采用的是CNC精切这种方法, 其中的公差被规定为±0.1mm。
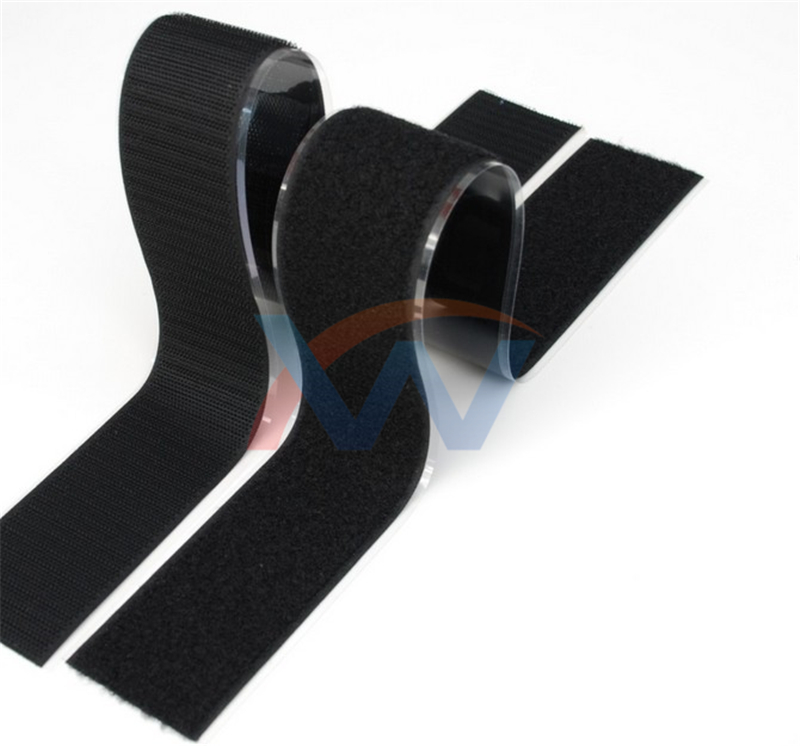
这种直边的零件, 采用模切的方式来生产, 在刀口的位置, 需要保留0.5毫米的余量, 这样是为了防止产品出现崩边的问题。
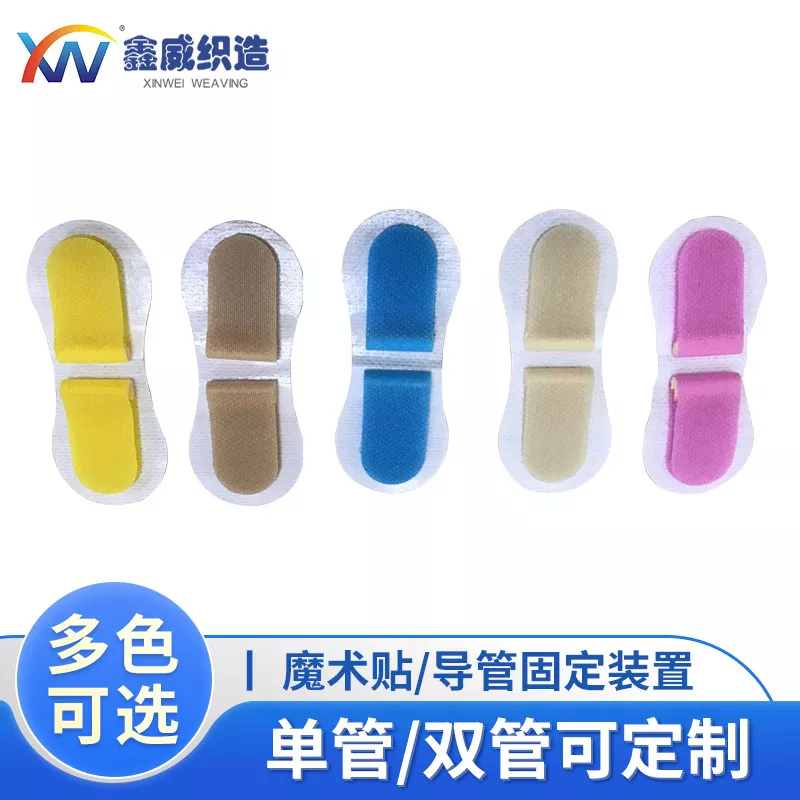
鑫威织造这个厂家是支持拿图来定制模切方案的, 然后打样需要的周期大概是在7天左右。
两种底材振动表现差在哪
| 对比项 | EVA底 | 橡胶底 |
|---|---|---|
| 高频振动衰减 | 明显,80Hz以上发硬 | 小,150Hz内稳定 |
| 低温表现 | -20度就脆 | -40度仍有弹性 |
| 适配场景 | 轻振内饰件 | 车规级、储能模组 |
千万不要把EVA底背胶魔术贴放到高频振动环境里使用, 虽然这样省下的那几毛钱看起来不多, 但是会导致后面返工的成本翻上十倍。
新能源、储能、线束分别怎么避坑
新能源电池包在模组之间的固定工作中, 采用的是用针织材料搭配丙烯酸胶底的方式, 这种方式至少要能够承受120度的高温环境, 并且已经顺利通过了IATF16949质量体系下的来料检验工作, 同时备有来自SGS的检测报告。
汽车内饰这一块, 大家普遍会用到的材料组合是氯丁胶加上无纺布, 并且这种搭配主要应用在门板以及顶棚这些位置以上, 整体来看, 其成本是可以做到得到有效控制的。
储能线束固定的情况是这样的, 它选用了带橡胶底再加上尼龙基材这样的结构, 这样一来就能够抗住高频出现的振动情况, 至于RoHS和ISO9001这两项的报告嘛, 是已经经历过车厂那边开展的相关审核工作的。
在工控设备这个领域, 如果使用的是中频振动, 那么就要选择EVA材质的鞋底, 而当温度超过60度的时候, 就直接换成丙烯酸材质吧。
怎么落地
关于规格要确认, 还有要做试样, 或者是来图定制这些事情, 你们直接去找中山鑫威织造对接就行了。把振动频率、温度区间、基材材质、扣合次数, 这四个具体的参数直接告诉对方。对方在收到这些信息后, 会直接给出一个相关的方案。
这一点一定要重视起来, 不要自己凭感觉去盲目选择胶粘的类型, 如果一旦选错了出现失误, 那么整个项目的工期至少得拖延两个星期左右, 这个时间成本是很高的, 所以必须谨慎对待每一个步骤。