
背胶魔术贴能按图纸定制吗?模切冲型、耐温胶型怎么确认
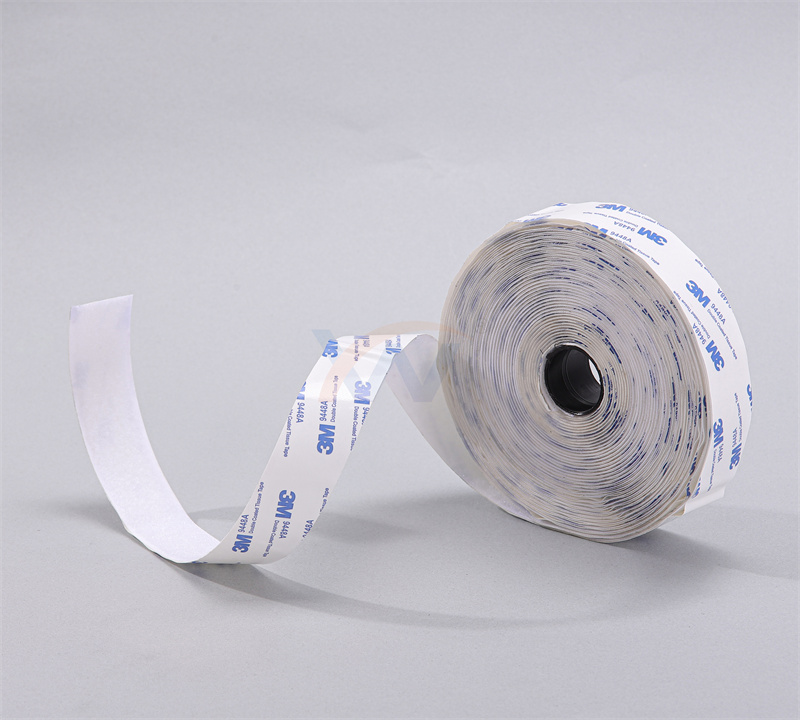
这是可以做到的, 并且目前的技术已经非常成熟。你只要把图纸拿过来, 那么模切冲型、尺寸公差还有胶层厚度这些事项, 我们都能严格按照要求去执行。在新能源线束固定、储能模组缓冲这类项目中, 能够从图纸直接到出货, 时间没有超过两周的情况其实是大有人在的。
核心问题不在于生产能力具备与否, 关键在于你必须将相关的参数交代得清清楚楚。因为如果沟通不明导致生产出来的东西无法上线使用, 那么由此产生的返工费用, 往往比重新进行打样的费用还要高昂得多。
来图定制背胶魔术贴,这几个参数必须写死
胶型和耐温怎么定
这三种胶型, 它们各自的适应情况是不同的, 如果选择错误的话, 就会造成非常严重的灾难性后果。
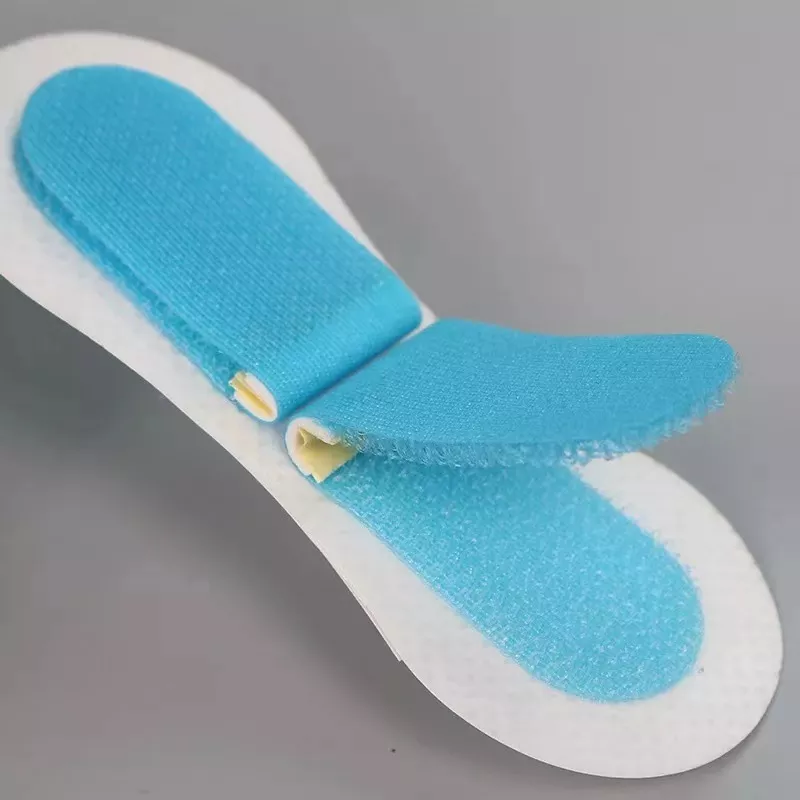
这里提到了一种叫做压敏胶(热熔胶)的东西, 它在常温底下就可以直接粘东西。如果你反复把它撕开再贴上, 这个材料本身是不会损坏被贴表面的基材的。所以, 这种胶水可以直接用在汽车内部的装饰件上面, 也可以用来制作那些可以拆下来的标签。
氯丁胶, 耐温性能能够提升至一百二十摄氏度以上, 这一特性使其适用于工控设备机柜以及发动机舱周边等场所的使用。
硅胶背胶:耐高低温-40°C到200°C,储能电池模组、新能源车热管理区域直接上
在图纸上仅仅写上“耐温150°C”是远远不行的, 必须要把温度性质标得清清楚楚, 到底是连续工作时的温度, 还是短期的峰值高温, 循环的次数具体是多少。要是胶型选错了,那一整批产品都会报废,完全没有任何补救的手段。
模切冲型和基材适配
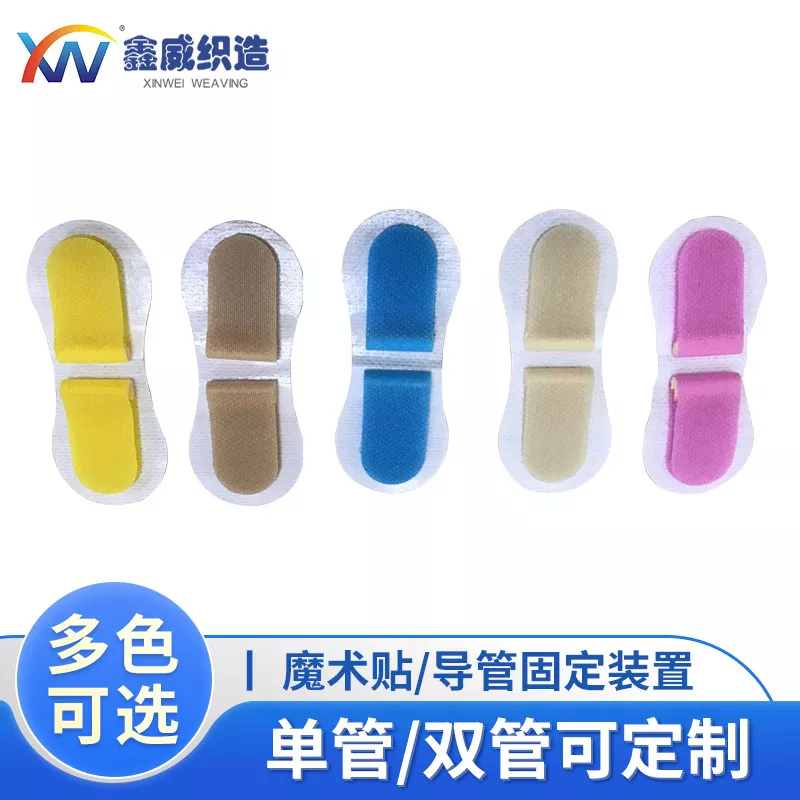
冲型精度常规能做到正负零点一毫米,异形件、带圆角的形状、带卡扣的结构以及带排线的款式都是可以设计模具生产的。基材方面无纺布、涤纶、丙纶、PVC材料还有橡胶这些都是可以匹配的, 图纸上标注的是什么样底材就选择对应什么样的面材, 千万不要自己随意猜测。
颜色和黑白灰这种常规颜色是常备库存的, 如果需要匹配合适潘通色号也是可以完成的, 进行色卡打样需要额外增加两天的时间。来图定制背胶魔术贴这件事不是随随便便拍脑袋定规格的, 而是拿着图纸一项项核对参数的。
实际工况里*容易踩的坑
汽车内饰和新能源线束
内饰件中那些零件是需要通过IATF16949这个体系的审核的, 所以对于背胶魔术贴这一部分, 必须得配套着把检测报告拿出来, 而且报告里得包括SGS和RoHS这些内容, 要是少了一份的话, 那就无法让客户端那边顺利地进行审厂作业。
在线束固定的那个具体位置上面, 情况还是比较复杂的, 因为同时存在着振动、油雾、还有高温这三种因素的共同影响, 如果在这种环境下使用的是压敏胶, 那么*多也就是三天左右的时间就会出现问题, 会出现开胶的情况, 甚至还会掉渣, 针对这种状况, 我们必须要把材料更换为氯丁橡胶或者硅胶。
很多项目都会在这个步骤上失败, 原因其实只有一个, 也就是在前期阶段没有将介质的相关环境信息写入到图纸中去。
储能和工控设备
储能模组相互之间, 是采用那种带有背胶的魔术贴来实现绝缘与缓冲的效果的。它的阻燃等级*低限度也得达到UL94V-0这个级别, 这一点是完全没法选择的, 属于必须满足的条件。如果无法通过这一项标准, 那就绝对没有机会进入供应链体系。
至于工控机柜的内部空间, 其实际情况是非常狭窄紧促的。因此对于冲压成型过程中的尺寸公差, 必须将其严格控制到正负零点零五毫米这个范围内。假如做不到这一点, 那么部件要么根本塞不进去, 要么安装后还会导致线缆出现被顶起或者受到挤压的状况。
中山市鑫威织造有限公司在这个方面, 曾经处理过许多种非标准形状冲型的产品案例, 这种工作流通常包括根据图纸进行模具开发, 然后在五到七天的时间范围内完成样品制作, 这样一来,就完全没有必要再分别去对接三四个不同的供应方了。
几个高频问题直接答
问:*小起订量多少? 这要看冲压成型的复杂程度, 常规矩形的产品是500片开始下单, 异形并且带卡扣的产品是2000片开始下单, 具体的数量要根据图纸来确定。
问:能不能只做样品生产而不进行批量生产呢? 这种做法是允许的, 样品的制作周期相较于大规模生产而言速度提升了一倍, 并且样品的费用在后续进行大规模生产的时候是可以被抵扣掉的, 因此并不会浪费金钱。
问:图纸要什么格式? AI格式、PDF格式和DXP格式都可以接受, 但是尺寸信息、公差要求、胶型说明、基材类型以及颜色状况全都必须要标注清楚, 缺少其中任意一项都算作资料没有提交齐全。
下一步怎么推进
你需要把图纸还有工况参数, 比如说温度、振动、介质以及阻燃要求这些内容都整理好, 然后直接发送过来以便确认规格。如果需要试样, 那就得先打样进行验证, 等到确认为没有任何问题的之后, 再来安排量产的事宜。
对于鑫威织造来图定制这项工作而言, 模切冲型、胶型匹配以及基材适配这一整套流程都会由我们完成, 根本不需要你自己去拼凑。具体能达到什么效果, 要以实际测试为准就可以了, 我们这里不提供任何包票的担保。