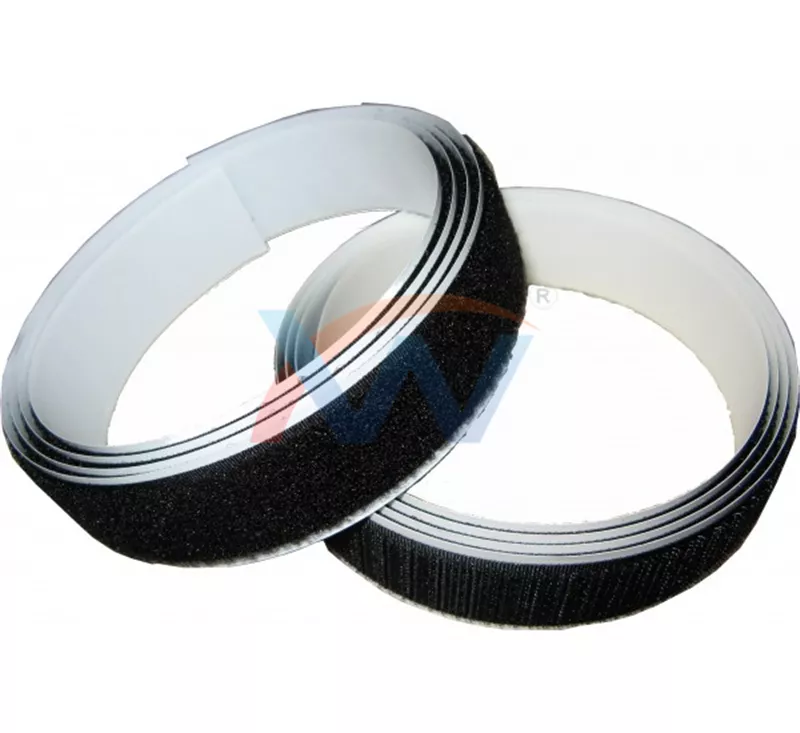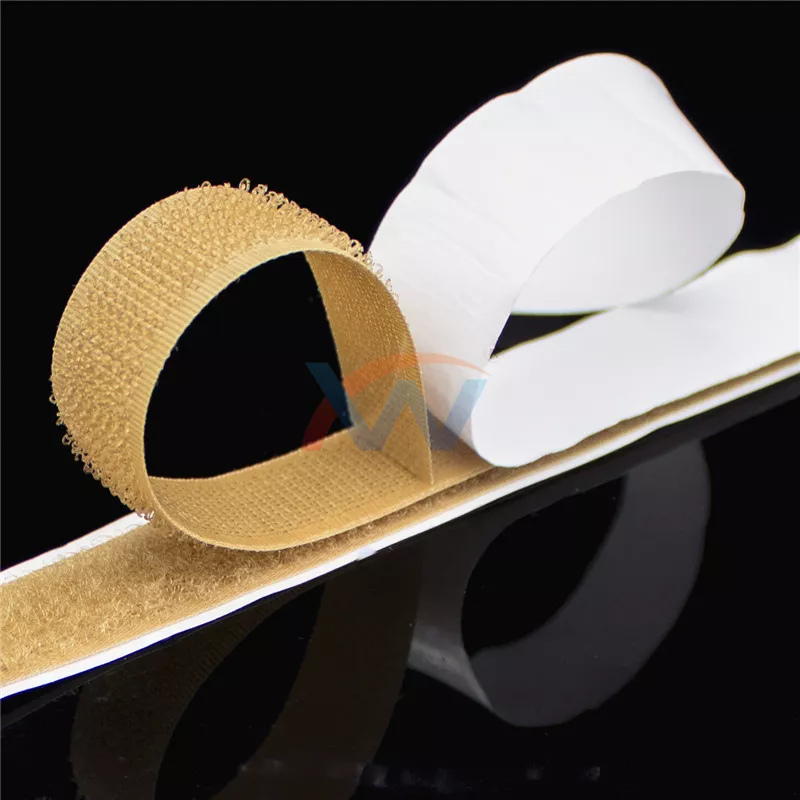

仪器仪表外壳背胶魔术贴,胶型和耐温怎么挑?
外壳贴胶魔术贴,先别急着定型号
作为从事仪器仪表外壳集成工作的工程师, 在日常操作中, 通常会被两个问题搞得焦头烂额。**个问题是贴片粘得不够牢固, 第二个问题是当需要将其剥离时会在表面留下难以清除的残留胶迹。
这个问题通常不是由于魔术贴自身造成的, 根本原因在于胶型的类型和基材的种类并没有实现相互匹配。
选型重点看这几项
在胶型方面, 丙烯酸压敏胶适配多数塑料外壳, 环氧胶更适合金属面。如果使用错误的胶型, 那么高温下容易脱层。
工业控制装置的内部环境通常是长期处于六十摄氏度到八十摄氏度的温度区间, 所以在选择胶水的时候, 一定要确认它的耐温上限是多少, 不要只去查看常粘力。
基材适配, 也就是面对不同基材的时候, 情况是有差异的, 比如PP、ABS、PC这些材料还有铝合金, 它们的表面能都不一样, 有些材质的话, 必须先要做电晕处理或者是喷primer处理, 如果没做这几个步骤的话, 那么粘力就得打折扣了。

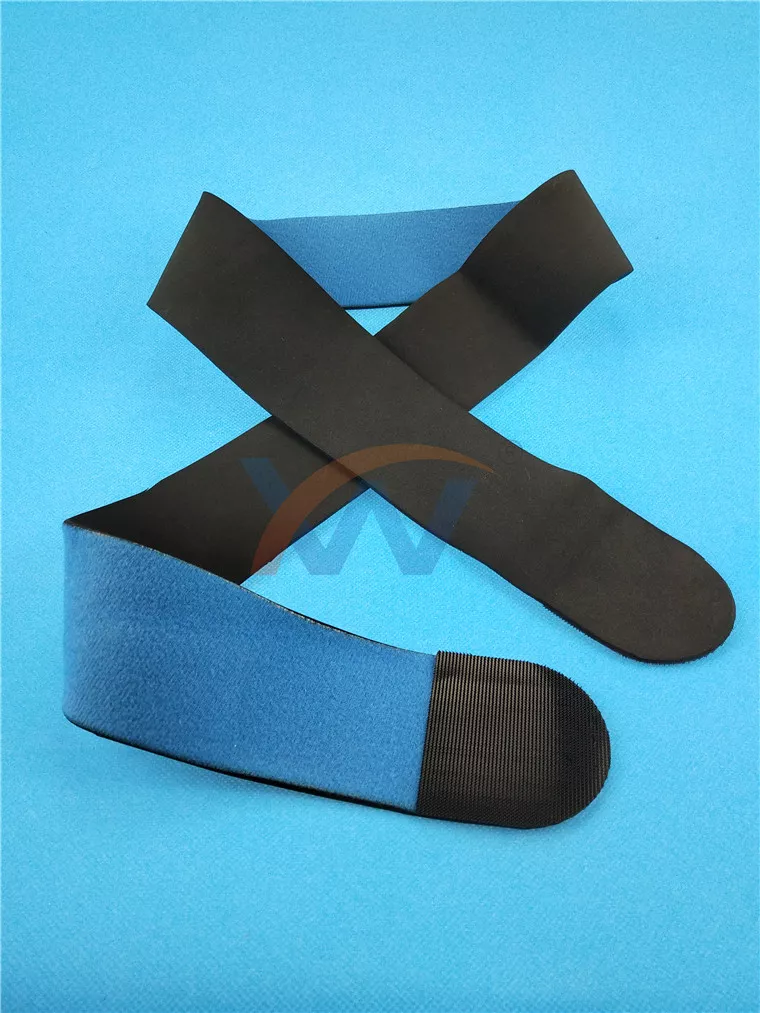
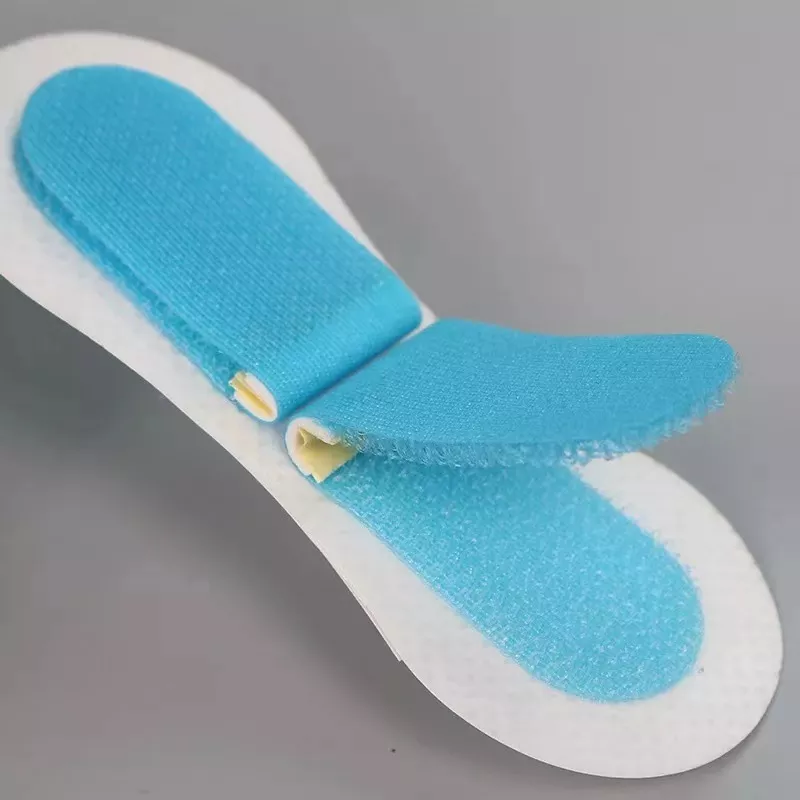
在模切冲型这个环节, 如果产品的外壳形状是不规则的, 就应当按照图纸来进行冲型动作。需要注意的是, 如果刀口上面带有毛刺的话, 就会对贴合的平整度造成不好的影响, 所以在*终交付之前, **要进行抽样检查。
颜色方面通常是灰白色、黑色或者是本色为主, 厚度一般在一毫米到两点五毫米之间比较常见, 需要按照外壳预留的空间来选择。
实际使用容易踩的坑
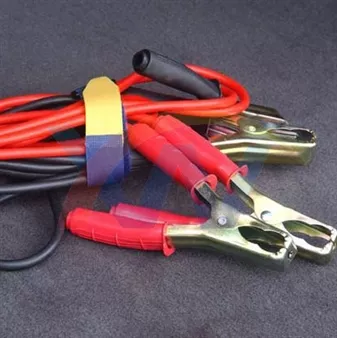
在线束被固定的位置, 因为要经受反复的弯折, 如果魔术贴缝线密度不够的话, 就会出现散口的问题。在储能柜内部存在轻微的盐雾环境, 假如基材不经过表面处理进行处理, 半年之后边缘部分就会起翘。
新能源汽车上的车载部件振动幅度比较大, 对于背胶疲劳寿命必须进行单独验证, 不能直接把静态常温下的数据拿来套用。
供应能力与资质
中山市鑫威织造有限公司, 拥有背胶魔术贴模切的生产线, 也具备来图定制的能力, 能够支持打样并确认具体的规格参数, 其产品在环保方面有明确标准, 已经通过了RoHS检测, 工厂自身的管理达到了ISO9001体系认证的要求, 如果有业务需要, 可以按照需求附带SGS检测报告, 如果客户涉及的是汽车内饰方面的项目, 双方可以在操作流程上参照IATF16949的标准进行对接。
如果您手上已经有了相关的外壳图纸的话, 您应当先对基材的具体材质以及使用的温度进行确认, 然后再去匹配合适的胶型。对于规格方面的确认、试样的准备以及来图模切等工作事宜, 您可以直接联系鑫威织造进行沟通。他们会根据您所提供资料的实际情况尺寸来出具专门的处理方案, 但是不对*终的效果做出任何的承诺。