
背胶魔术贴圆角冲型能做吗?厂家工艺详解
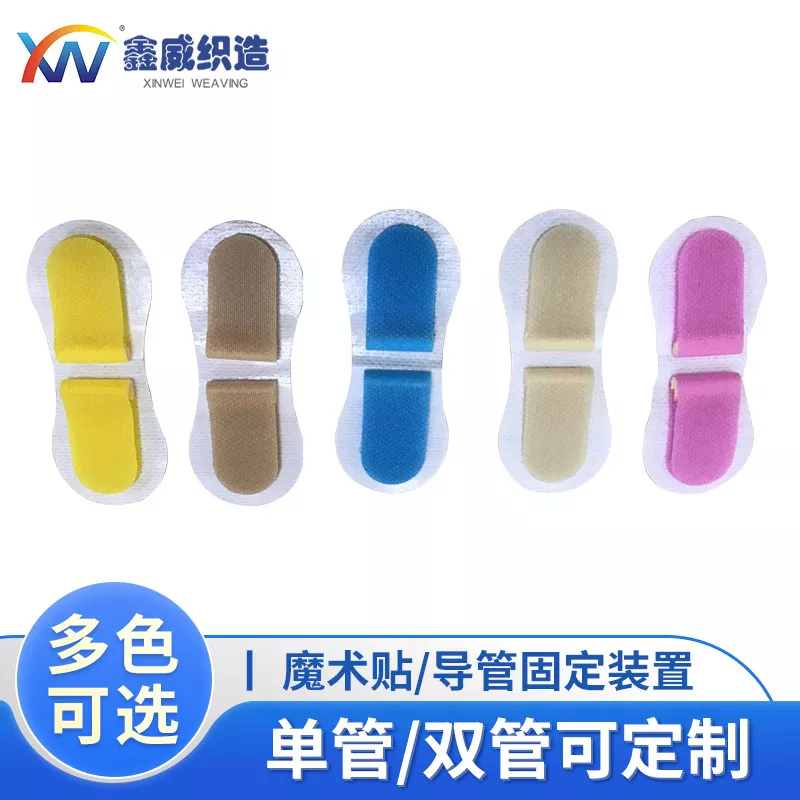
做背胶魔术贴的圆角冲型这件事, 有很多客户*为担心的存在此类情况, 那便是边缘起毛这般状况, 以及会出现粘不牢这种情形, 还有可能会存在尺寸出现跑偏此种状况。这个确实是很实际展现出来的问题。涉及到中山鑫威织造于生产线上遇到的相关案例是数量不少的, 就在今天决定结合实际具体说一说究竟应该怎样去规避这些容易带来麻烦的坑洞。丢失。
圆角冲型工艺怎么选
那个圆角冲型, 哪能简简单单就只是模具压切而已, 这里面还关联到模具体系, 还有冲压机精度, 另外材料回弹等诸多环节。
存在着从R1予以囊括直至含有R10的常见圆角半径, 半径越小, 针对刀具锋利程度以及冲切压力所提出的要求就有着越高的程度, 太小的圆角易于出现边缘呈现拉丝状或者爆边这种状况。
在材质挑选层面, 尼龙与涤纶基材有着不同的展现, 尼龙具备更好的韧性, 适宜用于精密冲型, 而涤纶硬度较高, 其圆角成型更为稳定。于背胶这一方面, 丙烯酸胶顺应常温环境, 橡胶胶耐高温性能更强, 然而在环保要求较高的场景下只能选用前者。
有些客户单单只把目光聚焦于价格, 却将基材与胶型之间的匹配给忽视掉了。在实际进行应用的时候, 于高温环境之下倘若用错了胶型, 那么圆角边缘万分容易出现脱胶开裂的情况。
无毛刺标准如何把控
无毛刺听起来简单,真正交付时往往有争议。

在客户所收到的样品那里, 去到圆角的地方, 存在着一圈呈现出细微状态的白边, 对于此情况, 一部分人觉得这属于正常的现象, 而另外一部分人则直接将其判定成为不良品, 在这儿面, *为关键的要点其实讲的就是毛刺的定义以及检测所使用的方式。
被列入行业普遍接纳范畴之内的临界数值是这般规定的, 即在将放大镜放大至10倍的时候, 凭借肉眼是无法看到毛刺的, 并且当用手指进行触摸时, 不会产生明显的那种如同被割到的手感。一旦超出了此项标准, 那么便需要把物品退回原处, 再次进行磨刀操作或者去调整冲切参数。
鑫威织造于出厂检验之际, 会借助光学检测仪协同人工进行抽检, 以此确保每回次产品的圆角整体协调性。不同色彩的魔术贴, 鉴于染料之间存在分殊, 在冲切过后的边缘色泽会呈现出轻微变幻, 此种状况并不归属于质量方面的问题, 然而是需要预先同客户加以确认的。
冲切效果会受到环境温湿度的影响, 夏天车间温度较高, 导致背胶变软, 冲型时容易出现粘刀的情况, 此时需要增加防粘涂层或者调整剥离角度。
背胶魔术贴定制有哪些坑
接的不是所有定制, 对于要求明显超出工艺极限的某些订单, 负责任的厂家会提前去告知。
比如说, 有着超薄特性的PET底纸, 加上半径为0.5的极小圆角, 这样的一种组合, 在实际开展生产的过程当中, 其良率是极低的, 要是强行去做的话, 只会使得废品成本增加。又比如说, 需要能够承受200度以上的高温, 普通的背胶是无法满足这一要求的, 此时必须要更换为硅胶压敏胶, 如此一来, 交期以及价格都会出现上浮的情况。
新能源车的线束固定场景, 对背胶魔术贴有其独特的圆角冲型要求, 储能电池包内衬场景, 对背胶魔术贴的圆角冲型要求与之不同, 工控设备面板场景, 对背胶魔术贴的圆角冲型要求也不一样。线束固定所需它柔韧贴合之特性, 保证圆角不可过硬;面板安装所需它平整贴合之特性, 致使冲切精度要求更为高些。
在下订单之前, **把实物样品或者图纸提供上去, 从而确认清楚基材的厚度, 以及胶型, 还有圆角半径以及颜色规格。进入到打样阶段的时候可不要节省, 因为小批量进行试装的话能够发现好多在图纸上面看不到的问题哟。